
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 01.08.2026 Herkunft: Website


Bei der Arbeit mit ultrahochfesten Legierungen stehen Ingenieure vor einem frustrierenden Paradoxon. Das Material bietet ein außergewöhnliches Verhältnis von Festigkeit zu Gewicht, das mit Baustahl problemlos mithalten kann. Herkömmliche thermische Montagemethoden zerstören jedoch regelmäßig die lokale metallurgische Integrität. Sie können diese für die Luft- und Raumfahrt geeigneten Materialien nicht einfach mit Standard-Fertigungstechniken schweißen. Dies bringt katastrophale finanzielle, betriebliche und sicherheitsrelevante Risiken mit sich.
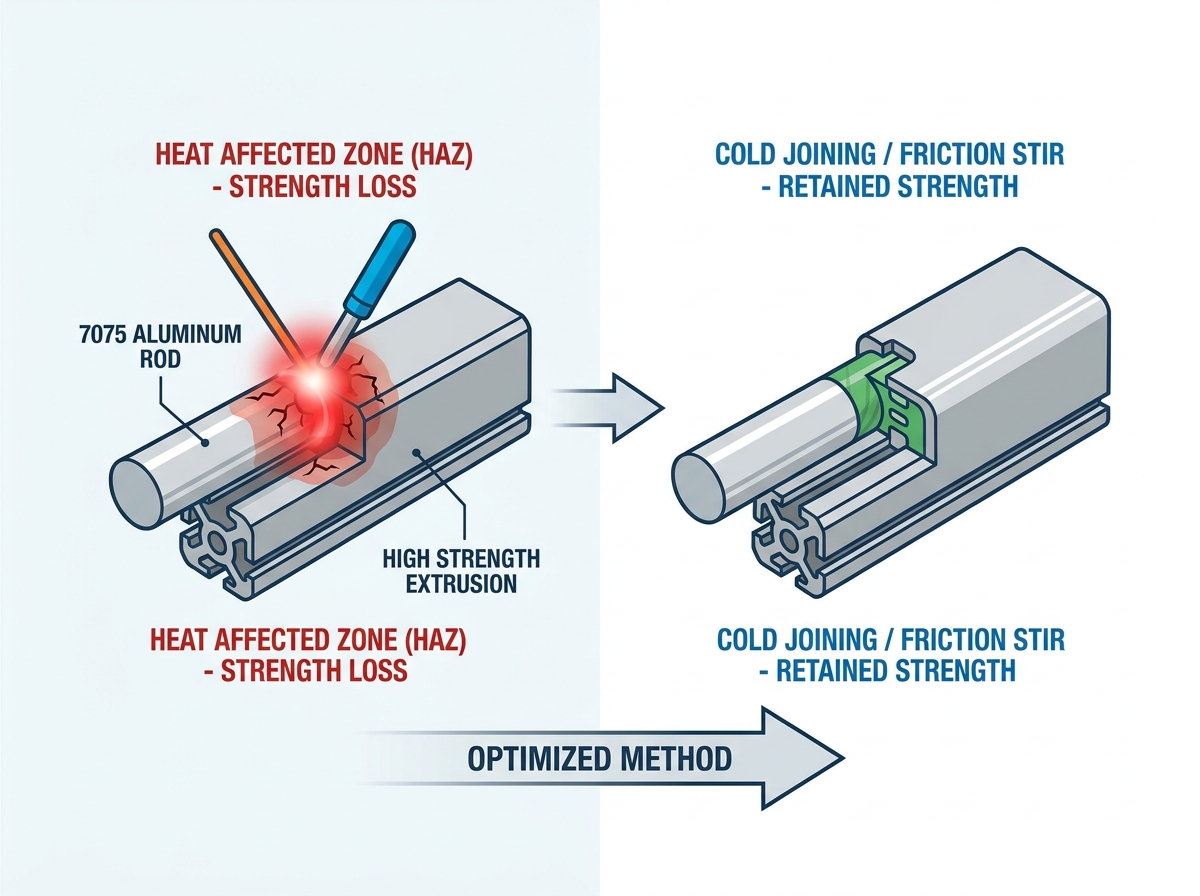
Standard-Schmelzschweißverfahren wie WIG und MIG verdampfen flüchtige Legierungselemente. Unter dem Lichtbogen verdampft Zink schnell. Dieser Thermoschock führt zu starker Heißrissbildung. Es beeinträchtigt dauerhaft die sorgfältig entwickelte T6-Vergütung. Ingenieure stellen oft einen Verlust der Zugfestigkeit von bis zu 50 % in der Wärmeeinflusszone (HAZ) fest. Bei zyklischer Belastung ist ein Gelenkversagen nahezu unvermeidlich.
Um dieses Problem zu lösen, ist ein strenger, anwendungsspezifischer Bewertungsrahmen erforderlich. Sie müssen nach alternativen Verbindungsmethoden suchen, um die mechanischen Eigenschaften zu erhalten. Mechanische Befestigung, Festkörperschweißen und Strukturklebstoffe bieten gangbare Wege. Durch die Evaluierung dieser Methoden wird sichergestellt, dass hochbeanspruchte Komponenten ihre strukturelle Integrität im Feld bewahren.
Standard-Schmelzschweißen ist für luft- und raumfahrttaugliche Legierungen mit hohem Kupfergehalt wie 7075 aufgrund von Mikroseigerung, Heißrissbildung und starker Verschlechterung der HAZ-Festigkeit nicht realisierbar.
Die mechanische Befestigung bleibt der wichtigste Luft- und Raumfahrtstandard für Legierungen der 7000er-Serie, sofern strenge galvanische Isolationsmaßnahmen angewendet werden.
Reibrührschweißen (FSW) bietet die höchste Verbindungseffizienz für kontinuierliche Nähte und bewahrt 80–90 % der Festigkeit des Grundmaterials, indem es unterhalb der Schmelztemperatur in einem festen Zustand verbleibt.
„Die Konstruktion der Verbindung“ durch die Spezifikation eines einzelnen komplexen, hochfesten Aluminiumstrangpressteils oder die Bearbeitung eines monolithischen Teils aus einer massiven 7075-Aluminiumstange ist oft die kostengünstigste und risikoscheuste Konstruktionsstrategie.
Verschleißfeste Hartbeschichtungen sind zwar vorteilhaft, führen jedoch zu Mikrorissen an der Oberfläche, die die Ermüdungs- und Biegefestigkeit von zyklisch belasteten Verbindungen der Serie 7000 erheblich beeinträchtigen können, wenn sie nicht gemildert werden.
Die Festlegung grundlegender mechanischer Benchmarks ist für leistungsstarke Strukturverbindungen von entscheidender Bedeutung. Sie müssen eine hohe Biegefestigkeit, dynamische Ermüdungsbeständigkeit und Oberflächenverschleißfestigkeit bewerten. Eine erfolgreiche Verbindung muss Lasten nahtlos über die gesamte Baugruppe übertragen. Es kann bei dynamischer Belastung nicht als schwaches Glied wirken. Ingenieure müssen diese Parameter durch strenge physikalische Tests validieren. Beim Umgang mit Bei Aluminium der 7000er-Serie verringert sich die Fehlertoleranz erheblich im Vergleich zu weicheren Güten der 6000er-Serie. Jedes gebohrte Loch und jede vorbereitete Oberfläche bestimmt die endgültige Ermüdungslebensdauer der Baugruppe.
Bei der Validierung betrachten wir bestimmte Kennzahlen. Der Erhalt der ultimativen Zugfestigkeit (UTS) über die gesamte Gelenkschnittstelle ist der Hauptindikator für den Erfolg. Wir messen auch die Rissausbreitungsgeschwindigkeit unter Ermüdungsbelastung mit hoher Lastwechselzahl. Wenn eine Verbindungskonstruktion den Lastpfad durch eine thermisch beeinträchtigte Zone zwingt, kommt es unabhängig von den Eigenschaften des Hauptmaterials zu einem vorzeitigen Ausfall der Baugruppe.
Die primären Legierungselemente bestimmen das mechanische Verhalten dieser Metallfamilie. Zink macht typischerweise 5–6 % der Zusammensetzung aus. Magnesium sorgt zusammen mit Zink für die Ausscheidungshärtung. Dieser thermische Prozess bildet GP-Zonen und fein verteilte η'-Niederschläge. Diese mikrostrukturellen Merkmale blockieren die Versetzungsbewegung und erzeugen eine enorme Festigkeit. Dieselben Elemente machen die Legierung jedoch sehr empfindlich gegenüber thermischen Zyklen.
Wenn Sie Wärme anwenden, zerstören Sie diese sorgfältig ausbalancierte innere Struktur. Die Zink- und Magnesiumatome wandern. Sie verklumpen oder lösen sich wieder in der Aluminiummatrix auf. Dadurch wird die Ausscheidungshärtungswirkung zerstört. Übrig bleibt ein örtlich begrenzter Bereich, der sich eher wie absolut weiches Aluminium verhält als wie ein Strukturbauteil in Luft- und Raumfahrtqualität.
Unterschiedliche Klassenstufen dienen in allen Ingenieurdisziplinen unterschiedlichen strukturellen Zwecken. 7075 bleibt das klassische Arbeitstier in der Luft- und Raumfahrt für leichte, hochbeanspruchte Anwendungen. Sorte 7050 bietet eine verbesserte Beständigkeit gegen Spannungsrisskorrosion. Es sorgt außerdem für eine bessere Bruchzähigkeit in dicken Plattenabschnitten. Hochleistungsfähige pulvermetallurgische Legierungen wie 7093 verschieben die Grenzen noch weiter. Sie weisen eine Streckgrenze auf, die etwa 30 % härter ist als Weichstahl. Dennoch weisen sie dieselben Fügeanfälligkeiten auf wie die breitere Legierungsfamilie.
Das Verständnis dieser Unterschiede hilft bei der Spezifizierung des richtigen Materials für die Betriebsumgebung. Wenn Sie eine dicke Trennwand konstruieren, verhindert 7050 die durch Abschreckung verursachten Eigenspannungen, die in dicken 7075-Abschnitten üblich sind. Wenn Sie eine absolut maximale Streckgrenze für eine kleine, hochbelastete Halterung benötigen, könnte 7093 die Antwort sein. Aber in allen Fällen ist es unmöglich, sie mit einem Schweißbrenner zu treffen.
Überalterung zerstört die sorgfältig gestaltete innere Struktur des Metalls. Temperaturen über 300 °F (150 °C) lösen schnelle mikrostrukturelle Veränderungen aus. Die lebenswichtigen η'-Stärkungspräzipitate vergröbern oder lösen sich vollständig in der Matrix auf. Dieser thermische Schaden zerstört die T6- oder T73-Vergütung dauerhaft. Die resultierende HAZ wird zu einer lokalisierten Schwachstelle, die unter Last sofort nachgibt.
Dieser Abbau ist durch einfache Alterung bei Raumtemperatur nicht reversibel. Sobald Sie das Material während eines misslungenen Schweißversuchs überaltern, müssen Sie eine vollständige Lösungsglühbehandlung und einen künstlichen Alterungszyklus durchführen, um die Eigenschaften wiederherzustellen. Bei großen Strukturbaugruppen ist dies aufgrund der Größenbeschränkungen des Ofens und der Garantie einer starken thermischen Verformung während der Abschreckphase physikalisch unmöglich.
Umweltfaktoren erschweren die Verbindungskonstruktion in hochfesten Legierungen erheblich. Mechanisch befestigte oder geschweißte Verbindungen sind häufig von anhaltenden Zugeigenspannungen umgeben. Luftfeuchtigkeit oder Halogenide greifen diese beanspruchten Bereiche an. Die interkristalline Rissbildung breitet sich schnell entlang der Korngrenzen aus. Dieser Versagensmodus erweist sich entlang der kurzen Querrichtung (ST) als besonders gefährlich.
SCC-Fehler sind heimtückisch. Sie treten ohne Vorwarnung und häufig bei Belastungen auf, die weit unter der Streckgrenze des Materials liegen. Die Kombination aus einer anfälligen Mikrostruktur, einer korrosiven Umgebung und anhaltender Zugspannung erzeugt einen perfekten Sturm. Gelenkkonstruktionen müssen mindestens einen dieser drei Faktoren aktiv abschwächen, um ein langfristiges Überleben zu gewährleisten.
Bei der mechanischen Befestigung werden Bauteile über Nieten, Passbolzen oder Schließringbolzen miteinander verbunden. Dieser Vorgang erfolgt völlig ohne Wärmeeintrag. Es stellt die zuverlässigste Methode für kritische Flugstrukturen dar. Sie bohren ein Loch, bereiten die Oberfläche vor und installieren die Hardware. Die Physik ist unkompliziert und sehr vorhersehbar.
Die Vorteile sind für die strukturelle Integrität von Bedeutung. Der Prozess führt zu einem Null-Wärmeeintrag. Es behält 100 % der ursprünglichen Härte des Ausgangsmaterials bei. Ingenieure können problemlos unterschiedliche Metalle verbinden. Die Methode ermöglicht auch eine einfache zerstörungsfreie Feldinspektion. Sie können eine eingetriebene Niete visuell überprüfen oder das Drehmoment einer Schraube prüfen.
Die mechanische Befestigung bringt jedoch deutliche technische Nachteile mit sich. Es führt zu lokalen Spannungskonzentrationen an Befestigungslöchern. Die Hardware erhöht das Gewicht der Endmontage. Sie müssen auf eine Bohrungsvorbereitung mit engen Toleranzen achten. Eine schlechte Lochqualität führt bei zyklischer Biegung zu vorzeitiger Ermüdungsrissbildung. Ein zerkratztes oder unrundes Loch wirkt als massiver Spannungsanstieg und verursacht Risse, die schließlich zum Zerreißen der Verbindung führen.
Das Reibrührschweißen erfolgt vollständig im Festkörperzustand. Der Prozess nutzt einen nicht verbrauchbaren, rotierenden Werkzeugstift und eine Schulter. Dieses Werkzeug plastifiziert und schmiedet die Verbindungsschnittstelle knapp unterhalb des Schmelzpunktes. Es vermischt das Metall mechanisch, ohne es zu verflüssigen. Dadurch wird der gesamte Phasenwechsel von flüssig zu fest umgangen, der bei hochfestem Aluminium so viele Probleme verursacht.
FSW eliminiert Erstarrungsrisse und gefährliche Gasporosität. Dadurch wird die Breite der HAZ drastisch minimiert. Die Verbindung behält 80–90 % der Zugfestigkeit des Grundmetalls. Es erzeugt bündige, äußerst kosmetische Nähte, die sich ideal zum Verbinden von Nähten eignen Hochfestes Aluminium-Strangpressprofil . Die resultierende Mikrostruktur in der Rührzone ist oft feinkörnig und sehr ermüdungsbeständig.
Die primäre Einschränkung betrifft die Größe und Geometrie der Ausrüstung. FSW erfordert massive, steife Vorrichtungen, um extremen Schmiedekräften standzuhalten. Die Anfangsinvestitionen bleiben außergewöhnlich hoch. Das Verfahren beschränkt sich weitgehend auf einfache Fugengeometrien, vorrangig lineare oder umlaufende Stoßfugen. Sie können komplexe, mehrachsige Kreuzungen im Feld nicht einfach bearbeiten.
Für die chemische Bindung werden Zweikomponenten-Epoxidharze oder gehärtete Acrylharze in Luft- und Raumfahrtqualität verwendet. Diese Klebstoffe härten aus und bilden elastische, tragfähige Polymerketten zwischen den Substraten. Sie bieten einen grundlegend anderen Ansatz zur Lastübertragung. Anstatt die Belastung wie bei einer Niete auf einen einzigen Punkt zu konzentrieren, verteilen Klebstoffe die Belastung über eine große Oberfläche.
Klebstoffe sorgen für eine äußerst gleichmäßige Spannungsverteilung über die gesamte Klebefuge. Dadurch werden punktuelle Spannungserhöhungen vermieden, die bei Nietverbindungen üblich sind. Die Klebeschicht fungiert als inhärente dielektrische Barriere gegen galvanische Korrosion. Der Prozess verursacht keinerlei hitzebedingte metallurgische Schäden. Es ist eine ausgezeichnete Wahl für die Verbindung dünner Häute mit schwereren Unterkonstruktionen.
Strukturklebstoffe erfordern eine sorgfältige Prozesskontrolle. Sie reagieren sehr empfindlich auf die Chemie und Sauberkeit der Substratoberfläche. Bindungen bleiben anfällig für Ablösung, Spaltung und Umweltzerstörung durch Feuchtigkeit oder UV-Einstrahlung. Die Prüfung der Bindungsintegrität mit herkömmlichen ZfP-Methoden erweist sich als notorisch schwierig. Eine Verklebung mag äußerlich perfekt aussehen, auf mikroskopischer Ebene jedoch aufgrund einer schlechten Oberflächenvorbereitung keine Haftung aufweisen.
Sie müssen den entscheidenden strukturellen Unterschied zwischen nicht schweißbaren und schweißbaren Sorten verstehen. Aufgrund des hohen Kupfergehalts sind die Sorten 7075 und 7050 nicht schweißbar. Schweißbare Sorten wie 7005 und 7020 enthalten geringere Kupfergehalte. Diese spezielle Chemie ermöglicht es ihnen, nach thermischer Einwirkung auf natürliche Weise wieder auf die ursprüngliche Festigkeit zu altern. Sie sind in dieser Legierungsfamilie die Ausnahme von der Regel.
Die Auswahl des Zusatzwerkstoffs bestimmt den Erfolg schweißbarer Güten. Sie müssen Fülldrähte mit hohem Magnesiumgehalt wie 5356 oder 5183 angeben. Diese Fülldrähte verhindern eine Erstarrungsrissbildung während der Abkühlphase. Sie stellen sicher, dass das Schweißbad eine ausreichende Duktilität behält, um Kontraktionsspannungen standzuhalten. Auch bei diesen schweißbaren Sorten verliert die HAZ unmittelbar nach dem Schweißen erheblich an Festigkeit, sodass die Wiederherstellung Zeit oder künstliche Wärme erfordert.
Die Beibehaltung der Zugfestigkeit (UTS) variiert stark zwischen den Verbindungsmethoden. Mechanische Gelenke behalten ihre volle Festigkeit, leiden aber unter lochbedingten Spannungserhöhungen. FSW-Verbindungen behalten bis zu 90 % UTS bei ausgezeichneter Ermüdungsbeständigkeit. Klebeverbindungen funktionieren unter Scherung außergewöhnlich gut, versagen jedoch bei Schälbeanspruchung schnell. Sie müssen diese Leistungskurven Ihren spezifischen Anforderungen an dynamische Hochlastbelastungen zuordnen.
Die Ermüdung des Lebens bestimmt oft die endgültige Entscheidung. Eine mechanisch befestigte Verbindung weist möglicherweise eine höhere statische Grenzfestigkeit auf, eine FSW-Verbindung kann jedoch zehnmal so viele Lastzyklen überstehen, bevor ein Riss entsteht. Vor der Auswahl eines Fügeverfahrens ist es zwingend erforderlich, das betriebliche Belastungskollektiv zu verstehen.
Die finanzielle Machbarkeit bestimmt die Methodenauswahl in der Fabrikhalle. FSW-Maschinen erfordern eine enorme Anfangskapitalbarriere. Es bietet jedoch niedrige Verbrauchsmaterialkosten für lineare Läufe mit hohem Volumen. Die mechanische Befestigung erfordert geringere Erstinvestitionen in die Ausrüstung. Dennoch sind hohe Betriebskosten durch Arbeitsaufwand, Präzisionsbohrungen und Verbrauchsmaterialien für die Oberflächenvorbereitung erforderlich. Das Kleben in der Luft- und Raumfahrt erfordert klimatisierte Anlagen und ein strenges Haltbarkeitsmanagement.
Verbindungsmethode |
Krafterhalt |
Ermüdungsbeständigkeit |
Primäre Anwendung |
|---|---|---|---|
Mechanische Befestigung |
100 % (Ausgangsmaterial) |
Mäßig (Lochstress) |
Luft- und Raumfahrt, Feldmontage |
Reibrührschweißen |
80 % - 90 % |
Hoch |
Lineare Nähte, Tanks |
Strukturklebstoffe |
Variabel (Scheren vs. Schälen) |
Hoch (gleichmäßige Verteilung) |
Dünne Platten, gemischte Metalle |
Schmelzschweißen (nur 7005) |
60 % – 75 % (Nachalterung) |
Niedrig bis mittel |
Fahrräder, Sportartikel |
Luft- und Raumfahrt- und Automobilingenieure kämpfen ständig um Kompromisse beim Gewicht der Nutzlast. Mechanische Befestigungselemente und überlappende Überlappungsverbindungen erhöhen die Masse einer Baugruppe erheblich. Autogene FSW-Nähte eliminieren überlappendes Material vollständig. Dünnschichtklebeverbindungen bieten die höchste strukturelle Effizienz für Plattenmontagen. Sie müssen den genauen Gewichtsnachteil Ihrer gewählten Gelenkgeometrie berechnen.
Bei Hochleistungsanwendungen kommt es auf jedes Gramm an. Wenn Sie einen schweren verschraubten Flansch angeben, bei dem eine FSW-Stoßverbindung ausreichen würde, gehen Sie auf Kosten der Leistung. Wenn Sie umgekehrt versuchen, durch die Verwendung von Klebstoffen in einer Umgebung mit hoher Schälfestigkeit Gewicht zu sparen, wird die Struktur versagen.
Designer behandeln hochfeste Strukturbauteile manchmal wie architektonische Rahmen der 6000er-Serie. Dieser Fehler führt zu katastrophalen Ausfallrisiken. Schmelzschweißverbindungen an baulichen Sicherheitseinrichtungen können nicht anhand von Bauzeichnungen spezifiziert werden. Schwerlastgeländer, Lastkräne oder Fahrzeugchassis erfordern eine strenge metallurgische Aufsicht. Die Missachtung dieser Grundsätze führt zu vorzeitigen Feldausfällen.
Wir sehen das ständig auf dem Feld. Ein Hersteller geht davon aus, dass er eine 7075-Halterung genauso WIG-schweißen kann wie 6061-Rohre. Die Schweißnaht sieht optisch gut aus, die HAZ ist jedoch völlig zerstört. Bei der ersten starken Belastung bricht die Halterung ab. Sie müssen strenge Materialkontrollen und Prozessspezifikationen durchsetzen, um diese gefährlichen Annahmen zu verhindern.
Die vollständige Konstruktion der Verbindung stellt die ultimative technische Lösung dar. Berechnen Sie den Break-Even-Punkt der Bearbeitung einer komplexen, einteiligen Komponente. Durch Hochgeschwindigkeits-CNC-Fräsen können komplizierte Teile direkt aus dem Vollen geschnitzt werden Stab aus 7075er Aluminium . Dieser Ansatz macht mehrteilige Schweißbaugruppen überflüssig. Es beseitigt alle Fügerisiken, Prüfkosten und Schwachstellen.
Moderne 5-Achs-Bearbeitungszentren machen die monolithische Bauweise äußerst praktikabel. Während der anfängliche Materialabfall (Späne) hoch ist, ist es aufgrund der Reduzierung des Montage-, Vorrichtungs- und Inspektionsaufwands oft insgesamt die günstigere Option. Noch wichtiger ist, dass ein monolithisches Teil einen kontinuierlichen Kornfluss und keine verbindungsinduzierten Spannungserhöhungen aufweist.
Maßgeschneiderte Extrusionsprofile reduzieren den Bedarf an Zwischenverbindungen drastisch. Komplexe geometrische Designs können Sie direkt in die Matrize integrieren. Ineinandergreifende Schnappverbindungen oder integrierte Gleitkanäle machen die Abhängigkeit von externen Befestigungselementen überflüssig. Intelligentes Profildesign konsolidiert Teile und rationalisiert den Endmontageprozess.
Indem Sie die Komplexität in die Extrusionsdüse verlagern, vereinfachen Sie die Abläufe in der Werkstatt. Eine gut gestaltete Extrusion kann drei separate Platten und Dutzende Nieten ersetzen. Dies reduziert das Gewicht, verkürzt die Montagezeit und eliminiert potenzielle Fehlerquellen.
Die Wahl des Härtegrades hat großen Einfluss auf die Umweltbeständigkeit. Die T6-Vergütung bietet höchste Festigkeit, aber eine geringere SCC-Beständigkeit. Die T73-Vergütung wird künstlich überaltert, um eine hervorragende SCC-Beständigkeit zu gewährleisten. Die Angabe einer T73-Vergütung ist für mechanisch befestigte Komponenten in Meeresumgebungen von entscheidender Bedeutung. Sie nehmen einen Abfall der absoluten Streckgrenze um 10–15 % in Kauf, um eine langfristige Beständigkeit gegen Korrosion zu gewährleisten.
Dies ist ein notwendiger Kompromiss. Ein T6-Teil sieht in einem statischen Spannungsanalysebericht vielleicht besser aus, aber wenn es nach sechs Monaten in einer salzigen Umgebung Risse bekommt, hat es seine Hauptaufgabe nicht erfüllt. Die T73-Vergütung stabilisiert die Mikrostruktur und verhindert den intergranularen Angriff, der stark beanspruchte Verbindungen zerstört.
Durch den Kontakt unterschiedlicher Metalle entsteht eine hochaktive galvanische Zelle. Die Reaktion von Verbindungselementen aus Stahl oder Titan mit Aluminium führt zu schnellem Lochfraß und einer Verschlechterung der Verbindung. Feuchtigkeit fungiert als Elektrolyt und beschleunigt diese Zerstörung. Das Aluminium fungiert als Anode und opfert sich zum Schutz des Befestigungselements.
Zur Schadensbegrenzung sind strenge Nassinstallationsprotokolle erforderlich. Verwenden Sie bei der Montage Opfergrundierungen aus Zinkchromat oder Epoxidharz. Geben Sie cadmierte oder passivierte Verbindungselemente an. Tragen Sie isolierende, nicht leitende Unterlegscheiben auf, um die elektrische Verbindung zwischen den Metallen zu unterbrechen. Sie müssen die unterschiedlichen Metalle physisch trennen, um den galvanischen Strom zu stoppen.
Die Harteloxierung (MIL-A-8625 Typ III) erhöht die Verschleißfestigkeit der Oberfläche. Allerdings bildet diese spröde Aluminiumoxidschicht unter Belastung naturgemäß Mikrorisse. Diese Risse wirken als starke Spannungsauslöser. Sie reduzieren die Ermüdungslebensdauer und Biegefestigkeit der Verbindung um bis zu 50 %.
Sie müssen kritische Verbindungsschnittstellen vor dem Hartbeschichtungsprozess abdecken. Schützen Sie stark beanspruchte, abgerundete Bereiche vor dem Anodenbad. Alternativ können Sie nach dem Anodisieren Duplex-Dichtstoffe auftragen. Diese Dichtstoffe schmieren Mikrorisse und hemmen die Rissausbreitung bei dynamischer Belastung. Beschichten Sie ein stark beanspruchtes Befestigungsloch niemals hart, wenn Sie erwarten, dass es zyklischer Ermüdung standhält.
Haftungsversagen resultiert häufig aus der instabilen, natürlichen Aluminiumoxidschicht. Abblättern tritt auf, wenn Klebstoffe an losen Oberflächenoxiden und nicht am Grundmetall haften. Dadurch wird die strukturelle Verbindung unbrauchbar. Der Klebstoff zieht die Oxidschicht einfach direkt vom Aluminiumsubstrat ab.
Implementieren Sie strenge Protokolle zur Oberflächenvorbereitung vor dem Bonden. Beginnen Sie mit der Lösungsmittelentfettung, gefolgt von mechanischem Abschleifen. Anschließend mit Phosphorsäure-Anodisierung (PAA) abschließen oder haftvermittelnde Organosilan-Grundierungen auftragen. Dadurch entsteht eine stabile, chemisch aktive Oberfläche für das Epoxidharz. Die Bindung ist nur so stark wie die Untergrundvorbereitung.
Der Versuch, die Festigkeit einer geschweißten 7005-Baugruppe durch PWHT wiederherzustellen, birgt enorme Risiken. Lösungsglühen und künstliches Altern erfordern eine präzise Ofensteuerung. Der Prozess führt bei komplexen Geometrien häufig zu starken thermischen Verformungen. Sie erhitzen das Teil, bis es fast schmilzt, und kühlen es dann schnell in Wasser ab. Der Thermoschock ist heftig.
Erkennen Sie die praktischen Einschränkungen von PWHT bei großen Strukturbaugruppen. Die Entwicklung von Restspannungen während des Abschreckens kann zu einer irreparablen Verformung des Rahmens führen. Einschränkungen der Ofengröße machen eine komplette Wärmebehandlung oft logistisch unmöglich. Wenn Sie nicht die gesamte geschweißte Baugruppe in den Abschrecktank unterbringen können, können Sie kein ordnungsgemäßes PWHT durchführen.
Um diese ultrahochfesten Legierungen erfolgreich zu verbinden, muss die herkömmliche Denkweise des Schmelzschweißens aufgegeben werden. Sie müssen der mechanischen Isolierung, Festkörperreibungsprozessen oder fortschrittlicher chemischer Bindung Vorrang geben. Bewerten Sie Ihre spezifischen Lastpfade, Umwelteinflüsse und Produktionsmengen, bevor Sie ein gemeinsames Design abschließen.
Wählen Sie Reibrührschweißen für kontinuierliche, hocheffiziente strukturelle lineare Verbindungen.
Wählen Sie die mechanische Befestigung für vor Ort zu wartende Baugruppen aus mehreren Materialien, die eine 100-prozentige Beibehaltung der Grundtemperatur erfordern.
Wählen Sie Strukturklebstoffe für gewichtskritische Anwendungen mit geringer Ablösung, die eine gleichmäßige Spannungsverteilung erfordern.
Entscheiden Sie sich für die monolithische Bearbeitung, um das Risiko eines Verbindungsversagens bei äußerst kritischen Komponenten vollständig zu eliminieren.
A: Beim WIG-Schweißen 7075 verdampfen die Zinklegierungselemente, es kommt zu starken Heißrissen während der Erstarrung und die T6-Vergütung wird dauerhaft zerstört. Die resultierende Verbindung besitzt nur einen Bruchteil der Festigkeit des Grundmetalls und versagt unter Belastung.
A: Die mechanische Befestigung mit Nieten oder Schließbolzen in Luft- und Raumfahrtqualität bleibt der Industriestandard. Es führt keine Wärme ein, behält die volle Härte des Grundmaterials bei und ermöglicht eine zuverlässige zerstörungsfreie Prüfung.
A: FSW behält 80–90 % der Festigkeit des Grundmaterials. Da es unterhalb des Schmelzpunktes arbeitet, verhindert es den starken mikrostrukturellen Abbau und die Gasporosität, die beim herkömmlichen Schmelzschweißen auftreten.
A: Sie müssen die unterschiedlichen Metalle isolieren, um galvanische Korrosion zu verhindern. Verwenden Sie Nassinstallationstechniken mit Epoxidgrundierungen, geben Sie passivierte oder beschichtete Befestigungselemente an und installieren Sie nichtleitende dielektrische Unterlegscheiben.
A: Ja, 7005 ist eine schweißbare Sorte, die bei Raumtemperatur auf natürliche Weise altern kann, um ihre Festigkeit wiederherzustellen. Eine künstliche Wärmebehandlung nach dem Schweißen (PWHT) beschleunigt dies, birgt jedoch das Risiko schwerer thermischer Verformungen bei komplexen Baugruppen.