
Просмотры: 0 Автор: Редактор сайта Время публикации: 1 августа 2026 г. Происхождение: Сайт


Инженеры сталкиваются с неприятным парадоксом при работе со сверхвысокопрочными сплавами. Этот материал обладает исключительным соотношением прочности и веса, которое легко конкурирует с конструкционной сталью. Однако традиционные методы термической сборки обычно разрушают его локальную металлургическую целостность. Вы не можете просто сварить эти материалы аэрокосмического класса, используя стандартные технологии изготовления. Это создает катастрофические финансовые, эксплуатационные риски и риски для безопасности.
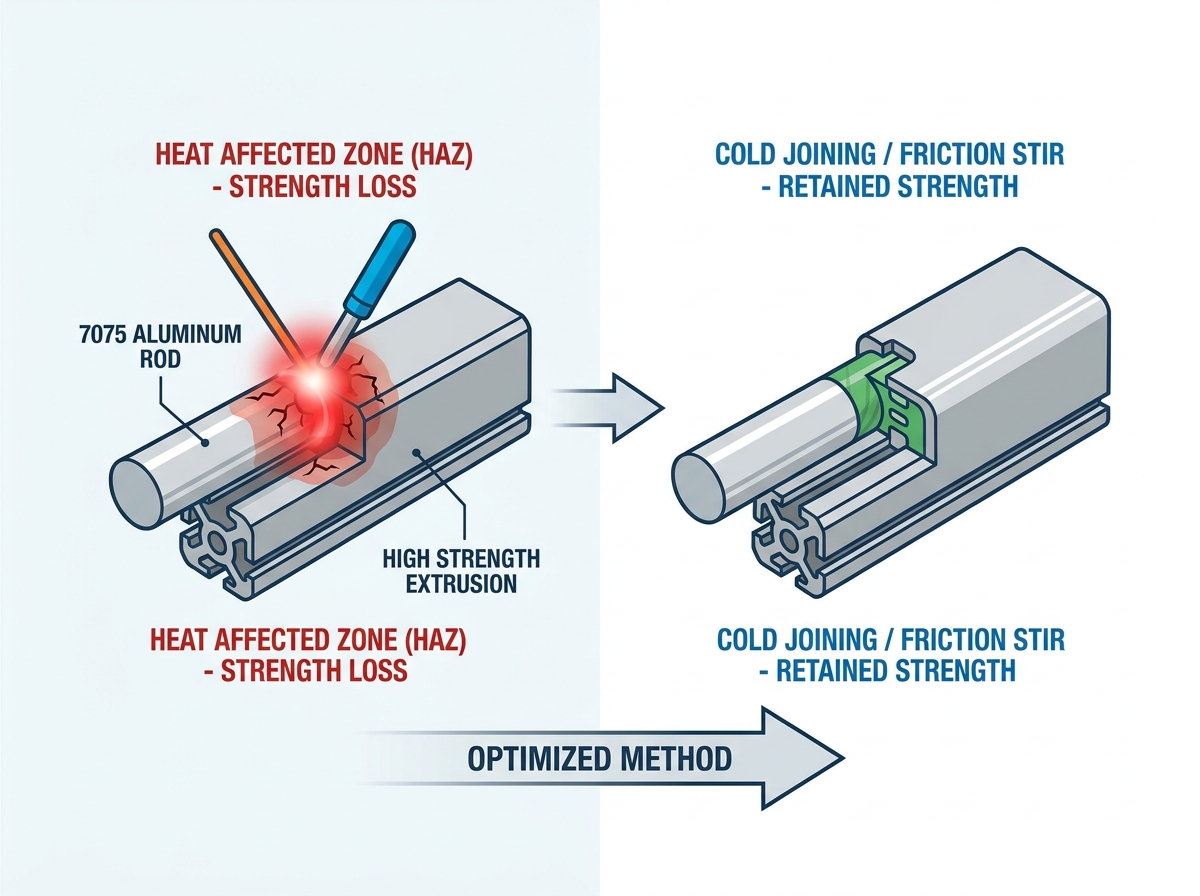
Стандартные методы сварки плавлением, такие как TIG и MIG, испаряют летучие легирующие элементы. Цинк быстро выкипает под дугой. Этот термический удар вызывает сильное горячее растрескивание. Это навсегда ухудшает тщательно разработанный характер T6. Инженеры часто наблюдают потерю прочности на растяжение в зоне термического влияния (HAZ) до 50%. Разрушение соединения становится практически неизбежным при циклическом нагружении.
Решение этой проблемы требует строгой системы оценки, ориентированной на конкретное приложение. Вы должны изучить альтернативные методы соединения, чтобы сохранить исходные механические свойства. Механическое крепление, твердотельная сварка и конструкционные клеи предлагают жизнеспособные пути. Оценка этих методов гарантирует, что компоненты, подвергающиеся высоким нагрузкам, сохранят свою структурную целостность в полевых условиях.
Стандартная сварка плавлением нецелесообразна для сплавов с высоким содержанием меди, таких как 7075, из-за микросегрегации, горячего растрескивания и серьезного ухудшения прочности ЗТВ.
Механическое крепление остается главным аэрокосмическим стандартом для сплавов серии 7000 при условии соблюдения строгих мер по гальванической изоляции.
Сварка трением с перемешиванием (FSW) обеспечивает высочайшую эффективность соединения для непрерывных швов, сохраняя 80-90% прочности основного материала, оставаясь в твердом состоянии ниже температуры плавления.
«Проектирование соединения» путем выбора одного сложного высокопрочного алюминиевого профиля или обработки монолитной детали из цельного алюминиевого стержня 7075 часто является наиболее экономически эффективной и рискованной инженерной стратегией.
Износостойкие твердые покрытия, хотя и полезны, но создают на поверхности микротрещины, которые могут серьезно ухудшить усталостную прочность и прочность на изгиб соединений серии 7000, подвергающихся циклическим нагрузкам, если их не устранить.
Установление базовых механических показателей имеет решающее значение для высокопроизводительных структурных соединений. Необходимо оценить высокую прочность на изгиб, стойкость к динамической усталости и износостойкость поверхности. Успешное соединение должно плавно передавать нагрузки по всей сборке. Он не может выступать слабым звеном при динамическом напряжении. Инженеры должны проверить эти параметры посредством строгих физических испытаний. Когда имеешь дело с При изготовлении алюминия серии 7000 допустимая погрешность значительно снижается по сравнению с более мягкими сплавами алюминия серии 6000. Каждое просверленное отверстие и каждая подготовленная поверхность определяют окончательный усталостный срок службы сборки.
Во время проверки мы смотрим на конкретные показатели. Сохранение предельной прочности на растяжение (UTS) по всей поверхности соединения является основным показателем успеха. Мы также измеряем скорость распространения трещин при многоцикловом усталостном нагружении. Если в конструкции соединения нагрузка проходит через зону термического разрушения, сборка выйдет из строя преждевременно, независимо от свойств объемного материала.
Первичные легирующие элементы определяют механическое поведение этого семейства металлов. Цинк обычно составляет 5-6% композиции. Магний работает вместе с цинком, обеспечивая дисперсионное твердение. Этот термический процесс формирует зоны ГП и мелкодисперсные выделения η'. Эти микроструктурные особенности блокируют движение дислокаций, создавая огромную прочность. Однако эти же элементы делают сплав очень чувствительным к термическим циклам.
Когда вы применяете тепло, вы нарушаете эту тщательно сбалансированную внутреннюю структуру. Атомы цинка и магния мигрируют. Они слипаются или растворяются обратно в алюминиевую матрицу. Это разрушает эффект дисперсионного твердения. У вас остается локализованная область, которая ведет себя скорее как абсолютно мягкий алюминий, чем как структурный компонент аэрокосмического класса.
Различные классы служат различным структурным целям в разных инженерных дисциплинах. Модель 7075 остается классической рабочей лошадкой в аэрокосмической отрасли для легких и тяжелых условий эксплуатации. Марка 7050 обеспечивает улучшенную стойкость к коррозионному растрескиванию под напряжением. Он также обеспечивает лучшую вязкость разрушения в толстых секциях пластины. Высокопроизводительные сплавы порошковой металлургии, такие как 7093, расширяют границы возможного. Их предел текучести примерно на 30% выше, чем у мягкой стали. Тем не менее, они имеют те же уязвимости при соединении, что и более широкое семейство сплавов.
Понимание этих различий помогает выбрать правильный материал для операционной среды. Если вы проектируете толстую переборку, 7050 предотвращает возникновение остаточных напряжений, вызванных закалкой, которые часто встречаются в толстых секциях 7075. Если вам нужен абсолютный максимальный предел текучести для небольшого, сильно нагруженного кронштейна, ответом может стать модель 7093. Но во всех случаях поражать их сварочной горелкой нельзя.
Чрезмерное старение разрушает тщательно созданную внутреннюю структуру металла. Температуры, превышающие 300°F (150°C), вызывают быстрые микроструктурные изменения. Выделения жизненно важного усиления η' грубеют или полностью растворяются в матрице. Это термическое повреждение навсегда разрушает закал T6 или T73. В результате ЗТВ становится локальным слабым местом, склонным к немедленной деформации под нагрузкой.
Эта деградация необратима простым старением при комнатной температуре. Если во время неудачной попытки сварки вы подвергли материал чрезмерному старению, вам необходимо выполнить полную термообработку на раствор и цикл искусственного старения, чтобы восстановить свойства. Для больших структурных узлов это физически невозможно из-за ограничений по размеру печи и гарантии серьезных термических деформаций на этапе закалки.
Факторы окружающей среды серьезно усложняют проектирование соединений высокопрочных сплавов. Устойчивые остаточные растягивающие напряжения часто окружают механически закрепленные или сварные соединения. Атмосферная влага или воздействие галогенидов воздействуют на эти напряженные регионы. Межзеренное растрескивание быстро распространяется по границам зерен. Этот вид разрушения особенно опасен в направлении короткого поперечного (ST) зерна.
Сбои SCC коварны. Они возникают неожиданно и часто при нагрузках значительно ниже предела текучести материала. Сочетание чувствительной микроструктуры, агрессивной среды и постоянного растягивающего напряжения создает идеальный шторм. Совместные конструкции должны активно смягчать хотя бы один из этих трех факторов, чтобы обеспечить долгосрочное выживание.
Механическое крепление соединяет компоненты с помощью заклепок, болтов с натягом или стопорных болтов. Этот процесс происходит полностью без теплового воздействия. Это наиболее надежный метод для критических конструкций полета. Вы просверливаете отверстие, подготавливаете поверхность и устанавливаете фурнитуру. Физика проста и очень предсказуема.
Преимущества значительны для структурной целостности. Этот процесс обеспечивает нулевое тепловложение. Он сохраняет 100% исходного состояния исходного материала. Инженеры могут легко соединять разнородные металлы. Этот метод также позволяет проводить простой неразрушающий полевой контроль. Вы можете визуально проверить ведомую заклепку или проверить момент затяжки болта.
Однако механическое крепление имеет явные технические недостатки. Это создает локализованную концентрацию напряжений в отверстиях для крепежа. Аппаратное обеспечение добавляет паразитный вес окончательной сборке. Необходимо обеспечить строгую подготовку отверстия. Плохое качество отверстий приводит к преждевременному усталостному растрескиванию при циклическом изгибе. Поцарапанное или некруглое отверстие действует как мощный источник напряжения, вызывая появление трещин, которые в конечном итоге разорвут соединение.
Сварка трением с перемешиванием работает полностью в твердом состоянии. В этом процессе используются неплавящиеся вращающиеся штифт и заплечик инструмента. Этот инструмент пластифицирует и проковывает поверхность соединения чуть ниже точки плавления. Он механически перемешивает металл, не разжижая его. Это позволяет избежать всего фазового перехода из жидкого состояния в твердое, который вызывает так много проблем при производстве высокопрочного алюминия.
FSW устраняет растрескивание при затвердевании и опасную газовую пористость. Это радикально уменьшает ширину ЗТВ. Соединение сохраняет 80-90% прочности основного металла на разрыв. Он создает ровные, косметические швы, идеальные для соединения высокопрочный алюминиевый профиль . Получающаяся в результате микроструктура в зоне перемешивания часто бывает мелкозернистой и обладает высокой устойчивостью к усталости.
Основное ограничение связано с масштабом и геометрией оборудования. FSW требует массивного и жесткого крепления, способного выдерживать экстремальные нагрузки при штамповке. Первоначальные капитальные затраты остаются исключительно высокими. Этот процесс в основном ограничивается простой геометрией соединений, в первую очередь линейными или кольцевыми стыковыми соединениями. Вы не сможете легко выполнить FSW на сложных многоосных перекрестках в поле.
Для химического склеивания используются двухкомпонентные эпоксидные смолы аэрокосмического класса или закаленные акрилы. Эти клеи затвердевают с образованием эластичных, несущих нагрузку полимерных цепей между подложками. Они предлагают принципиально иной подход к передаче нагрузки. Вместо того, чтобы концентрировать нагрузку в одной точке, как заклепка, клей распределяет нагрузку по широкой площади поверхности.
Клеи обеспечивают чрезвычайно равномерное распределение напряжения по всей линии склеивания. Это устраняет возникновение точечных источников напряжения, характерных для заклепочных соединений. Клеевой слой действует как собственный диэлектрический барьер против гальванической коррозии. Этот процесс не вызывает никаких тепловых металлургических повреждений. Это отличный выбор для соединения тонких обшивок с более тяжелыми конструкциями.
Структурные клеи требуют тщательного контроля процесса. Они очень чувствительны к химическому составу и чистоте поверхности подложки. Связи остаются уязвимыми к отслаиванию, расщеплению и разрушению окружающей среды из-за влажности или воздействия ультрафиолета. Проверка целостности соединений с использованием традиционных методов неразрушающего контроля оказывается чрезвычайно сложной задачей. Связка может выглядеть идеально снаружи, но иметь нулевую адгезию на микроскопическом уровне из-за плохой подготовки поверхности.
Вы должны понимать критическую структурную разницу между несвариваемыми и свариваемыми марками. К несвариваемым маркам относятся 7075 и 7050 из-за высокого содержания меди. Свариваемые марки, такие как 7005 и 7020, содержат меньше меди. Этот специфический химический состав позволяет им естественным образом вернуться к исходной силе после термического воздействия. Они являются исключением из правил в этом семействе сплавов.
Выбор присадочного металла определяет успех свариваемых марок. Необходимо использовать присадочную проволоку с высоким содержанием магния, например 5356 или 5183. Эти присадочные материалы предотвращают растрескивание при затвердевании на этапе охлаждения. Они гарантируют, что сварочная ванна сохраняет достаточную пластичность, чтобы выдерживать напряжения сжатия. Даже при использовании этих свариваемых марок вы по-прежнему теряете значительную прочность в ЗТВ сразу после сварки, и для восстановления требуется время или искусственное тепло.
Сохранение предельной прочности на разрыв (UTS) сильно различается в зависимости от метода соединения. Механические соединения сохраняют полную исходную прочность, но страдают от повышенного напряжения, вызванного отверстиями. Соединения FSW сохраняют до 90% UTS и обладают превосходной усталостной прочностью. Клеевые соединения исключительно хорошо работают при сдвиге, но быстро разрушаются при нагрузках на отслаивание. Вы должны сопоставить эти кривые производительности с вашими конкретными требованиями к динамической нагрузке с большим циклом.
Усталость от жизни часто диктует окончательное решение. Механически скрепленное соединение может иметь более высокий статический предел прочности, но соединение FSW может выдержать в десять раз больше циклов нагрузки, прежде чем возникнет трещина. Понимание спектра эксплуатационных нагрузок является обязательным перед выбором процесса соединения.
Финансовая целесообразность диктует выбор метода в заводских условиях. Машины FSW требуют огромного начального капитального барьера. Тем не менее, он обеспечивает низкие затраты на расходные материалы для линейных тиражей больших объемов. Механическое крепление требует меньших первоначальных инвестиций в оборудование. Тем не менее, это требует высоких эксплуатационных затрат, связанных с рабочей силой, прецизионным сверлением и расходными материалами для подготовки поверхности. Для склеивания в аэрокосмической отрасли необходимы помещения с климат-контролем и строгий контроль срока годности.
Метод присоединения |
Сохранение прочности |
Усталостная устойчивость |
Основное приложение |
|---|---|---|---|
Механическое крепление |
100 % (Родительский материал) |
Умеренное (напряжение отверстия) |
Аэрокосмическая промышленность, полевая сборка |
Сварка трением с перемешиванием |
80% - 90% |
Высокий |
Линейные швы, резервуары |
Структурные клеи |
Переменная (сдвиг против отслаивания) |
Высокий (равномерное распределение) |
Тонкие панели, смешанные металлы |
Сварка плавлением (только 7005) |
60% - 75% (После старения) |
От низкого до среднего |
Велосипеды, Спортивные товары |
Инженеры аэрокосмической и автомобильной промышленности постоянно сталкиваются с проблемой веса полезной нагрузки. Механические крепления и перекрывающиеся соединения внахлест добавляют сборке значительную массу. Автогенные швы FSW полностью исключают перекрытие материала. Тонкопленочные клеевые соединения обеспечивают высочайшую структурную эффективность сборки панелей. Вы должны рассчитать точную потерю веса для выбранной вами геометрии соединения.
В высокопроизводительных приложениях важна каждая унция. Если вы укажете тяжелый фланец на болтах, для которого достаточно стыкового соединения FSW, вы оставите производительность под вопросом. И наоборот, если вы попытаетесь снизить вес, используя клей в среде с высоким отслаиванием, конструкция выйдет из строя.
Проектировщики иногда рассматривают высокопрочные элементы конструкции как архитектурные каркасы серии 6000. Эта ошибка приводит к риску катастрофического сбоя. На архитектурных чертежах нельзя указывать сварные соединения плавлением на средствах обеспечения безопасности конструкций. Тяжелые ограждения, грузоподъемные краны или шасси транспортных средств требуют строгого металлургического контроля. Игнорирование этих принципов гарантирует преждевременные отказы в эксплуатации.
Мы постоянно видим это на местах. Производитель предполагает, что он может сваривать кронштейн 7075 TIG так же, как он сваривает трубы 6061. Визуально сварной шов выглядит нормально, но ЗТВ полностью разрушена. Кронштейн отламывается при первой же сильной нагрузке. Вы должны обеспечить строгий контроль материалов и спецификаций процессов, чтобы предотвратить подобные опасные предположения.
Полное проектирование соединения представляет собой окончательное инженерное решение. Рассчитайте точку безубыточности при обработке сложной цельной детали. Высокоскоростное фрезерование с ЧПУ позволяет вырезать сложные детали непосредственно из твердого тела. Алюминиевый стержень 7075 . Такой подход исключает использование многодетальных сварных узлов. Это устраняет все риски соединения, затраты на проверку и слабые места.
Современные 5-осевые обрабатывающие центры делают монолитную конструкцию очень практичной. Несмотря на то, что первоначальные отходы материала (стружка) высоки, сокращение трудозатрат на сборку, крепление и проверку часто делает этот вариант в целом более дешевым. Что еще более важно, монолитная деталь имеет непрерывный поток зерен и нулевой уровень напряжений, вызываемых соединениями.
Изготовленные на заказ профили экструзии значительно сокращают потребность в промежуточных соединениях. Вы можете интегрировать сложные геометрические конструкции непосредственно в штамп. Блокирующиеся защелки или встроенные скользящие каналы исключают необходимость использования внешних креплений. Умная конструкция профиля объединяет детали и упрощает процесс окончательной сборки.
Перенося сложность в экструзионную головку, вы упрощаете работу цеха. Хорошо спроектированный профиль может заменить три отдельные пластины и десятки заклепок. Это снижает вес, сокращает время сборки и устраняет потенциальные точки отказа.
Выбор закалки сильно влияет на устойчивость к воздействию окружающей среды. Закалка Т6 обеспечивает максимальную прочность, но более низкое сопротивление SCC. Закалка Т73 искусственно состарена для обеспечения превосходной устойчивости к SCC. Выбор температуры T73 имеет решающее значение для механически закрепленных компонентов в морской среде. Вы допускаете падение абсолютного предела текучести на 10–15 %, чтобы гарантировать долгосрочную устойчивость к коррозии.
Это необходимый компромисс. Деталь Т6 могла бы выглядеть лучше в отчете по анализу статического напряжения, но если она треснет через шесть месяцев в соленой среде, она не выполнит свою основную задачу. Закалка Т73 стабилизирует микроструктуру, предотвращая межкристаллитное разрушение, разрушающее сильно нагруженные соединения.
Контакт разнородных металлов создает высокоактивный гальванический элемент. Стальные или титановые крепежные детали, вступающие в реакцию с алюминием, приводят к быстрому образованию точечной коррозии и разрушению соединений. Влага действует как электролит, ускоряя это разрушение. Алюминий действует как анод и жертвует собой ради защиты крепежа.
Для смягчения последствий необходимы строгие протоколы мокрой установки. При сборке используйте защитную цинк-хроматную или эпоксидную грунтовку. Укажите крепежные детали с кадмиевым или пассивированным покрытием. Используйте изолирующие непроводящие шайбы, чтобы разорвать электрическое соединение между металлами. Вы должны физически разделить разнородные металлы, чтобы остановить гальванический ток.
Анодирование твердого покрытия (MIL-A-8625 Тип III) повышает износостойкость поверхности. Однако в этом хрупком слое оксида алюминия под нагрузкой естественным образом образуются микротрещины. Эти трещины действуют как серьезные источники напряжений. Они снижают усталостную долговечность и прочность соединения на изгиб до 50%.
Вы должны замаскировать критические места соединения соединений в процессе нанесения твердого покрытия. Защитите закругленные участки, находящиеся под высоким напряжением, от анодной ванны. В качестве альтернативы можно использовать дуплексные герметики после анодирования. Эти герметики смазывают микротрещины и препятствуют распространению трещин при динамической нагрузке. Никогда не покрывайте твердым покрытием сильно нагруженное отверстие крепежа, если вы ожидаете, что оно выдержит циклическую усталость.
Нарушение адгезии часто возникает из-за нестабильного слоя естественного оксида алюминия. Отслаивание происходит, когда клеи прилипают к рыхлым поверхностным оксидам, а не к основному металлу. Это делает структурную связь бесполезной. Клей просто стягивает оксидный слой с алюминиевой подложки.
Соблюдайте строгие протоколы подготовки поверхности перед склеиванием. Начните с обезжиривания растворителем с последующей механической абразивной обработкой. Завершите обработку анодированием фосфорной кислотой (PAA) или нанесите органосилановые грунтовки, способствующие адгезии. Это создает стабильную, химически активную поверхность эпоксидной смолы. Прочность связи зависит от подготовки поверхности.
Попытка восстановить прочность сварной сборки 7005 посредством PWHT сопряжена с огромным риском. Термическая обработка раствора и искусственное старение требуют точного управления печью. Этот процесс часто вызывает серьезное термическое коробление изделий сложной геометрии. Вы нагреваете деталь почти до плавления, а затем быстро охлаждаете ее в воде. Термический шок сильный.
Признайте практические ограничения PWHT на больших структурных узлах. Развитие остаточных напряжений во время закалки может привести к деформации рамы, не поддающейся восстановлению. Ограничения по размеру печи часто делают логистически невозможной полную термообработку. Если вы не можете поместить всю сварную сборку в закалочную ванну, вы не сможете выполнить правильную термообработку.
Успешное соединение этих сверхвысокопрочных сплавов требует отказа от традиционных подходов к сварке плавлением. Вы должны отдавать приоритет механической изоляции, процессам твердотельного трения или усовершенствованной химической связи. Оцените конкретные пути нагрузки, воздействие на окружающую среду и объемы производства, прежде чем приступить к окончательному проектированию соединения.
Выбирайте сварку трением с перемешиванием для получения непрерывных высокоэффективных линейных соединений конструкций.
Выбирайте механическое крепление для сборок из нескольких материалов, пригодных для обслуживания в полевых условиях, требующих 100% сохранения исходного отпуска.
Выбирайте структурные клеи для применений, где важен вес и требуется малое отслаивание, требующих равномерного распределения нагрузки.
Выберите монолитную обработку, чтобы полностью исключить риск разрушения соединений в особо важных компонентах.
Ответ: Сварка TIG 7075 испаряет легирующие цинк элементы, вызывает сильное горячее растрескивание во время затвердевания и навсегда разрушает отпуск T6. Полученное соединение будет обладать лишь частью прочности основного металла и разрушаться под нагрузкой.
Ответ: Механическое крепление с использованием заклепок или болтов аэрокосмического класса остается отраслевым стандартом. Он не выделяет тепла, сохраняет полный характер исходного материала и обеспечивает надежный неразрушающий контроль.
Ответ: FSW сохраняет 80-90% прочности исходного материала. Поскольку он работает ниже точки плавления, он предотвращает серьезную микроструктурную деградацию и газовую пористость, характерную для традиционной сварки плавлением.
Ответ: Вы должны изолировать разнородные металлы, чтобы предотвратить гальваническую коррозию. Используйте методы влажной установки с использованием эпоксидных грунтовок, используйте пассивированные или покрытые крепежные детали и устанавливайте непроводящие диэлектрические шайбы.
О: Да, 7005 — это свариваемая марка, которая может естественным образом стареть при комнатной температуре для восстановления прочности. Искусственная послесварочная термообработка (PWHT) ускоряет этот процесс, но рискует вызвать серьезное термическое коробление в сложных сборках.