
Visualizações: 0 Autor: Editor do site Horário de publicação: 01/08/2026 Origem: Site


Os engenheiros enfrentam um paradoxo frustrante ao trabalhar com ligas de ultra-alta resistência. O material oferece uma relação resistência-peso excepcional que rivaliza facilmente com o aço estrutural. No entanto, os métodos tradicionais de montagem térmica destroem rotineiramente a sua integridade metalúrgica localizada. Você não pode simplesmente soldar esses materiais de nível aeroespacial usando técnicas de fabricação padrão. Fazer isso introduz riscos financeiros, operacionais e de segurança catastróficos.
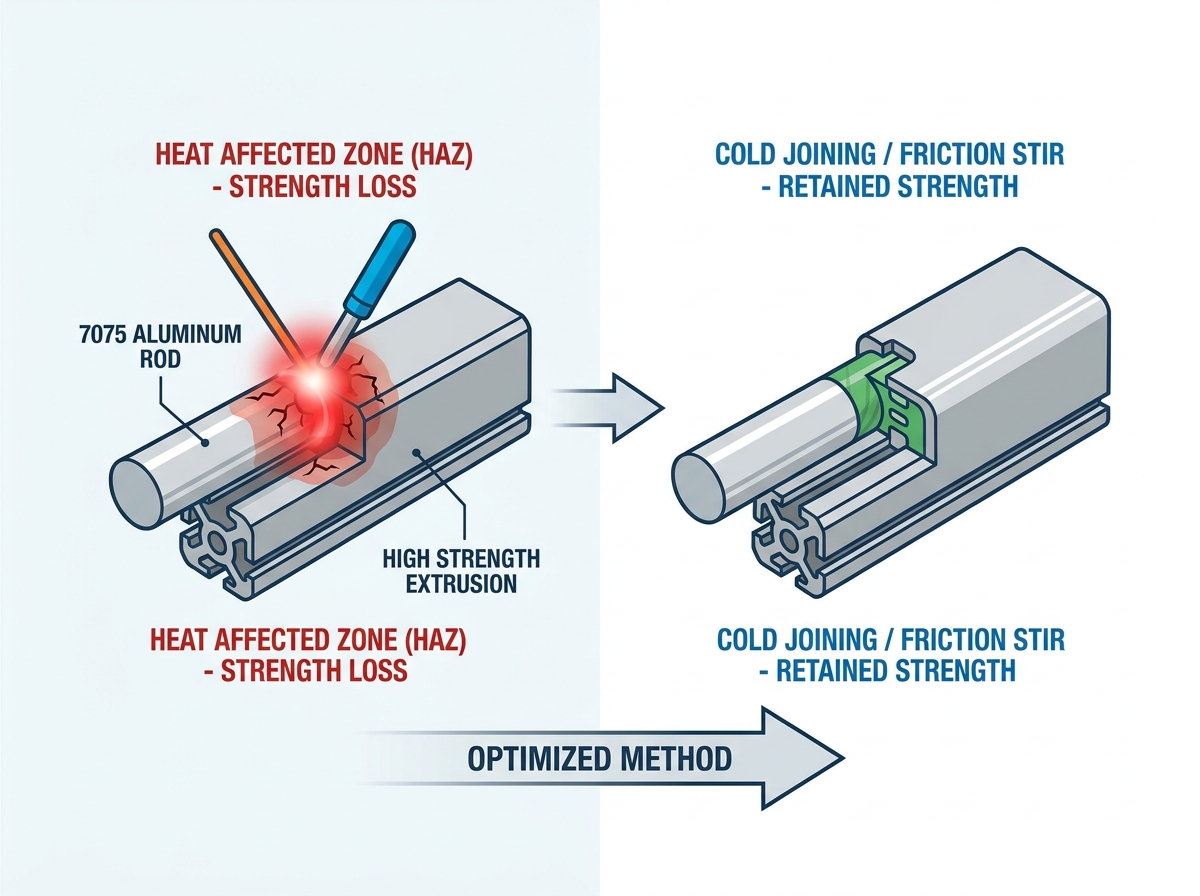
Métodos padrão de soldagem por fusão, como TIG e MIG, vaporizam elementos de liga voláteis. O zinco evapora rapidamente sob o arco. Este choque térmico causa graves fissuras a quente. Degrada permanentemente a têmpera T6 cuidadosamente projetada. Os engenheiros frequentemente observam uma perda de até 50% da resistência à tração na Zona Afetada pelo Calor (HAZ). A falha da junta torna-se quase inevitável sob carregamento cíclico.
Resolver isso requer uma estrutura de avaliação rigorosa e específica para cada aplicação. Você deve explorar métodos de união alternativos para preservar as propriedades mecânicas brutas. Fixação mecânica, soldagem em estado sólido e adesivos estruturais oferecem caminhos viáveis. A avaliação desses métodos garante que os componentes de alta tensão mantenham sua integridade estrutural no campo.
A soldagem por fusão padrão é inviável para ligas de grau aeroespacial com alto teor de cobre, como 7075, devido à microssegregação, trincas a quente e grave degradação da resistência da HAZ.
A fixação mecânica continua sendo o principal padrão aeroespacial para as ligas da série 7000, desde que sejam aplicadas rigorosas medidas de isolamento galvânico.
A soldagem por fricção e mistura (FSW) oferece a mais alta eficiência de junta para costuras contínuas, preservando 80-90% da resistência do material original, permanecendo em um regime de estado sólido abaixo da temperatura de fusão.
'Projetar a junta' especificando uma única extrusão de alumínio complexa e de alta resistência ou usinar uma peça monolítica a partir de uma haste sólida de alumínio 7075 costuma ser a estratégia de engenharia mais econômica e avessa ao risco.
Os revestimentos duros resistentes ao desgaste, embora benéficos, introduzem microfissuras superficiais que podem degradar gravemente a fadiga e a resistência à flexão das juntas da série 7000 com carga cíclica, se não forem mitigadas.
Estabelecer parâmetros mecânicos básicos é fundamental para juntas estruturais de alto desempenho. Você deve avaliar alta resistência à flexão, resistência à fadiga dinâmica e resistência ao desgaste superficial. Uma junta bem sucedida deve transferir cargas de forma contínua através da montagem. Não pode atuar como um elo fraco sob estresse dinâmico. Os engenheiros devem validar estes parâmetros através de testes físicos rigorosos. Ao lidar com Alumínio da série 7000 , a margem de erro diminui consideravelmente em comparação com classes mais macias da série 6000. Cada furo perfurado e cada superfície preparada determinam a vida útil final da montagem.
Observamos métricas específicas durante a validação. A retenção da resistência à tração máxima (UTS) em toda a interface da junta é o principal indicador de sucesso. Também medimos as taxas de propagação de trincas sob carga de fadiga de alto ciclo. Se um projeto de junta forçar o caminho da carga através de uma zona termicamente degradada, a montagem falhará prematuramente, independentemente das propriedades do material a granel.
Os elementos de liga primários determinam o comportamento mecânico desta família de metais. O zinco normalmente compreende 5-6% da composição. O magnésio atua junto com o zinco para permitir o endurecimento por precipitação. Este processo térmico forma zonas GP e precipitados η' finamente dispersos. Essas características microestruturais bloqueiam o movimento de deslocamento, criando uma força imensa. No entanto, estes mesmos elementos tornam a liga altamente sensível aos ciclos térmicos.
Ao aplicar calor, você perturba essa estrutura interna cuidadosamente equilibrada. Os átomos de zinco e magnésio migram. Eles se aglomeram ou se dissolvem novamente na matriz de alumínio. Isto destrói o efeito de endurecimento por precipitação. Você fica com uma área localizada que se comporta mais como alumínio macio do que como um componente estrutural de nível aeroespacial.
Diferentes graus atendem a propósitos estruturais distintos nas disciplinas de engenharia. O 7075 continua sendo o carro-chefe aeroespacial clássico para aplicações leves e de alto estresse. O grau 7050 oferece maior resistência à corrosão sob tensão. Ele também mantém melhor tenacidade à fratura em seções de placas espessas. Ligas de metalurgia do pó de alto desempenho, como 7093, ampliam ainda mais os limites. Eles exibem limites de escoamento aproximadamente 30% mais duros que o aço-carbono. No entanto, eles compartilham as mesmas vulnerabilidades de união da família mais ampla de ligas.
Compreender essas distinções ajuda a especificar o material certo para o ambiente operacional. Se você estiver projetando um anteparo espesso, o 7050 evita as tensões residuais induzidas por têmpera, comuns em seções espessas do 7075. Se você precisar de resistência máxima absoluta para um suporte pequeno e altamente carregado, 7093 pode ser a resposta. Mas em todos os casos, você não pode acertá-los com uma tocha de soldagem.
O envelhecimento excessivo destrói a estrutura interna cuidadosamente elaborada do metal. Temperaturas superiores a 300°F (150°C) desencadeiam rápidas mudanças microestruturais. Os precipitados de fortalecimento vital η' tornam-se mais grosseiros ou dissolvem-se inteiramente na matriz. Este dano térmico destrói permanentemente o temperamento T6 ou T73. A ZTA resultante torna-se um ponto fraco localizado, propenso a escoamento imediato sob carga.
Esta degradação não é reversível através do simples envelhecimento à temperatura ambiente. Depois de envelhecer demais o material durante uma tentativa fracassada de soldagem, você deve realizar um tratamento térmico de solução completa e um ciclo de envelhecimento artificial para recuperar as propriedades. Para grandes montagens estruturais, isto é fisicamente impossível devido às restrições de tamanho do forno e à garantia de severa distorção térmica durante a fase de têmpera.
Fatores ambientais complicam severamente o projeto de juntas em ligas de alta resistência. Tensões de tração residuais sustentadas geralmente envolvem juntas fixadas mecanicamente ou soldadas. A umidade atmosférica ou a exposição a haleto atacam essas regiões estressadas. A fissuração intergranular se propaga rapidamente ao longo dos limites dos grãos. Este modo de falha mostra-se especialmente perigoso ao longo da direção do grão transversal curto (ST).
As falhas do SCC são insidiosas. Eles ocorrem sem aviso prévio e muitas vezes sob cargas bem abaixo do limite de escoamento do material. A combinação de uma microestrutura suscetível, um ambiente corrosivo e tensão de tração sustentada cria uma tempestade perfeita. Os projetos conjuntos devem mitigar ativamente pelo menos um destes três fatores para garantir a sobrevivência a longo prazo.
A fixação mecânica une componentes por meio de rebites, parafusos de ajuste interferente ou parafusos de travamento. Este processo ocorre inteiramente sem entrada térmica. Representa o método mais confiável para estruturas de voo críticas. Você faz um furo, prepara a superfície e instala as ferragens. A física é direta e altamente previsível.
As vantagens são significativas para a integridade estrutural. O processo introduz entrada de calor zero. Ele retém 100% da têmpera original do material original. Os engenheiros podem unir facilmente metais diferentes. O método também permite uma inspeção de campo simples e não destrutiva. Você pode verificar visualmente um rebite acionado ou verificar o torque de um parafuso.
No entanto, a fixação mecânica acarreta desvantagens de engenharia distintas. Introduz concentrações de tensão localizadas nos furos dos fixadores. O hardware adiciona peso parasita à montagem final. Você deve garantir uma preparação do furo com tolerância restrita. A má qualidade do furo leva à trinca prematura por fadiga sob flexão cíclica. Um furo riscado ou fora do formato redondo atua como um enorme gerador de tensão, iniciando rachaduras que eventualmente destruirão a junta.
A soldagem por fricção e agitação opera inteiramente no estado sólido. O processo utiliza um pino e ressalto de ferramenta rotativo não consumível. Esta ferramenta plastifica e forja a interface da junta logo abaixo do ponto de fusão. Mistura mecanicamente o metal sem liquefazê-lo. Isso ignora toda a mudança de fase líquida para sólida que causa tantos problemas no alumínio de alta resistência.
O FSW elimina rachaduras de solidificação e porosidade perigosa de gases. Minimiza drasticamente a largura da ZTA. A junta retém 80-90% da resistência à tração do metal base. Cria costuras niveladas e altamente cosméticas, ideais para unir um extrusão de alumínio de alta resistência . A microestrutura resultante na zona de agitação é frequentemente de granulação fina e altamente resistente à fadiga.
A principal limitação envolve escala e geometria do equipamento. A FSW exige fixação maciça e rígida para suportar forças extremas de forja. As despesas de capital iniciais permanecem excepcionalmente elevadas. O processo é amplamente restrito a geometrias de juntas simples, principalmente juntas de topo lineares ou circunferenciais. Você não pode facilmente fazer FSW em interseções complexas e multieixos no campo.
A ligação química utiliza epóxis de duas partes de qualidade aeroespacial ou acrílicos endurecidos. Esses adesivos curam para formar cadeias poliméricas resilientes e resistentes entre substratos. Eles oferecem uma abordagem fundamentalmente diferente para transferência de carga. Em vez de concentrar a tensão num único ponto como um rebite, os adesivos distribuem a carga por uma ampla área de superfície.
Os adesivos proporcionam uma distribuição de tensão extremamente uniforme em toda a linha de colagem. Isso elimina fontes de tensão pontuais comuns em juntas rebitadas. A camada adesiva atua como uma barreira dielétrica inerente contra a corrosão galvânica. O processo causa zero dano metalúrgico induzido pelo calor. É uma excelente escolha para unir películas finas a subestruturas mais pesadas.
Os adesivos estruturais requerem um controle meticuloso do processo. Eles são altamente sensíveis à química e limpeza da superfície do substrato. As ligações permanecem vulneráveis ao descascamento, à clivagem e à degradação ambiental causada pela umidade ou exposição aos raios UV. Inspecionar a integridade da ligação usando métodos tradicionais de END é notoriamente difícil. Uma ligação pode parecer perfeita por fora, mas ter adesão zero no nível microscópico devido à má preparação da superfície.
Você deve compreender a diferença estrutural crítica entre classes não soldáveis e soldáveis. As classes não soldáveis incluem 7075 e 7050 devido ao alto teor de cobre. Classes soldáveis como 7005 e 7020 contêm níveis mais baixos de cobre. Esta química específica permite que eles envelheçam naturalmente de volta à força quase original após a exposição térmica. Eles são a exceção à regra nesta família de ligas.
A seleção do metal de adição determina o sucesso das classes soldáveis. Você deve especificar fios de enchimento com alto teor de magnésio, como 5356 ou 5183. Esses enchimentos evitam rachaduras por solidificação durante a fase de resfriamento. Eles garantem que a poça de fusão mantenha ductilidade suficiente para lidar com tensões de contração. Mesmo com essas classes soldáveis, você ainda perde resistência significativa na ZTA imediatamente após a soldagem, exigindo tempo ou calor artificial para se recuperar.
A retenção da resistência à tração final (UTS) varia muito entre os métodos de união. As juntas mecânicas retêm toda a resistência original, mas sofrem com os risers de tensão induzidos por furos. As juntas FSW retêm até 90% de UTS com excelente resistência à fadiga. As juntas adesivas funcionam excepcionalmente bem sob cisalhamento, mas falham rapidamente sob tensões de descolamento. Você deve mapear essas curvas de desempenho em relação aos seus requisitos específicos de carregamento dinâmico de alto ciclo.
A vida cansada muitas vezes dita a decisão final. Uma junta fixada mecanicamente pode ter uma resistência máxima estática mais alta, mas uma junta FSW pode sobreviver dez vezes mais ciclos de carga antes de iniciar uma fissura. Compreender o espectro de carga operacional é obrigatório antes de selecionar um processo de adesão.
A viabilidade financeira determina a seleção do método no chão de fábrica. As máquinas FSW requerem uma enorme barreira de capital inicial. No entanto, oferece baixos custos de consumíveis para execuções lineares de alto volume. A fixação mecânica requer menor investimento inicial em equipamentos. No entanto, exige altos custos operacionais através de mão de obra, perfuração de precisão e consumíveis de preparação de superfície. A ligação aeroespacial requer instalações climatizadas e uma gestão rigorosa do prazo de validade.
Método de adesão |
Retenção de Força |
Resistência à fadiga |
Aplicação Primária |
|---|---|---|---|
Fixação Mecânica |
100% (Material Principal) |
Moderado (estresse do buraco) |
Aeroespacial, montagem de campo |
Soldagem por Fricção e Mistura |
80% - 90% |
Alto |
Costuras Lineares, Tanques |
Adesivos Estruturais |
Variável (cisalhamento vs descascamento) |
Alto (distribuição uniforme) |
Painéis Finos, Metais Mistos |
Soldagem por fusão (somente 7005) |
60% - 75% (pós-envelhecimento) |
Baixo a moderado |
Bicicletas, artigos esportivos |
Os engenheiros aeroespaciais e automotivos lutam constantemente contra compensações de peso e carga útil. Fixadores mecânicos e juntas sobrepostas adicionam massa significativa a uma montagem. As costuras autógenas FSW eliminam totalmente o material sobreposto. As ligações adesivas de película fina oferecem a mais alta eficiência estrutural para montagens de painéis. Você deve calcular a penalidade de peso exata da geometria da junta escolhida.
Cada grama é importante em aplicações de alto desempenho. Se você especificar um flange aparafusado pesado onde uma junta de topo FSW seria suficiente, você estará deixando o desempenho em segundo plano. Por outro lado, se você tentar economizar peso usando adesivos em um ambiente de alto descascamento, a estrutura irá falhar.
Às vezes, os projetistas tratam componentes estruturais de alta resistência como estruturas arquitetônicas da série 6000. Este erro leva a riscos de falhas catastróficas. Não é possível especificar juntas soldadas por fusão em equipamentos de segurança estrutural com base em desenhos arquitetônicos. Guarda-corpos pesados, guindastes de carga ou chassis de veículos exigem supervisão metalúrgica rigorosa. Ignorar esses princípios garante falhas prematuras em campo.
Vemos isso constantemente em campo. Um fabricante presume que pode soldar TIG um suporte 7075 da mesma forma que solda uma tubulação 6061. A solda parece boa visualmente, mas a ZTA está completamente destruída. O suporte se solta sob a primeira carga pesada. Você deve aplicar rigoroso controle de materiais e especificações de processo para evitar essas suposições perigosas.
Projetar inteiramente a junta representa a solução definitiva de engenharia. Calcule o ponto de equilíbrio da usinagem de uma peça complexa de peça única. A fresagem CNC de alta velocidade pode esculpir peças complexas diretamente de um sólido Haste de alumínio 7075 . Esta abordagem elimina montagens soldadas de várias peças. Remove todos os riscos de união, custos de inspeção e pontos fracos.
Os modernos centros de usinagem de 5 eixos tornam o projeto monolítico altamente prático. Embora o desperdício inicial de material (limalhas) seja elevado, a redução no trabalho de montagem, fixação e inspeção muitas vezes torna esta opção mais barata em geral. Mais importante ainda, uma peça monolítica tem fluxo contínuo de grãos e zero risers de tensão induzidos pela junta.
Perfis de extrusão personalizados reduzem drasticamente a necessidade de juntas intermediárias. Você pode integrar desenhos geométricos complexos diretamente na matriz. Encaixes de encaixe interligados ou canais deslizantes integrados eliminam a dependência de fixadores externos. O design inteligente do perfil consolida as peças e agiliza o processo de montagem final.
Ao inserir a complexidade na matriz de extrusão, você simplifica as operações no chão de fábrica. Uma extrusão bem projetada pode substituir três placas separadas e dezenas de rebites. Isso reduz o peso, reduz o tempo de montagem e elimina possíveis pontos de falha.
A seleção da têmpera influencia fortemente a durabilidade ambiental. A têmpera T6 fornece resistência máxima, mas menor resistência SCC. O temperamento T73 é envelhecido artificialmente para fornecer resistência superior ao SCC. Especificar uma têmpera T73 é fundamental para componentes fixados mecanicamente em ambientes marítimos. Você aceita uma queda de 10-15% no limite de escoamento absoluto para garantir a sobrevivência a longo prazo contra a corrosão.
Esta é uma troca necessária. Uma peça T6 pode parecer melhor em um relatório de análise de tensão estática, mas se quebrar após seis meses em um ambiente salgado, ela falhou em sua missão principal. A têmpera T73 estabiliza a microestrutura, evitando o ataque intergranular que destrói juntas altamente tensionadas.
O contato metálico diferente cria uma célula galvânica altamente ativa. Os fixadores de aço ou titânio que reagem com o alumínio provocam rápida corrosão e degradação das juntas. A umidade atua como eletrólito para acelerar essa destruição. O alumínio atua como ânodo e se sacrifica para proteger o fixador.
A mitigação requer protocolos rígidos de instalação úmida. Use cromato de zinco sacrificial ou primers epóxi durante a montagem. Especifique fixadores banhados a cádmio ou passivados. Aplique arruelas isolantes não condutoras para quebrar a conexão elétrica entre os metais. Você deve separar fisicamente os metais diferentes para interromper a corrente galvânica.
A anodização de revestimento duro (MIL-A-8625 Tipo III) aumenta a resistência ao desgaste da superfície. No entanto, esta frágil camada de óxido de alumínio desenvolve naturalmente microfissuras sob carga. Essas rachaduras atuam como severos geradores de tensão. Eles reduzem a resistência à fadiga e a resistência à flexão da junta em até 50%.
Você deve mascarar interfaces críticas de junta do processo de revestimento duro. Proteja áreas radiadas de alta tensão do banho anódico. Alternativamente, aplique selantes duplex pós-anodização. Esses selantes lubrificam microfissuras e inibem a propagação de trincas sob carga dinâmica. Nunca aplique revestimento duro em um furo de fixação altamente tensionado se você espera que ele sobreviva à fadiga cíclica.
A falha de adesão geralmente resulta da camada instável e natural de óxido de alumínio. O descascamento ocorre quando os adesivos se ligam aos óxidos superficiais soltos, em vez do metal base. Isto torna a ligação estrutural inútil. O adesivo simplesmente retira a camada de óxido do substrato de alumínio.
Implemente protocolos rígidos de preparação de superfície pré-ligação. Comece com desengorduramento com solvente seguido de abrasão mecânica. Finalizar com Anodização com Ácido Fosfórico (PAA) ou aplicar primers promotores de adesão organossilano. Isso cria uma superfície estável e quimicamente ativa para o epóxi. A ligação é tão forte quanto a preparação da superfície.
A tentativa de recuperar a resistência em uma montagem soldada 7005 por meio do PWHT acarreta riscos enormes. O tratamento térmico em solução e o envelhecimento artificial exigem controles precisos do forno. O processo muitas vezes induz deformações térmicas severas em geometrias complexas. Você aquece a peça até quase derreter e depois a tempera rapidamente em água. O choque térmico é violento.
Reconheça as limitações práticas do PWHT em grandes montagens estruturais. O desenvolvimento de tensão residual durante a têmpera pode distorcer a estrutura sem possibilidade de reparo. As restrições de tamanho do forno muitas vezes tornam o tratamento térmico de montagem completa logisticamente impossível. Se não for possível encaixar todo o conjunto soldado no tanque de resfriamento, você não poderá realizar um PWHT adequado.
A união bem-sucedida dessas ligas de altíssima resistência exige o abandono das mentalidades convencionais de soldagem por fusão. Você deve priorizar o isolamento mecânico, os processos de fricção no estado sólido ou a ligação química avançada. Avalie seus caminhos de carga específicos, exposições ambientais e volumes de produção antes de finalizar um projeto conjunto.
Escolha soldagem por fricção e agitação para juntas lineares estruturais contínuas e de alta eficiência.
Escolha a fixação mecânica para montagens multimateriais que podem ser reparadas em campo e que exigem 100% de retenção da têmpera principal.
Escolha adesivos estruturais para aplicações de peso crítico e baixo descascamento que exigem distribuição uniforme de tensão.
Escolha a Usinagem Monolítica para eliminar completamente o risco de falha nas juntas em componentes altamente críticos.
R: A soldagem TIG 7075 vaporiza os elementos de liga de zinco, causa severas trincas a quente durante a solidificação e destrói permanentemente o temperamento T6. A junta resultante possuirá uma fração da resistência do metal base e falhará sob carga.
R: A fixação mecânica usando rebites ou parafusos de nível aeroespacial continua sendo o padrão da indústria. Ele introduz calor zero, retém toda a têmpera do material original e permite uma inspeção não destrutiva confiável.
R: O FSW retém 80-90% da resistência do material original. Por operar abaixo do ponto de fusão, evita a grave degradação microestrutural e a porosidade do gás associadas à soldagem por fusão tradicional.
R: Você deve isolar os metais diferentes para evitar corrosão galvânica. Use técnicas de instalação úmida com primers epóxi, especifique fixadores passivados ou revestidos e instale arruelas dielétricas não condutoras.
R: Sim, 7005 é uma classe soldável que pode envelhecer naturalmente em temperatura ambiente para recuperar a resistência. O tratamento térmico artificial pós-soldagem (PWHT) acelera isso, mas corre o risco de deformações térmicas graves em montagens complexas.