
Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 01-08-2026 Asal: Lokasi


Insinyur menghadapi paradoks yang membuat frustrasi ketika bekerja dengan paduan berkekuatan sangat tinggi. Bahan ini menawarkan rasio kekuatan terhadap berat yang luar biasa yang dengan mudah menyaingi baja struktural. Namun, metode perakitan termal tradisional secara rutin merusak integritas metalurgi lokalnya. Anda tidak bisa begitu saja mengelas material kelas luar angkasa ini menggunakan teknik fabrikasi standar. Melakukan hal ini akan menimbulkan risiko keuangan, operasional, dan keselamatan yang sangat besar.
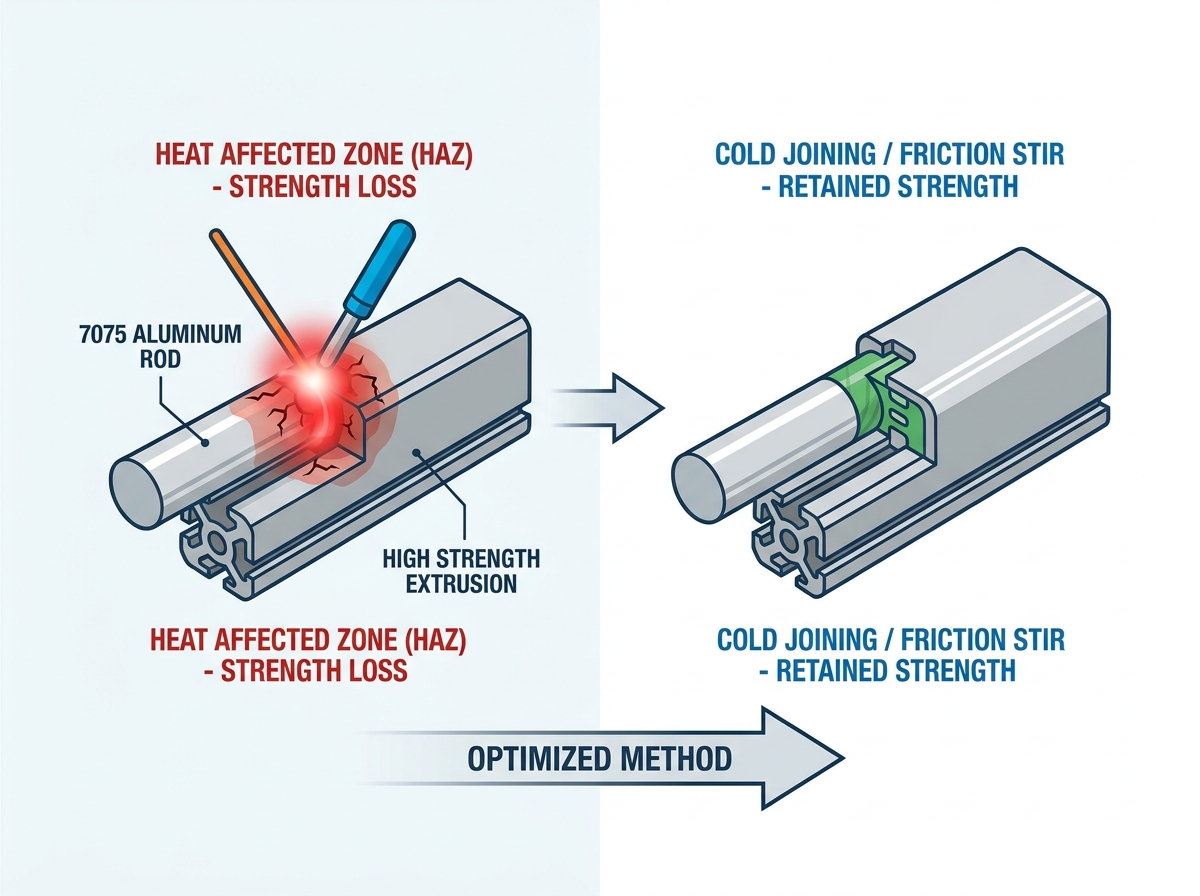
Metode pengelasan fusi standar seperti TIG dan MIG menguapkan elemen paduan yang mudah menguap. Seng mendidih dengan cepat di bawah busur. Kejutan termal ini menyebabkan keretakan panas yang parah. Ini secara permanen menurunkan temperamen T6 yang dirancang dengan cermat. Insinyur sering kali melihat hilangnya kekuatan tarik hingga 50% di Zona Terpengaruh Panas (HAZ). Kegagalan sambungan hampir tidak dapat dihindari pada pembebanan siklik.
Untuk mengatasi hal ini memerlukan kerangka evaluasi khusus aplikasi yang ketat. Anda harus mencari metode penggabungan alternatif untuk mempertahankan sifat mekanik mentah. Pengikatan mekanis, pengelasan solid-state, dan perekat struktural menawarkan jalur yang memungkinkan. Mengevaluasi metode ini memastikan komponen bertekanan tinggi mempertahankan integritas strukturalnya di lapangan.
Pengelasan fusi standar tidak dapat dilakukan untuk paduan tembaga kelas luar angkasa seperti 7075 karena segregasi mikro, keretakan panas, dan penurunan kekuatan HAZ yang parah.
Pengikatan mekanis tetap menjadi standar ruang angkasa utama untuk paduan seri 7000, asalkan tindakan isolasi galvanik yang ketat diterapkan.
Pengelasan Pengaduk Gesekan (FSW) memberikan efisiensi sambungan tertinggi untuk lapisan kontinu, mempertahankan 80-90% kekuatan material induk dengan tetap berada dalam kondisi padat di bawah suhu leleh.
'Merancang sambungan' dengan menentukan satu ekstrusi aluminium berkekuatan tinggi yang kompleks atau mengerjakan bagian monolitik dari batang aluminium 7075 padat sering kali merupakan strategi rekayasa yang paling hemat biaya dan menghindari risiko.
Lapisan keras yang tahan aus, meskipun bermanfaat, dapat menimbulkan retakan mikro pada permukaan yang dapat sangat menurunkan kelelahan dan kekuatan lentur sambungan seri 7000 dengan beban siklik jika tidak diatasi.
Menetapkan tolok ukur mekanis dasar sangat penting untuk sambungan struktural berkinerja tinggi. Anda harus mengevaluasi kekuatan lentur yang tinggi, ketahanan lelah dinamis, dan ketahanan aus permukaan. Sambungan yang sukses harus memindahkan beban secara mulus ke seluruh rakitan. Ia tidak dapat bertindak sebagai mata rantai yang lemah di bawah tekanan dinamis. Insinyur harus memvalidasi parameter ini melalui pengujian fisik yang ketat. Saat berhadapan dengan Aluminium seri 7000 , margin kesalahan menyusut jauh dibandingkan dengan grade seri 6000 yang lebih lunak. Setiap lubang yang dibor dan setiap permukaan yang disiapkan menentukan umur kelelahan akhir dari rakitan.
Kami melihat metrik tertentu selama validasi. Retensi Kekuatan Tarik Tertinggi (UTS) di seluruh antarmuka sambungan merupakan indikator utama keberhasilan. Kami juga mengukur tingkat perambatan retak pada pembebanan kelelahan siklus tinggi. Jika desain sambungan memaksa jalur beban melalui zona terdegradasi secara termal, perakitan akan gagal sebelum waktunya, apa pun sifat materialnya.
Unsur-unsur paduan utama menentukan perilaku mekanis keluarga logam ini. Seng biasanya terdiri dari 5-6% komposisi. Magnesium bekerja bersama seng untuk memungkinkan pengerasan presipitasi. Proses termal ini membentuk zona GP dan endapan η' yang tersebar halus. Fitur mikrostruktur ini menghalangi pergerakan dislokasi, menciptakan kekuatan yang luar biasa. Namun, elemen yang sama membuat paduan ini sangat sensitif terhadap siklus termal.
Saat Anda memberikan panas, Anda mengganggu struktur internal yang seimbang ini. Atom seng dan magnesium bermigrasi. Mereka menggumpal atau larut kembali ke dalam matriks aluminium. Ini menghancurkan efek pengerasan presipitasi. Anda akan mendapatkan area lokal yang berperilaku lebih seperti aluminium lunak dibandingkan komponen struktural tingkat ruang angkasa.
Nilai yang berbeda memiliki tujuan struktural yang berbeda di seluruh disiplin ilmu teknik. 7075 tetap menjadi pekerja keras dirgantara klasik untuk aplikasi ringan dan bertekanan tinggi. Grade 7050 menawarkan peningkatan ketahanan retak korosi tegangan. Ini juga mempertahankan ketangguhan patah yang lebih baik pada bagian pelat tebal. Paduan metalurgi serbuk berperforma tinggi seperti 7093 mendorong batasan lebih jauh. Baja ini menunjukkan kekuatan luluh sekitar 30% lebih keras dibandingkan baja ringan. Namun, logam-logam tersebut memiliki kerentanan gabungan yang sama dengan kelompok paduan yang lebih luas.
Memahami perbedaan ini membantu dalam menentukan material yang tepat untuk lingkungan operasional. Jika Anda merancang sekat tebal, 7050 mencegah tegangan sisa akibat pendinginan yang umum terjadi pada bagian tebal 7075. Jika Anda memerlukan kekuatan luluh maksimum mutlak untuk braket kecil dengan beban tinggi, 7093 mungkin jawabannya. Namun dalam semua kasus, Anda tidak dapat memukulnya dengan obor las.
Penuaan yang berlebihan akan menghancurkan struktur internal logam yang dibuat dengan cermat. Suhu melebihi 300°F (150°C) memicu perubahan mikrostruktur yang cepat. Endapan penguatan η' yang vital menjadi kasar atau larut seluruhnya ke dalam matriks. Kerusakan termal ini secara permanen menghancurkan temper T6 atau T73. HAZ yang dihasilkan menjadi titik lunak terlokalisasi yang rentan terhadap leleh langsung akibat beban.
Degradasi ini tidak dapat dibalikkan melalui penuaan sederhana pada suhu ruangan. Setelah bahan mengalami penuaan berlebih selama upaya pengelasan yang gagal, Anda harus melakukan perlakuan panas solusi penuh dan siklus penuaan buatan untuk memulihkan sifat-sifatnya. Untuk rakitan struktur besar, hal ini secara fisik tidak mungkin dilakukan karena keterbatasan ukuran tungku dan jaminan distorsi termal yang parah selama fase pendinginan.
Faktor lingkungan sangat mempersulit desain sambungan pada paduan berkekuatan tinggi. Tegangan tarik sisa yang terus-menerus sering kali mengelilingi sambungan yang dikencangkan atau dilas secara mekanis. Kelembapan atmosfer atau paparan halida menyerang wilayah yang mengalami tekanan ini. Retakan antar butir menyebar dengan cepat sepanjang batas butir. Mode kegagalan ini terbukti sangat berbahaya sepanjang arah butir transversal pendek (ST).
Kegagalan SCC berbahaya. Hal ini terjadi tanpa peringatan dan sering kali terjadi pada beban yang jauh di bawah kekuatan luluh material. Kombinasi struktur mikro yang rentan, lingkungan yang korosif, dan tegangan tarik yang berkelanjutan menciptakan badai yang sempurna. Desain bersama harus secara aktif memitigasi setidaknya satu dari tiga faktor ini untuk memastikan kelangsungan hidup jangka panjang.
Pengencang mekanis menyatukan komponen melalui paku keling, baut anti-interferensi, atau baut pengunci. Proses ini terjadi sepenuhnya tanpa masukan termal. Ini merupakan metode yang paling dapat diandalkan untuk struktur penerbangan penting. Anda mengebor lubang, menyiapkan permukaan, dan memasang perangkat keras. Fisikanya mudah dan sangat dapat diprediksi.
Keuntungannya signifikan bagi integritas struktural. Proses ini menghasilkan masukan panas nol. Ini mempertahankan 100% sifat asli bahan induknya. Insinyur dapat dengan mudah menggabungkan logam yang berbeda. Metode ini juga memungkinkan dilakukannya inspeksi lapangan secara langsung dan tidak merusak. Anda dapat memverifikasi secara visual paku keling yang digerakkan atau memeriksa torsi pada baut.
Namun, pengikatan mekanis memiliki kelemahan teknis yang berbeda. Ini menimbulkan konsentrasi tegangan lokal pada lubang pengikat. Perangkat keras menambah bobot parasit pada perakitan akhir. Anda harus memastikan persiapan lubang dengan toleransi yang ketat. Kualitas lubang yang buruk menyebabkan retak lelah dini akibat pembengkokan siklik. Lubang yang tergores atau tidak berbentuk bulat berfungsi sebagai penambah tegangan yang sangat besar, memicu retakan yang pada akhirnya akan merobek sambungan.
Pengelasan Pengaduk Gesekan beroperasi seluruhnya dalam keadaan padat. Prosesnya menggunakan pin dan bahu alat berputar yang tidak dapat dikonsumsi. Alat ini membuat plastisisasi dan membentuk antarmuka sambungan tepat di bawah titik leleh. Ini secara mekanis mencampur logam tanpa mencairkannya. Hal ini mengabaikan seluruh perubahan fasa cair menjadi padat yang menyebabkan begitu banyak masalah pada aluminium berkekuatan tinggi.
FSW menghilangkan keretakan solidifikasi dan porositas gas berbahaya. Ini secara drastis meminimalkan lebar HAZ. Sambungan ini mempertahankan 80-90% kekuatan tarik logam dasar. Ini menciptakan jahitan yang rata dan sangat kosmetik, ideal untuk menyambung a ekstrusi aluminium kekuatan tinggi . Struktur mikro yang dihasilkan pada zona aduk seringkali berbutir halus dan sangat tahan terhadap kelelahan.
Keterbatasan utama melibatkan skala peralatan dan geometri. FSW memerlukan pemasangan yang masif dan kaku untuk menahan gaya tempa yang ekstrim. Belanja modal awal masih sangat tinggi. Proses ini sebagian besar terbatas pada geometri sambungan sederhana, terutama sambungan pantat linier atau melingkar. Anda tidak dapat dengan mudah melakukan FSW pada persimpangan multi-sumbu yang kompleks di lapangan.
Ikatan kimia menggunakan epoksi dua bagian tingkat ruang angkasa atau akrilik yang dikeraskan. Perekat ini mengeras untuk membentuk rantai polimer yang tangguh dan menahan beban di antara substrat. Mereka menawarkan pendekatan yang berbeda secara mendasar untuk transfer beban. Alih-alih memusatkan tegangan pada satu titik seperti paku keling, perekat menyebarkan beban ke seluruh area permukaan yang luas.
Perekat memberikan distribusi tegangan yang sangat merata di seluruh garis ikatan. Hal ini menghilangkan sumber tegangan yang umum terjadi pada sambungan keling. Lapisan perekat bertindak sebagai penghalang dielektrik yang melekat terhadap korosi galvanik. Proses ini tidak menyebabkan kerusakan metalurgi akibat panas. Ini adalah pilihan yang sangat baik untuk menggabungkan kulit tipis ke substruktur yang lebih berat.
Perekat struktural memerlukan kontrol proses yang cermat. Mereka sangat sensitif terhadap kimia dan kebersihan permukaan substrat. Obligasi tetap rentan terhadap pengelupasan, pembelahan, dan degradasi lingkungan akibat kelembapan atau paparan sinar UV. Memeriksa integritas ikatan menggunakan metode NDT tradisional terbukti sangat sulit. Ikatan mungkin terlihat sempurna di luar tetapi tidak memiliki daya rekat pada tingkat mikroskopis karena persiapan permukaan yang buruk.
Anda harus memahami perbedaan struktural penting antara grade yang tidak dapat dilas dan yang dapat dilas. Nilai yang tidak dapat dilas termasuk 7075 dan 7050 karena kandungan tembaga yang tinggi. Nilai yang dapat dilas seperti 7005 dan 7020 mengandung kadar tembaga yang lebih rendah. Sifat kimia spesifik ini memungkinkan mereka untuk secara alami kembali ke kekuatan mendekati induknya setelah paparan panas. Mereka adalah pengecualian dari aturan dalam keluarga paduan ini.
Pemilihan logam pengisi menentukan keberhasilan nilai yang dapat dilas. Anda harus menentukan kabel pengisi magnesium tinggi seperti 5356 atau 5183. Pengisi ini mencegah retak pemadatan selama fase pendinginan. Mereka memastikan kolam las mempertahankan keuletan yang cukup untuk menangani tekanan kontraksi. Bahkan dengan tingkatan yang dapat dilas ini, Anda masih kehilangan kekuatan yang signifikan di HAZ segera setelah pengelasan, sehingga memerlukan waktu atau panas buatan untuk memulihkannya.
Retensi kekuatan tarik utama (UTS) sangat bervariasi antar metode penyambungan. Sambungan mekanis mempertahankan kekuatan induk sepenuhnya tetapi mengalami peningkatan tegangan yang disebabkan oleh lubang. Sambungan FSW mempertahankan hingga 90% UTS dengan ketahanan lelah yang sangat baik. Sambungan perekat mempunyai kinerja yang sangat baik pada kondisi geser namun cepat rusak pada kondisi tekanan pengelupasan. Anda harus memetakan kurva kinerja ini terhadap persyaratan pemuatan dinamis siklus tinggi spesifik Anda.
Kelelahan hidup sering kali menentukan keputusan akhir. Sambungan yang dikencangkan secara mekanis mungkin memiliki kekuatan ultimit statis yang lebih tinggi, namun sambungan FSW mungkin bertahan sepuluh kali lebih banyak siklus beban sebelum memulai retakan. Memahami spektrum beban operasional adalah wajib sebelum memilih proses penyambungan.
Kelayakan finansial menentukan pemilihan metode di pabrik. Peralatan WPS memerlukan modal awal yang sangat besar. Namun, ia menawarkan biaya konsumsi yang rendah untuk pengoperasian linier bervolume tinggi. Pengikatan mekanis memerlukan investasi peralatan awal yang lebih rendah. Namun, hal ini menuntut biaya operasional yang tinggi melalui tenaga kerja, pengeboran presisi, dan bahan habis pakai persiapan permukaan. Ikatan dirgantara memerlukan fasilitas yang dikontrol iklim dan manajemen umur simpan yang ketat.
Metode Bergabung |
Retensi Kekuatan |
Ketahanan Kelelahan |
Aplikasi Utama |
|---|---|---|---|
Pengikat Mekanis |
100% (Bahan Induk) |
Sedang (Stres Lubang) |
Dirgantara, Perakitan Lapangan |
Pengelasan Pengaduk Gesekan |
80% - 90% |
Tinggi |
Jahitan Linier, Tangki |
Perekat Struktural |
Variabel (Geser vs Kupas) |
Tinggi (Distribusi Merata) |
Panel Tipis, Logam Campuran |
Pengelasan Fusi (hanya 7005) |
60% - 75% (Pasca penuaan) |
Rendah hingga Sedang |
Sepeda, Alat Olah Raga |
Insinyur dirgantara dan otomotif terus-menerus berjuang melawan trade-off bobot muatan. Pengencang mekanis dan sambungan pangkuan yang tumpang tindih menambah massa yang signifikan pada suatu rakitan. Jahitan FSW autogenous menghilangkan material yang tumpang tindih seluruhnya. Ikatan perekat film tipis menawarkan efisiensi struktural tertinggi untuk rakitan panel. Anda harus menghitung penalti berat yang tepat dari geometri sambungan pilihan Anda.
Setiap ons penting dalam aplikasi berkinerja tinggi. Jika Anda menentukan flensa baut yang berat di mana sambungan pantat FSW akan mencukupi, Anda meninggalkan kinerja di atas meja. Sebaliknya, jika Anda mencoba menghemat berat dengan menggunakan perekat di lingkungan dengan tingkat pengelupasan tinggi, struktur akan gagal.
Desainer terkadang memperlakukan komponen struktural berkekuatan tinggi seperti rangka arsitektur seri 6000. Kesalahan ini menyebabkan risiko kegagalan yang sangat besar. Anda tidak dapat menentukan sambungan las fusi pada peralatan keselamatan struktural berdasarkan gambar arsitektur. Pagar pembatas tugas berat, derek penahan beban, atau sasis kendaraan memerlukan pengawasan metalurgi yang ketat. Mengabaikan prinsip-prinsip ini menjamin kegagalan dini di lapangan.
Hal ini terus kita lihat di lapangan. Pabrikator berasumsi bahwa mereka dapat mengelas braket 7075 TIG seperti mereka mengelas pipa 6061. Lasan terlihat baik secara visual, namun HAZ hancur total. Braket putus karena beban berat pertama. Anda harus menerapkan kontrol material dan spesifikasi proses yang ketat untuk mencegah asumsi berbahaya ini.
Mendesain sambungan sepenuhnya mewakili solusi teknis terbaik. Hitung titik impas pemesinan komponen satu bagian yang kompleks. Penggilingan CNC berkecepatan tinggi dapat mengukir bagian yang rumit langsung dari benda padat batang alumunium 7075 . Pendekatan ini menghilangkan rakitan las multi-bagian. Ini menghilangkan semua risiko gabungan, biaya inspeksi, dan titik lemah.
Pusat permesinan 5 sumbu modern menjadikan desain monolitik sangat praktis. Meskipun limbah material awal (swarf) tinggi, pengurangan tenaga kerja perakitan, pemasangan, dan inspeksi sering kali menjadikannya pilihan yang lebih murah secara keseluruhan. Lebih penting lagi, bagian monolitik memiliki aliran butiran yang kontinu dan tidak ada penambah tegangan yang disebabkan oleh sambungan.
Profil ekstrusi khusus secara drastis mengurangi kebutuhan sambungan perantara. Anda dapat mengintegrasikan desain geometris yang rumit langsung ke dalam cetakan. Snap-fit yang saling bertautan atau saluran geser terintegrasi menghilangkan ketergantungan pada pengencang eksternal. Desain profil cerdas mengkonsolidasikan bagian-bagian dan menyederhanakan proses perakitan akhir.
Dengan memasukkan kompleksitas ke dalam cetakan ekstrusi, Anda menyederhanakan pengoperasian lantai pabrik. Ekstrusi yang dirancang dengan baik dapat menggantikan tiga pelat terpisah dan lusinan paku keling. Hal ini mengurangi bobot, mempersingkat waktu perakitan, dan menghilangkan potensi titik kegagalan.
Pemilihan temper sangat mempengaruhi ketahanan lingkungan. Temperatur T6 memberikan kekuatan puncak tetapi resistensi SCC lebih rendah. Temperatur T73 dibuat terlalu tua untuk memberikan ketahanan SCC yang unggul. Menentukan temper T73 sangat penting untuk komponen yang diikat secara mekanis di lingkungan laut. Anda menerima penurunan kekuatan luluh absolut sebesar 10-15% untuk menjamin ketahanan jangka panjang terhadap korosi.
Ini adalah trade-off yang perlu. Bagian T6 mungkin terlihat lebih baik pada laporan analisis tegangan statis, tetapi jika bagian tersebut retak setelah enam bulan di lingkungan yang asin, maka misi utamanya gagal. Temperatur T73 menstabilkan struktur mikro, mencegah serangan antar butir yang menghancurkan sambungan yang mengalami tekanan tinggi.
Kontak logam yang berbeda menciptakan sel galvanik yang sangat aktif. Pengencang baja atau titanium yang bereaksi dengan aluminium menyebabkan lubang cepat dan degradasi sambungan. Kelembaban bertindak sebagai elektrolit untuk mempercepat penghancuran ini. Aluminium bertindak sebagai anoda dan mengorbankan dirinya untuk melindungi pengikat.
Mitigasi memerlukan protokol instalasi basah yang ketat. Gunakan primer seng-kromat atau epoksi korban selama perakitan. Tentukan pengencang berlapis kadmium atau pasif. Gunakan mesin cuci non-konduktif isolasi untuk memutus sambungan listrik antar logam. Anda harus memisahkan logam yang berbeda secara fisik untuk menghentikan arus galvanik.
Anodisasi hardcoat (MIL-A-8625 Tipe III) meningkatkan ketahanan aus permukaan. Namun, lapisan aluminium oksida yang rapuh ini secara alami menimbulkan retakan mikro di bawah beban. Retakan ini bertindak sebagai penambah stres yang parah. Mereka mengurangi umur lelah dan kekuatan lentur sambungan hingga 50%.
Anda harus menutupi antarmuka sambungan penting dari proses pelapisan keras. Lindungi area dengan radiasi tinggi dari rendaman anodik. Alternatifnya, aplikasikan sealant dupleks pasca-anodisasi. Sealant ini melumasi celah mikro dan menghambat penyebaran retakan pada pembebanan dinamis. Jangan pernah melapisi lubang pengikat yang sangat tertekan jika Anda berharap lubang tersebut dapat bertahan dari kelelahan siklik.
Kegagalan adhesi sering kali disebabkan oleh lapisan aluminium oksida alami yang tidak stabil. Pengelupasan terjadi ketika perekat berikatan dengan oksida permukaan yang lepas, bukan pada logam dasar. Hal ini membuat ikatan struktural tidak berguna. Perekat hanya menarik lapisan oksida langsung dari substrat aluminium.
Menerapkan protokol persiapan permukaan pra-ikatan yang ketat. Mulailah dengan degreasing pelarut diikuti dengan abrasi mekanis. Selesaikan dengan Phosphoric Acid Anodizing (PAA) atau aplikasikan primer pendorong adhesi organo-silane. Hal ini menciptakan permukaan epoksi yang stabil dan aktif secara kimia. Ikatannya hanya sekuat persiapan permukaan.
Mencoba memulihkan kekuatan pada rakitan 7005 yang dilas melalui PWHT membawa risiko yang sangat besar. Perlakuan panas solusi dan penuaan buatan memerlukan kontrol tungku yang tepat. Proses ini sering kali menyebabkan pembengkokan termal yang parah pada geometri yang kompleks. Anda memanaskan bagian tersebut hingga hampir meleleh, lalu memadamkannya dengan cepat dalam air. Kejutan termal sangat hebat.
Akui keterbatasan praktis PWHT pada majelis struktural besar. Perkembangan tegangan sisa selama pendinginan dapat merusak kerangka sehingga tidak dapat diperbaiki lagi. Kendala ukuran tungku sering kali membuat perlakuan panas perakitan penuh secara logistik tidak mungkin dilakukan. Jika Anda tidak dapat memasukkan seluruh rakitan yang dilas ke dalam tangki quench, Anda tidak dapat melakukan PWHT dengan benar.
Agar berhasil menggabungkan paduan logam berkekuatan sangat tinggi ini, kita harus meninggalkan pola pikir pengelasan fusi konvensional. Anda harus memprioritaskan isolasi mekanis, proses gesekan benda padat, atau ikatan kimia tingkat lanjut. Evaluasi jalur muatan spesifik Anda, paparan lingkungan, dan volume produksi sebelum menyelesaikan desain gabungan.
Pilih Pengelasan Pengaduk Gesekan untuk sambungan linier struktural yang berkesinambungan dan berefisiensi tinggi.
Pilih Pengencang Mekanis untuk rakitan multi-material yang dapat diservis di lapangan dan memerlukan 100% retensi temper induk.
Pilih Perekat Struktural untuk aplikasi dengan pengelupasan rendah dan berat yang kritis yang memerlukan distribusi tegangan seragam.
Pilih Pemesinan Monolitik untuk sepenuhnya menghilangkan risiko kegagalan sambungan pada komponen yang sangat kritis.
J: Pengelasan TIG 7075 menguapkan elemen paduan seng, menyebabkan keretakan panas yang parah selama pemadatan, dan menghancurkan sifat T6 secara permanen. Sambungan yang dihasilkan akan memiliki sebagian kecil dari kekuatan logam dasar dan akan rusak karena beban.
J: Pengikatan mekanis menggunakan paku keling atau baut pengunci kelas dirgantara tetap menjadi standar industri. Ini tidak menimbulkan panas, mempertahankan sifat penuh bahan induk, dan memungkinkan pemeriksaan non-destruktif yang andal.
J: FSW mempertahankan 80-90% kekuatan material induk. Karena beroperasi di bawah titik leleh, ini mencegah degradasi mikrostruktur parah dan porositas gas yang terkait dengan pengelasan fusi tradisional.
J: Anda harus mengisolasi logam yang berbeda untuk mencegah korosi galvanik. Gunakan teknik pemasangan basah dengan primer epoksi, tentukan pengencang pasif atau berlapis, dan pasang ring dielektrik non-konduktif.
A: Ya, 7005 adalah grade yang dapat dilas yang dapat menua secara alami pada suhu kamar untuk memulihkan kekuatannya. Perlakuan panas pasca-pengelasan buatan (PWHT) mempercepat hal ini, namun berisiko menyebabkan lengkungan termal yang parah pada rakitan yang kompleks.