
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 23.07.2026 Herkunft: Website


Die Wandstärke bestimmt die strukturelle Integrität und Herstellbarkeit extrudierter Komponenten. Ingenieure stehen bei der Konstruktion dieser Teile vor einer ständigen Herausforderung. Sie müssen die Tragfähigkeit mit der Materialeffizienz in Einklang bringen. Eine schlechte Dickenspezifikation birgt erhebliche Betriebsrisiken. Over-Engineering führt zu übermäßigem Materialgewicht und unnötiger Masse. Bei unzureichender Konstruktion besteht die Gefahr eines katastrophalen Strukturversagens, schwerer Verformungen während der Produktion und Ausschussware. Die Angabe der richtigen Abmessungen löst diese Probleme. Die Wandstärke fungiert als primäre Variable, die die endgültige Festigkeit des Teils steuert. Es bestimmt auch die Lebensfähigkeit während der Extrusions-, Abkühl- und Nachbearbeitungsphase. Wenn Sie verstehen, wie Metall durch eine Matrize fließt, können Sie Ihre Designs optimieren. Sie erreichen maximale Steifigkeit ohne Einbußen bei der Produktionsgeschwindigkeit. Dieser Leitfaden untersucht die Physik der Wandstärke. Sie lernen das Ingenieurwesen Aluminium-Strangpressprofile für optimale Leistung und zuverlässige Fertigung.
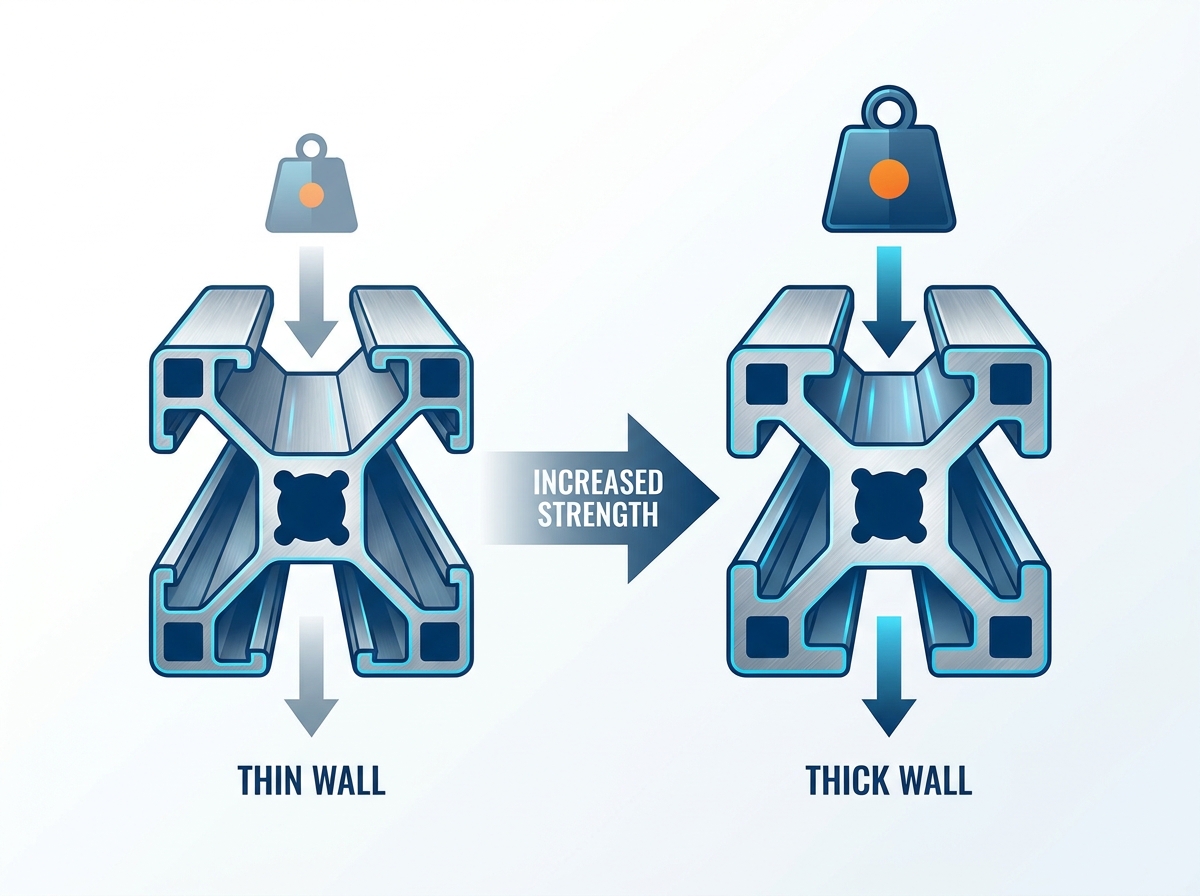
Kompromiss zwischen Festigkeit und Gewicht: Eine Erhöhung der Wandstärke verbessert direkt die Tragfähigkeit und verringert die Biegung, führt jedoch zu geringeren Erträgen im Verhältnis zu Materialkosten, Gewicht und Extrusionsgeschwindigkeit.
Metallfluss und Matrizenwiderstand: Dickere Wände verändern die Metallflussdynamik durch die Matrize. Während sie die Reibung verringern, erfordern sie präzise Konstruktionen der Matrizenlager, um die Strömungsgeschwindigkeiten mit dünneren angrenzenden Abschnitten auszugleichen.
Die Dynamik der Schrumpfung: Dickere Abschnitte sammeln eine größere thermische Masse an und brauchen länger zum Abkühlen, wodurch stärkere Verformungskräfte ausgeübt werden, wenn sie beim Abschrecken schrumpfen.
Toleranzstandards: Standardtoleranzen für die Wandstärke liegen typischerweise im Bereich von ±0,005 bis ±0,030 Zoll; Extreme Schwankungen in der Wandstärke erschweren die Einhaltung enger Toleranzen (Standard ±0,010 Zoll) außerordentlich.
Ingenieure messen die Extrusionsfestigkeit anhand der Streckgrenze, der Zugfestigkeit und des Durchbiegungswiderstands. Die Streckgrenze definiert den Spannungspunkt, an dem eine bleibende Verformung auftritt. Die Zugfestigkeit markiert den ultimativen Bruchpunkt unter Spannung. Der Durchbiegungswiderstand misst die Steifigkeit unter aufgebrachter Last. Die Wandstärke trägt direkt zu allen drei Metriken bei. Dickere Wände bieten mehr Querschnittsfläche zur Verteilung mechanischer Belastungen. Dadurch wird die lokale Belastung der Metallmatrix verringert. Eine bloße Erhöhung der Dicke garantiert jedoch keine proportionale Erhöhung der Gesamtfestigkeit des Teils. Sie müssen das Material strategisch platzieren, um die strukturelle Effizienz zu maximieren. Wir bewerten den Erfolg danach, wie gut das Profil den Betriebsbelastungen standhält, ohne unnötige Masse hinzuzufügen.
Um die strukturelle Tragfähigkeit eines Profils genau zu beurteilen, greifen wir auf spezielle Messtechniken in der Werkstatt zurück. Diese Methoden bestätigen, dass sich die theoretische Dicke in tatsächliche physikalische Festigkeit umwandelt.
Zugprüfung extrudierter Proben zur Überprüfung der Streckgrenze.
Dreipunkt-Biegeversuche zur Messung der Durchbiegung unter simulierten Belastungen.
Querschnittsanalyse mit optischen Komparatoren zur Überprüfung der Materialverteilung.
Härteprüfung in verschiedenen Dickenzonen, um eine gleichmäßige Abschreckung sicherzustellen.
Die zusätzliche Materialstärke verändert die strukturelle Steifigkeit auf nichtlineare Weise. Eine Erhöhung der Wandstärke erhöht das Querschnittsträgheitsmoment. Das Trägheitsmoment bestimmt, wie eine Form einer Biegung und Durchbiegung widersteht. Eine geringfügige Erhöhung der Wandstärke kann die Durchbiegung exponentiell verringern. Wenn beispielsweise ein Außenflansch um 10 % dicker wird, verbessert sich die Steifigkeit drastisch. Das Material liegt weiter von der neutralen Achse entfernt. Diese Platzierung maximiert den geometrischen Widerstand gegen Biegekräfte. Ingenieure nutzen diese mathematische Beziehung, um Profile zu optimieren. Sie können eine hohe Tragfähigkeit erreichen, ohne der Struktur übermäßiges Eigengewicht hinzuzufügen.
Überlegen Sie, wie sich bestimmte Dickenanpassungen auf die Durchbiegung eines Standard-Rechteckrohrs unter einer Mittelpunktlast auswirken. Das Verhältnis zwischen hinzugefügtem Material und strukturellem Gewinn ist selten 1:1.
Basiswandstärke (Zoll) |
Dickenzunahme |
Durchbiegungsreduzierung (%) |
Gewichtszuschlag (%) |
|---|---|---|---|
0.062 |
+0,010 |
18 % |
15 % |
0.125 |
+0,020 |
22 % |
16 % |
0.250 |
+0,050 |
28 % |
20 % |
Die Wandstärke bestimmt die Festigkeit je nach Profilkategorie unterschiedlich. A Massive Aluminium-Strangpressprofile verlassen sich hinsichtlich der Steifigkeit vollständig auf ihren dichten Querschnitt. Massive Formen bewältigen hohe lokale Druckbelastungen außergewöhnlich gut. Bei Biegeanwendungen weisen sie jedoch ein schlechtes Gewichts-Festigkeits-Verhältnis auf. Hohlprofile bieten eine hervorragende Torsions- und Biegefestigkeit. Die Wände liegen weit vom Massenschwerpunkt entfernt. Dieser geometrische Vorteil ermöglicht es Hohlformen, Verdrehkräften standzuhalten. Bei der Auswahl eines Profiltyps müssen Sie die Geometrie im Vergleich zur Masse bewerten. Die strategische Wandplatzierung übertrifft oft das bloße Materialvolumen.
Beim Entwerfen einer massiven Form sitzt jedes Gramm Aluminium relativ nah an der Mitte. Dadurch wird das Trägheitsmoment begrenzt. Im Gegensatz dazu drückt ein Hohlrohr die Masse nach außen. Beim Biegen oder Verdrehen übernehmen die Außenwände die schwere Last. Aus diesem Grund kommen bei Strukturrahmen fast ausschließlich Hohl- oder Halbhohlkonstruktionen zum Einsatz. Massive Stäbe sind für Anwendungen reserviert, die eine schwere Bearbeitung oder eine extreme lokale Schlagfestigkeit erfordern.
Die Stärke auf dem Papier muss sich in der Herstellbarkeit auf der Druckmaschine niederschlagen. Ein perfekt konstruierter Querschnitt bedeutet nichts, wenn er nicht zuverlässig extrudiert werden kann. Die Produktionsrealität bestimmt, was Sie tatsächlich produzieren können. Unterschiedliche Wandstärken stellen innerhalb der Strangpresse komplexe Herausforderungen dar. Sie müssen Metallfluss, Reibung und thermische Dynamik berücksichtigen. Das Ignorieren dieser Faktoren führt zu hohen Ausschussraten und fehlerhaften Produktionsläufen. Werkzeugkonstrukteure und Extrusionsbetreiber bewerten Profile anhand ihrer Extrudierbarkeit. Sie achten auf gleichmäßige Wände und eine ausgewogene Massenverteilung.
Aluminium fließt schneller durch breitere Düsenöffnungen als durch schmale. Dickere Wände bieten dem unter Druck stehenden Aluminiumbarren weniger Widerstand. Dünnere Wände erzeugen eine hohe Reibung und schränken den Metallfluss ein. Dieser Unterschied führt zu ungleichmäßigen Strömungsgeschwindigkeiten über den Profilquerschnitt. Werkzeugkonstrukteure verwenden unterschiedliche Lagerlängen, um dieses Phänomen zu kontrollieren. Ein längeres Lager erzeugt mehr Reibung und drosselt den Durchfluss in dicken Bereichen. Ein kürzeres Lager beschleunigt den Metallfluss in dünnen Bereichen. Durch den Ausgleich dieser Durchflussraten wird verhindert, dass sich das Profil verdreht oder verbiegt, wenn es aus der Matrize auf den Auslauftisch gelangt.
Werkzeugkorrektoren verbringen Stunden damit, diese Lagerlängen anzupassen. Wenn ein dicker Flansch zu schnell fließt, zieht er die dünnere Bahn mit sich, was zu Wellen oder Rissen führt. Der Korrektor muss das Lager am dünnen Abschnitt feilen, um es zu beschleunigen, oder das Lager am dicken Abschnitt hämmern, um es zu verlangsamen. Diese manuelle Abstimmung ist schwierig und zeitaufwändig. Durch die Gestaltung einheitlicher Wände wird dieses Problem vollständig beseitigt.
Extreme Wandstärken haben großen Einfluss auf die Geschwindigkeit und den Durchsatz der Presse. Sehr dünne Wände erfordern eine enorme Extrusionskraft, um das Metall durch die Matrize zu drücken. Dies begrenzt die maximale Geschwindigkeit der Presse und erhöht die Produktionszeit. Umgekehrt begrenzen sehr dicke Profile aufgrund von Engpässen bei der Wärmeableitung auch die Extrusionsgeschwindigkeit. Dicke Abschnitte erzeugen enorme Mengen an Reibungswärme. Das Metall muss vor der Handhabung ausreichend abkühlen. Zu schnelles Drücken dicker Profile führt zu Oberflächenrissen und metallurgischen Defekten. Sie müssen die optimale Dicke finden, um den Durchsatz zu maximieren und die Oberflächenqualität aufrechtzuerhalten.
Pressenbediener überwachen ständig die Austrittstemperatur. Wenn ein dickwandiges Profil zu heiß austritt, kommt es zu Blasen und Rissen an der Oberfläche. Dem Bediener bleibt keine andere Wahl, als die Stößelgeschwindigkeit zu verlangsamen. Dies verringert die Pfund-pro-Stunden-Leistung der Presse. Eine langsamere Produktion bedeutet höhere Herstellungskosten. Ein ausgewogenes Profil ermöglicht es dem Bediener, die Presse mit optimaler Geschwindigkeit zu betreiben, ohne das Risiko von Oberflächenfehlern einzugehen.
Die Abschreckphysik spielt eine große Rolle für die Extrusionsqualität. Aluminiumprofile kühlen beim Verlassen der Presse schnell ab. Dickere Bereiche speichern die Wärme viel länger als dünne Bereiche. Dadurch entstehen lokalisierte Wärmezonen im gesamten Profil. Wenn das Metall abkühlt, schrumpft es. Die dickeren, heißeren Abschnitte üben hohe Schrumpfkräfte auf die angrenzenden, schneller abkühlenden dünnen Abschnitte aus. Diese unterschiedliche Kontraktion führt zu starken Verformungen, Durchbiegungen und Verdrehungen. Die Bewältigung dieser kontraktilen Kräfte erfordert präzise Löschstrategien. Ingenieure müssen Profile entwerfen, die möglichst gleichmäßig abkühlen, um die Dimensionsstabilität aufrechtzuerhalten.
Wenn sich ein Profil während des Abschreckens verzieht, weist es aufgrund des Dickenungleichgewichts häufig bestimmte Arten von Verformungen auf.
Durchbiegung: Das Profil krümmt sich entlang seiner Längsachse und zieht normalerweise in Richtung der dickeren, langsamer abkühlenden Seite.
Verdrehung: Aufgrund der asymmetrischen Massenverteilung verdreht sich das Profil entlang seiner Länge.
Ölkonservierung: Dünne Stege knicken und wellen sich zwischen dickeren Flanschen.
Flanschverbreiterung: Die Außenkanten eines U-Profils oder I-Trägers spreizen sich nach außen oder werden nach innen eingeklemmt.
Entwerfen eines zuverlässigen Kundenspezifische Aluminium-Strangpressprofile erfordern umsetzbare technische Rahmenbedingungen. Bei der Angabe von Abmessungen können Sie sich nicht auf Vermutungen verlassen. Beginnen Sie mit der Analyse der primären Lastpfade und strukturellen Anforderungen. Bestimmen Sie die Mindestdicke, die für die mechanische Befestigung und Montage erforderlich ist. Bewerten Sie als Nächstes das Profil hinsichtlich Extrudierbarkeit und Metallflussgleichgewicht. Wenden Sie spezifische Designregeln an, um Übergänge und Ecken zu verwalten. Durch die Einhaltung festgelegter Richtlinien wird sichergestellt, dass Ihr Entwurf reibungslos von der CAD-Software in die Produktion übergeht.
Halten Sie nach Möglichkeit eine gleichmäßige Wandstärke ein. Einheitlichkeit ist die goldene Regel des Extrusionsdesigns. Gleichmäßige Wände sorgen für einen gleichmäßigen Metallfluss durch die Matrize. Sie fördern vorhersagbare Abkühlraten während des Abschreckprozesses. Diese Stabilität führt direkt zu einer strengen Maßkontrolle und geraden Profilen. Wenn die Wände gleichmäßig sind, kann der Pressenbediener die Maschine schneller betreiben. Der Matrizenverschleiß bleibt ausgeglichen und verlängert die Werkzeuglebensdauer. Wenn Sie die Dicke variieren müssen, achten Sie darauf, dass die Variationen symmetrisch sind. Symmetrische Designs verhindern, dass das Profil beim Extrudieren zur Seite zieht.
Symmetrie bedeutet nicht nur die Spiegelung der linken und rechten Seite. Es bedeutet, die Masse über den gesamten Querschnitt auszubalancieren. Wenn Sie oben links einen schweren Schraubdom haben, versuchen Sie, unten rechts eine entsprechende Masse zu platzieren. Dies gleicht die thermische Belastung aus und hält das Profil gerade auf dem Kühlbett.
Bei komplexen Designs ist eine variable Dicke manchmal unvermeidbar. Wenn Sie dicke und dünne Wände mischen müssen, beachten Sie die Übergangsregel. Halten Sie benachbarte Dickenverhältnisse innerhalb einer Grenze von 1:2. Unter keinen Umständen darf das Verhältnis 1:3 überschritten werden. Abrupte Dickenänderungen führen zu starken Spannungskonzentrationen. Außerdem stören sie den Metallfluss und verursachen Kühlverzerrungen. Verwenden Sie großzügige Eckenradien und Verrundungen, um dicke und dünne Abschnitte zu verschmelzen. Eine glatte Verjüngung ermöglicht einen Übergang des Aluminiums ohne zu reißen. Richtige Verrundungen verteilen mechanische Spannungen und verhindern Risse während des Betriebs.
Dünne Wandabmessungen |
Maximale angrenzende dicke Wand |
Empfohlener Verrundungsradius |
|---|---|---|
0,062 Zoll |
0,125 Zoll (Verhältnis 1:2) |
0,031 Zoll |
0,125 Zoll |
0,250 Zoll (Verhältnis 1:2) |
0,062 Zoll |
0,250 Zoll |
0,500 Zoll (Verhältnis 1:2) |
0,125 Zoll |
Praktische Grenzen der Wandstärke hängen stark von der Wahl Ihrer Legierung ab. Hoch extrudierbare Legierungen wie 6063 ermöglichen sehr dünne Wände. In kleinen Profilen können Sie 6063 oft auf 0,040 Zoll herunterdrücken. Strukturlegierungen wie 6061-T6 enthalten weitere Legierungselemente wie Magnesium und Silizium. Diese Elemente erhöhen den Strömungswiderstand innerhalb der Matrize. Daher sind für 6061 dickere Mindestwände erforderlich, die typischerweise bei etwa 0,062 Zoll beginnen. Die Presskapazität bestimmt auch die maximale Dicke. Eine kleine Presse kann nicht genug Kraft erzeugen, um eine massive, dickwandige feste Form zu drücken. Überprüfen Sie die Legierungsgrenzen immer mit Ihrem Fertigungspartner.
Auch die Temperamentsbezeichnung spielt eine Rolle. Um einen T6-Temper zu erreichen, ist ein schnelles Abschrecken erforderlich. Wenn die Wände zu dick sind, kühlt der Metallkern nicht schnell genug ab, um die Legierungselemente in Lösung zu bringen. Dies führt zu geringeren mechanischen Eigenschaften in der Profilmitte. Sie müssen die Wände so bemessen, dass eine vollständige Abschreckung durch die gesamte Dicke möglich ist.
Entscheidungen über die Wandstärke haben erhebliche wirtschaftliche Auswirkungen. Sie müssen den Gesamtwert Ihrer Designentscheidungen bewerten. Die Zugabe von Material erhöht die Festigkeit, treibt aber den Rohstoffverbrauch in die Höhe. Durch die Materialreduzierung wird Gewicht eingespart, die Komplexität der Werkzeuge und die Ausschussrate können jedoch steigen. Sie müssen den gesamten Fertigungslebenszyklus analysieren. Berücksichtigen Sie Extrusionsgeschwindigkeit, Düsenwartung und Qualitätssicherungskosten. Ein ausgewogenes Profil liefert die beste Kapitalrendite. Es erfüllt strukturelle Anforderungen und bleibt gleichzeitig hoch herstellbar und kosteneffizient.
Berechnen Sie die Kapitalrendite für die Erhöhung der Dicke. Aluminiumstrangpressteile werden typischerweise nach Gewicht verkauft. Jeder Millimeter zusätzliche Wandstärke erhöht das lineare Gewicht des Profils. Dies erhöht direkt die Rohstoffkosten pro Einheit. Sie müssen diesen Gewichtsnachteil gegen strukturelle Zuwächse abwägen. Nutzen Sie Strukturgeometrie, um Kraft statt Rohmasse aufzubauen. Wenn Material von der neutralen Achse weg bewegt wird, erhöht sich die Steifigkeit ohne zusätzliches Gewicht. Intelligentes geometrisches Design reduziert die Kosten pro Einheit und hält gleichzeitig die Leistungsspezifikationen ein oder übertrifft sie.
Bei Produktionsläufen mit hohen Stückzahlen summiert sich bereits ein Bruchteil eines Zolls an Überdicke zu Tausenden Pfund verschwendetem Aluminium. Ingenieure müssen die nichtstrukturelle Masse rücksichtslos reduzieren. Dicke Abschnitte nach Möglichkeit aushöhlen. Verwenden Sie Innenrippen, um große, flache Spannweiten zu unterstützen, anstatt die gesamte Wand zu verdicken.
Das Drücken extremer Wandvariationen durch eine Matrize beschleunigt den Werkzeugverschleiß. Sehr dünne Abschnitte erzeugen eine enorme Reibung gegen den Matrizenstahl. Diese Reibung erzeugt Wärme und wäscht die Lagerflächen nach und nach weg. Unausgeglichene Profile zwingen die Matrize dazu, härter zu arbeiten, um den Metallfluss zu kontrollieren. Dies erhöht die Wartungshäufigkeit und treibt die Werkzeugkosten in die Höhe. Ein gut gestaltetes Profil mit gleichmäßigen Wänden verlängert die Lebensdauer erheblich. Das Metall fließt reibungslos und reduziert den abrasiven Verschleiß. Der Schutz der Matrize gewährleistet eine gleichbleibende Teilequalität über lange Produktionsläufe.
Wenn eine Matrize verschleißt, geraten die Profilabmessungen aus der Toleranz. Der Hersteller muss die Matrize herausziehen, sie zur Korrektur an den Werkzeugbau schicken und einen neuen Versuch durchführen. Diese Ausfallzeit kostet Geld. Durch eine auf Herstellbarkeit ausgelegte Konstruktion bleibt die Matrize länger in der Presse und reduziert werkzeugbedingte Verzögerungen.
Unausgeglichene Profile erhöhen die Wahrscheinlichkeit von Herstellungsfehlern drastisch. Angrenzende Dickenschwankungen führen zu Verdrehungen, Durchbiegungen und Dimensionsinstabilität. Diese Probleme führen zu Teilen, die außerhalb der Toleranz liegen, und zu hohen Ausschussraten. Hohe Ausschussraten beeinträchtigen die Produktionseffizienz und verlängern die Durchlaufzeiten. Qualitätskontrollteams müssen mehr Zeit damit verbringen, fehlerhafte Teile zu prüfen und auszusortieren. Eine auf Herstellbarkeit ausgelegte Konstruktion minimiert diese Risiken. Ein ausgewogenes, gleichmäßiges Profil sorgt für eine gerade und exakte Extrusion. Es besteht problemlos Qualitätsprüfungen, hält Ihren Produktionsplan auf Kurs und minimiert Materialverschwendung.
Zu den häufigsten Ursachen für Ausschuss, die in direktem Zusammenhang mit einer schlechten Dickenspezifikation stehen, gehören:
Eingerissene Oberflächen bei dünnen Bahnen aufgrund zu hoher Extrusionsgeschwindigkeit.
Blasenbildung an schweren Abschnitten aufgrund unzureichender Kühlung.
Dimensionskollaps von Hohlkammern beim Strecken.
Winkelverzerrung, wenn dicke Flansche auf dünne Stege treffen.
Legen Sie frühzeitig in der Entwurfsphase grundlegende Erwartungen an die Maßhaltigkeit fest. Sie müssen verstehen, was der Extrusionsprozess realistisch erreichen kann. Enge Toleranzen erfordern eine präzise Werkzeugherstellung und eine strenge Prozesskontrolle. Lose Toleranzen ermöglichen eine schnellere Produktion, können jedoch zu Montageproblemen führen. Qualitätssicherungsteams bewerten Profile anhand von Industriestandards. Sie messen Wandstärke, Geradheit, Verdrehung und Winkligkeit. Durch die Einhaltung wird sichergestellt, dass das Endprodukt in der vorgesehenen Anwendung ordnungsgemäß funktioniert.
Industriestandardtoleranzen bestimmen den akzeptablen Abweichungsbereich für die Wandstärke. Diese Toleranzen liegen typischerweise zwischen ±0,005 Zoll und ±0,030 Zoll. Die standardmäßige Nennbasislinie für allgemeine Extrusionen beträgt ±0,010 Zoll. Die Nennwandstärke bestimmt direkt das Toleranzband. Bei dickeren Wänden gelten im Allgemeinen größere Toleranzen. Größere Gesamtprofilabmessungen erhöhen auch die zulässige Abweichung. Extreme Schwankungen in der Wandstärke machen die Einhaltung enger Toleranzen außerordentlich schwierig. Die ungleichmäßige Abkühlung und Strömungsdynamik stören die Dimensionsstabilität. Konsultieren Sie bei der Festlegung kritischer Abmessungen immer die Standardtoleranztabellen.
Wenn Ihre Baugruppe eine Gleitpassung oder eine Presspassung erfordert, müssen Sie diese Toleranzbänder berücksichtigen. Konstruieren Sie kein passendes Teil unter der Annahme, dass die Extrusion perfekt nominal ist. Entwerfen Sie die Verbindung so, dass sie den maximal zulässigen Materialbedingungen entspricht.
Qualitätssicherungsprozesse überprüfen die Einhaltung der Wandstärke und die strukturelle Integrität. Prüfer verwenden Querschnittsmessschieber, um freiliegende Wände zu messen. Bei komplexen Hohlformen nutzen sie Koordinatenmessgeräte, um die Innengeometrie abzubilden. Ultraschallprüfungen helfen dabei, innere Hohlräume oder Einschlüsse in dicken Abschnitten zu erkennen. Techniker schneiden auch Querschnitte und ätzen sie, um die Kornstruktur zu untersuchen. Diese strengen Prüfungen stellen sicher, dass das Profil alle technischen Spezifikationen erfüllt. Die Überprüfung der strukturellen Integrität verhindert Feldausfälle und garantiert eine zuverlässige Leistung unter Last.
Inspektionswerkzeug |
Messziel |
Anwendung |
|---|---|---|
Mikrometer / Messschieber |
Außenwandstärke |
Schnelle Kontrollen in der Werkstatt |
Koordinatenmessgerät (KMG) |
Innengeometrie und komplexe Profile |
Erstmusterprüfung und Überprüfung enger Toleranzen |
Ultraschallmessgerät |
Verdeckte Wandstärke in geschlossenen Hohlräumen |
Zerstörungsfreie Prüfung von Strukturrohren |
Die Verlagerung eines Profils von der CAD-Software zur physischen Produktion birgt erhebliche Risiken. Die häufigsten Fehlerquellen treten während der ersten Matrizenversuche auf. Theoretische Designs verhalten sich unter extremer Hitze und Druck oft unvorhersehbar. Strömungsungleichgewichte führen dazu, dass das Profil verzerrt aus der Matrize austritt. Abschreckkräfte verformen das Metall über akzeptable Grenzen hinaus. Die frühzeitige Erkennung dieser Risiken verhindert kostspielige Werkzeugrevisionen. Sie müssen vorhersehen, wie das Metall auf die von Ihnen gewählte spezifische Wandstärke reagieren wird.
Dünne Wände stellen sowohl bei der Extrusion als auch bei der Anwendung einzigartige Schwachstellen dar. Während der Produktion besteht bei extrem dünnen Abschnitten die Gefahr, dass sie beim Durchlauf durch das Matrizenlager reißen. Die hohe Reibung kann das Aluminium regelrecht auseinanderreißen. Bei dünnen Wänden fehlt in der Anwendung ausreichend Material für einen sicheren Gewindeeingriff. Befestigungselemente können sich bei Vibration oder Belastung leicht lösen. Dünne Abschnitte sind außerdem sehr anfällig für örtliches Knicken unter Stoßbelastungen. Sie müssen dünne Wände mit Rippen verstärken oder dickere lokale Polster für mechanische Befestigungspunkte vorsehen.
Wenn Sie ein Loch in eine dünne Wand bohren müssen, erwägen Sie die Verwendung eines Fließbohrverfahrens oder die Installation einer Nietmutter. Diese Methoden sorgen für den nötigen Gewindeeingriff, ohne dass Sie die gesamte Profilwand aufdicken müssen.
Schwere Wände erfordern aggressive Strategien, um Schrumpfung und Verformung zu mildern. Um die Abkühlgeschwindigkeit zu steuern, verwenden Hersteller eine lokale Luft- oder Wassersprühabschreckung. Das Richten von Luft mit hoher Geschwindigkeit auf dicke Abschnitte beschleunigt deren Abkühlung, um sie an dünnere Bereiche anzupassen. Das Recken nach der Extrusion richtet das Profil auf und baut innere Restspannungen ab. Durch diesen Streckvorgang wird die Formstabilität gewährleistet. Optimierte künstliche Alterungszyklen stabilisieren die mechanischen Eigenschaften zusätzlich. Durch die richtige Wärmebehandlung wird sichergestellt, dass die dicken Abschnitte die erforderliche Streckgrenze erreichen, ohne die Gesamtform zu beeinträchtigen.
Bei massiven Massivprofilen ist oft eine Wasserabschreckung mit stehender Welle erforderlich. Unmittelbar nach dem Verlassen der Presse durchläuft das Profil ein großvolumiges Wasserbad. Diese schnelle Abkühlung verhindert ein zu großes Korngefüge und sorgt für eine hohe Festigkeit und gleichmäßige Härte.
Führen Sie eine umfassende Design-for-Manufacturability-Prüfung Ihrer aktuellen CAD-Modelle durch.
Passen Sie das Verhältnis der angrenzenden Wandstärken an, um innerhalb der empfohlenen Grenze von 1:2 zu bleiben.
Fordern Sie eine Werkzeugberatung an, um die Metallflussdynamik und die Lagerstrategien für Matrizen zu bewerten.
Bestellen Sie kurze Prototypenläufe, um Annahmen zur strukturellen Festigkeit und Kühlstabilität zu validieren.
A: Die Mindestdicke hängt von der Legierung und der Pressgröße ab. Mit hoch extrudierbaren Legierungen wie 6063 können auf kleinen Pressen Wandstärken von bis zu 0,040 Zoll erreicht werden. Strukturlegierungen wie 6061 erfordern aufgrund des höheren Strömungswiderstands dickere Mindestdicken, typischerweise etwa 0,062 Zoll. Die Profilgröße bestimmt auch die absolut minimal erreichbare Dicke.
A: Die Wandstärke steht in direktem Zusammenhang mit dem Materialgewicht, was die Rohstoffkosten in die Höhe treibt. Bei dickeren Wänden wird mehr Aluminium pro Fuß benötigt. Extreme Dickenschwankungen verlangsamen außerdem die Pressgeschwindigkeit und beschleunigen den Werkzeugverschleiß. Dies erhöht die Produktionszeit und die Werkzeugwartung, wodurch die Gesamtkosten pro Einheit steigen.
A: Unebene Wände kühlen beim Abschrecken unterschiedlich schnell ab. Dickere Abschnitte speichern die Wärme länger und schrumpfen beim Abkühlen stärker. Diese unterschiedliche Kontraktion übt eine massive Belastung auf die angrenzenden, schneller abkühlenden dünnen Abschnitte aus. Die resultierenden Schnittkräfte führen zu einer Verdrehung, Biegung oder Verformung des Profils.
A: Nein. Während Vollprofile aufgrund ihrer Rohmasse eine hohe Druckfestigkeit bieten, bieten Hohlprofile oft eine überlegene Biege- und Torsionsfestigkeit. Hohle Formen platzieren das Material weiter von der neutralen Achse entfernt. Diese konstruierte Strukturgeometrie erhöht das Trägheitsmoment und widersteht einer Durchbiegung besser als eine massive Stange mit gleichem Gewicht.
A: Die branchenübliche Nenntoleranz beträgt im Allgemeinen ±0,010 Zoll. Die akzeptable Abweichung liegt jedoch zwischen ±0,005 Zoll und ±0,030 Zoll. Die genaue Toleranz hängt von der Gesamtgröße des Profils, der spezifischen Legierung und der im Design angegebenen Nennwandstärke ab.
A: Ja, das Hinzufügen von physischem Volumen kann die Gesamttragfähigkeit erhöhen. Dies ist jedoch ein ineffizienter Kompromiss. Es erhöht das Eigengewicht und die Materialkosten erheblich. Ein Upgrade auf eine stärkere Legierung, wie z. B. der Wechsel von 6063-T5 auf 6061-T6, führt in der Regel zu einer besseren Streckgrenze ohne Gewichtseinbußen.