
Просмотры: 0 Автор: Редактор сайта Время публикации: 23 июля 2026 г. Происхождение: Сайт


Толщина стенок определяет структурную целостность и технологичность экструдированных компонентов. Инженеры сталкиваются с постоянной проблемой при проектировании этих деталей. Вы должны сбалансировать несущую способность с эффективностью материала. Плохая спецификация толщины несет в себе значительные эксплуатационные риски. Чрезмерное проектирование приводит к чрезмерному весу материала и ненужной массе. Недостаточное проектирование сопряжено с риском катастрофического структурного разрушения, серьезной деформации во время производства и браковки партий. Указание правильных размеров решает эти проблемы. Толщина стенки действует как основная переменная, контролирующая конечную прочность детали. Он также определяет жизнеспособность на этапах экструзии, охлаждения и последующей обработки. Понимание того, как металл проходит через матрицу, поможет вам оптимизировать ваши проекты. Вы можете добиться максимальной жесткости, не жертвуя скоростью производства. В этом руководстве рассматривается физика толщины стенок. Вы научитесь проектировать алюминиевые профили для оптимальной производительности и надежности производства.
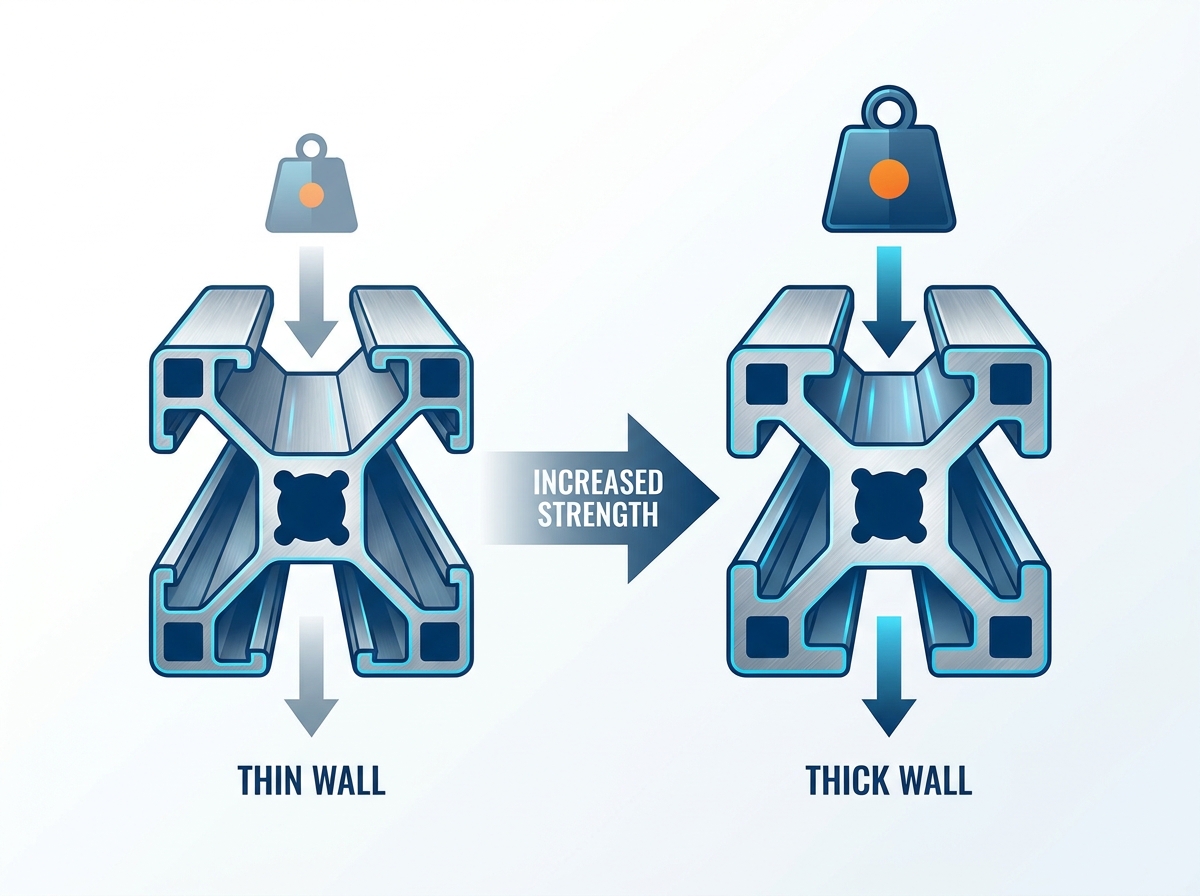
Компромисс между прочностью и весом: увеличение толщины стенок напрямую улучшает несущую способность и уменьшает изгиб, но дает уменьшающуюся отдачу по сравнению со стоимостью материала, весом и скоростью экструзии.
Сопротивление потоку металла и штампу: более толстые стенки изменяют динамику течения металла через штамп. Хотя они уменьшают трение, они требуют точной конструкции подшипников матрицы, чтобы сбалансировать скорости потока с более тонкими соседними секциями.
Динамика усадки: более толстые секции накапливают большую тепловую массу и требуют больше времени для охлаждения, вызывая более сильные силы деформации по мере усадки во время закалки.
Стандарты допусков: Стандартные допуски по толщине стенок обычно составляют от ±0,005 до ±0,030 дюйма; Чрезвычайные различия в толщине стенок делают соблюдение жестких допусков (стандартное ±0,010 дюйма) исключительно трудным.
Инженеры измеряют прочность при экструзии, используя предел текучести, прочность на разрыв и сопротивление изгибу. Предел текучести определяет точку напряжения, в которой происходит необратимая деформация. Прочность на растяжение отмечает предельную точку разрушения при растяжении. Сопротивление изгибу измеряет жесткость при приложенных нагрузках. Толщина стенок напрямую влияет на все три показателя. Более толстые стенки обеспечивают большую площадь поперечного сечения для распределения механического напряжения. Это уменьшает локализованную деформацию металлической матрицы. Однако простое увеличение толщины не гарантирует пропорционального увеличения общей прочности детали. Вы должны размещать материал стратегически, чтобы максимизировать структурную эффективность. Успех мы оцениваем по тому, насколько хорошо профиль противостоит эксплуатационным нагрузкам, не добавляя при этом лишней массы.
Чтобы точно оценить структурную жизнеспособность профиля, мы полагаемся на конкретные методы измерения в цехе. Эти методы подтверждают, что теоретическая толщина преобразуется в фактическую физическую прочность.
Испытание экструдированных образцов на растяжение для проверки предела текучести.
Испытания на трехточечный изгиб для измерения прогиба при моделируемых нагрузках.
Анализ поперечного сечения с использованием оптических компараторов для проверки распределения материала.
Проверка твердости в зонах различной толщины для обеспечения равномерной закалки.
Добавленная толщина материала изменяет жесткость конструкции нелинейным образом. Увеличение толщины стенки увеличивает момент инерции поперечного сечения. Момент инерции определяет, насколько форма сопротивляется изгибу и отклонению. Небольшое увеличение толщины стенки может экспоненциально уменьшить прогиб. Например, увеличение толщины внешнего фланца на 10 % значительно повышает жесткость. Материал располагается дальше от нейтральной оси. Такое размещение максимизирует геометрическое сопротивление изгибающим силам. Инженеры используют это математическое соотношение для оптимизации профилей. Вы можете добиться высокой несущей способности без увеличения собственного веса конструкции.
Рассмотрим, как конкретная регулировка толщины влияет на прогиб стандартной прямоугольной трубы под действием центральной точечной нагрузки. Соотношение между добавленным материалом и структурным усилением редко бывает 1:1.
Толщина базовой стенки (дюймы) |
Увеличение толщины |
Уменьшение прогиба (%) |
Штраф за вес (%) |
|---|---|---|---|
0.062 |
+0,010 |
18% |
15% |
0.125 |
+0,020 |
22% |
16% |
0.250 |
+0,050 |
28% |
20% |
Толщина стенки по-разному определяет прочность в зависимости от категории профиля. А Жесткость цельного алюминиевого профиля полностью зависит от его плотного поперечного сечения. Твердые формы исключительно хорошо справляются с высокими локализованными сжимающими нагрузками. Однако они страдают от плохого соотношения веса и прочности при гибке. Полые профили обеспечивают превосходную прочность на скручивание и изгиб. Стены расположены далеко от центра масс. Это геометрическое преимущество позволяет полым формам противостоять скручивающим силам. При выборе типа профиля необходимо оценить геометрию и массу. Стратегическое расположение стен часто превосходит чистый объем материала.
При проектировании цельной формы каждая унция алюминия располагается относительно близко к центру. Это ограничивает момент инерции. Напротив, полая трубка выталкивает массу наружу. Наружные стенки берут на себя тяжелую работу при изгибе или скручивании. Вот почему в каркасах конструкций почти всегда используются полые или полуполые конструкции. Сплошные стержни предназначены для применений, требующих тяжелой механической обработки или чрезвычайной локальной ударопрочности.
Прочность бумаги должна обеспечивать технологичность печати. Идеально спроектированное поперечное сечение ничего не значит, если его невозможно надежно выдавить. Реалии производства диктуют, что вы действительно можете производить. Различия в толщине стенок создают сложные проблемы внутри экструзионного пресса. Вы должны учитывать течение металла, трение и тепловую динамику. Игнорирование этих факторов приводит к высокому проценту брака и сбоям в производстве. Разработчики инструментов и операторы экструзии оценивают профили на основе способности к экструзии. Они ищут однородные стены и сбалансированное распределение массы.
Алюминий течет быстрее через более широкие отверстия матрицы, чем через узкие. Более толстые стенки оказывают меньшее сопротивление алюминиевой заготовке, находящейся под давлением. Более тонкие стенки создают высокое трение и ограничивают поток металла. Эта разница приводит к неравномерности скорости потока по сечению профиля. Конструкторы инструментов используют подшипники различной длины, чтобы контролировать это явление. Более длинный подшипник создает большее трение, ограничивающее поток в толстых участках. Более короткий подшипник ускоряет течение металла на тонких участках. Балансировка этих скоростей потока предотвращает скручивание или изгиб профиля при выходе из матрицы на выходной стол.
Корректоры штампов тратят часы на регулировку длины этих подшипников. Если толстый фланец течет слишком быстро, он потянет за собой более тонкое полотно, вызывая рябь или разрывы. Корректор должен напилить подшипник на тонком сечении, чтобы ускорить его, или проточить подшипник на толстом сечении, чтобы замедлить его. Эта ручная настройка сложна и требует много времени. Проектирование однородных стен полностью устраняет эту проблему.
Большая толщина стенок сильно влияет на скорость и производительность пресса. Очень тонкие стенки требуют огромной силы экструзии, чтобы протолкнуть металл через матрицу. Это ограничивает максимальную скорость пресса и увеличивает время производства. И наоборот, очень толстые профили также ограничивают скорость экструзии из-за узких мест в отводе тепла. Толстые секции генерируют огромное количество тепла, вызванного трением. Перед работой металл должен достаточно остыть. Слишком быстрая проталкивание толстых профилей приводит к разрывам поверхности и металлургическим дефектам. Вы должны найти оптимальную толщину, чтобы максимизировать производительность и сохранить качество поверхности.
Операторы пресса постоянно контролируют температуру на выходе. Если профиль с толстыми стенками выйдет слишком горячим, поверхность будет пузыриться и рваться. У оператора нет другого выбора, кроме как снизить скорость поршня. Это снижает производительность пресса в фунтах в час. Более медленный выпуск означает более высокие производственные затраты. Хорошо сбалансированный профиль позволяет оператору управлять прессом на оптимальных скоростях без риска появления дефектов поверхности.
Физика закалки играет огромную роль в качестве экструзии. Алюминиевые профили подвергаются быстрому охлаждению при выходе из пресса. Более толстые участки сохраняют тепло гораздо дольше, чем тонкие. Это создает локализованные термические зоны по всему профилю. Когда металл остывает, он сжимается. Более толстые и горячие секции оказывают сильное усадочное воздействие на соседние, более быстро остывающие тонкие секции. Это дифференциальное сжатие вызывает сильное коробление, изгиб и скручивание. Управление этими сократительными силами требует точных стратегий гашения. Инженеры должны проектировать профили, которые охлаждаются как можно более равномерно, чтобы сохранить стабильность размеров.
Когда профиль коробится во время закалки, он часто демонстрирует определенные типы искажений, основанные на дисбалансе толщины.
Искривление: профиль изгибается вдоль своей продольной оси, обычно тянется к более толстой и медленно остывающей стороне.
Скручивание: профиль закручивается по спирали по своей длине из-за асимметричного распределения массы.
Консервирование масла: тонкие перепонки изгибаются и колеблются между более толстыми фланцами.
Расширение фланца: внешние края U-образного или двутаврового профиля выступают наружу или сжимаются внутрь.
Проектирование надежного Изготовленный на заказ алюминиевый профиль требует действенной инженерной основы. При указании размеров нельзя полагаться на догадки. Начните с анализа основных путей нагрузки и требований к конструкции. Определите минимальную толщину, необходимую для механического крепления и сборки. Затем оцените профиль на предмет экструдируемости и баланса потока металла. Применяйте определенные правила проектирования для управления переходами и углами. Следование установленным правилам гарантирует плавный переход вашего проекта из программного обеспечения САПР в производственный цех.
По возможности поддерживайте одинаковую толщину стенок. Единообразие является золотым правилом экструдированного дизайна. Равномерные стенки обеспечивают равномерный поток металла через матрицу. Они способствуют предсказуемой скорости охлаждения в процессе закалки. Эта стабильность напрямую выражается в строгом контроле размеров и прямых профилях. Когда стенки однородные, оператор пресса может управлять машиной быстрее. Износ матрицы остается сбалансированным, что продлевает срок службы инструмента. Если вам необходимо изменить толщину, сохраняйте симметричность изменений. Симметричная конструкция предотвращает смещение профиля в одну сторону во время экструзии.
Симметрия – это не просто зеркальное отображение левой и правой сторон. Это означает балансировку массы по всему сечению. Если у вас есть тяжелая втулка винта вверху слева, попробуйте разместить соответствующую массу внизу справа. Это уравновешивает тепловую нагрузку и сохраняет прямое положение профиля на охлаждающем слое.
Переменная толщина иногда неизбежна в сложных конструкциях. Когда вам необходимо смешать толстые и тонкие стены, соблюдайте правило переходов. Сохраняйте соотношение толщины соседних элементов в пределах 1:2. Ни при каких обстоятельствах не превышайте соотношение 1:3. Резкие изменения толщины вызывают серьезные концентрации напряжений. Они также нарушают течение металла и вызывают искажения при охлаждении. Используйте большие угловые радиусы и скругления, чтобы смешать толстые и тонкие секции. Плавный конус позволяет алюминию перемещаться без разрывов. Правильные галтели распределяют механическое напряжение и предотвращают растрескивание во время эксплуатации.
Размер тонких стенок |
Максимальная прилегающая толстая стенка |
Рекомендуемый радиус скругления |
|---|---|---|
0,062 дюйма |
0,125 дюйма (соотношение 1:2) |
0,031 дюйма |
0,125 дюйма |
0,250 дюйма (соотношение 1:2) |
0,062 дюйма |
0,250 дюйма |
0,500 дюйма (соотношение 1:2) |
0,125 дюйма |
Практические пределы толщины стенки во многом зависят от выбора сплава. Сплавы с высокой экструдируемостью, такие как 6063, позволяют создавать очень тонкие стенки. Часто вы можете уменьшить 6063 до 0,040 дюйма в маленьких профилях. Конструкционные сплавы, такие как 6061-T6, содержат больше легирующих элементов, таких как магний и кремний. Эти элементы увеличивают сопротивление потоку внутри матрицы. Следовательно, для 6061 требуются более толстые минимальные стенки, обычно начиная примерно с 0,062 дюйма. Производительность пресса также определяет максимальную толщину. Небольшой пресс не может создать достаточную силу, чтобы вытолкнуть массивную, толстостенную твердую фигуру. Всегда уточняйте пределы сплава у своего партнера-производителя.
Обозначение закалки также играет роль. Достижение состояния Т6 требует быстрой закалки. Если стенки слишком толстые, сердцевина металла не будет охлаждаться достаточно быстро, чтобы удержать легирующие элементы в растворе. Это приводит к снижению механических свойств в центре профиля. Размер стенок должен обеспечивать полную закалку на всю толщину.
Решения по толщине стенок имеют серьезные коммерческие последствия. Вы должны оценить общую ценность вашего выбора дизайна. Добавление материала увеличивает прочность, но увеличивает расход сырья. Уменьшение количества материала снижает вес, но может увеличить сложность оснастки и процент брака. Вы должны проанализировать полный жизненный цикл производства. Учитывайте скорость экструзии, затраты на обслуживание штампов и обеспечение качества. Сбалансированный профиль обеспечивает максимальную отдачу от инвестиций. Он отвечает структурным требованиям, оставаясь при этом высокотехнологичным и экономически эффективным.
Рассчитайте окупаемость инвестиций в увеличение толщины. Алюминиевые профили обычно продаются на развес. Каждый миллиметр дополнительной толщины стенки увеличивает линейный вес профиля. Это напрямую увеличивает стоимость единицы сырья. Вы должны сбалансировать это снижение веса со структурными улучшениями. Используйте структурную геометрию для наращивания силы, а не сырой массы. Перемещение материала от нейтральной оси увеличивает жесткость без увеличения веса. Продуманная геометрическая конструкция снижает затраты на единицу продукции, сохраняя при этом технические характеристики или превосходя их.
При крупносерийном производстве даже доля дюйма избыточной толщины приводит к тысячам фунтов отходов алюминия. Инженеры должны безжалостно сокращать неструктурную массу. Там, где это возможно, вырежьте толстые секции. Используйте внутренние ребра для поддержки широких плоских пролетов вместо утолщения всей стены.
Проталкивание экстремальных отклонений стенок через матрицу ускоряет износ инструмента. Очень тонкие секции создают сильное трение о сталь штампа. Это трение генерирует тепло и постепенно смывает поверхности подшипников. Несбалансированные профили заставляют матрицу работать усерднее, чтобы контролировать поток металла. Это увеличивает частоту технического обслуживания и увеличивает затраты на инструменты. Хорошо спроектированный профиль с однородными стенками значительно продлевает срок службы матрицы. Металл течет плавно, уменьшая абразивный износ. Защита штампа обеспечивает стабильное качество деталей в течение длительного производственного цикла.
Когда матрица изнашивается, размеры профиля выходят за пределы допуска. Производитель должен вытащить штамп, отправить его в инструментальный цех для исправления и провести новое испытание. Этот простой стоит денег. Проектирование с учетом технологичности позволяет дольше удерживать матрицу в прессе и сокращает задержки, связанные с оснасткой.
Несбалансированные профили резко повышают вероятность производственного брака. Соседние изменения толщины вызывают скручивание, изгиб и нестабильность размеров. Эти проблемы приводят к выходу деталей за пределы допусков и высокому проценту брака. Высокие проценты брака снижают эффективность производства и увеличивают сроки выполнения заказов. Команды контроля качества должны уделять больше времени проверке и отбраковке плохих деталей. Проектирование с учетом технологичности минимизирует эти риски. Сбалансированный, однородный профиль выглядит прямым и правильным. Он легко проходит проверку качества, соблюдая график производства и сводя к минимуму потери материала.
Распространенные причины брака, непосредственно связанные с плохой толщиной, включают в себя:
Разрывы поверхностей на тонких полотнах из-за чрезмерной скорости экструзии.
Вздутие на тяжелых секциях из-за недостаточного охлаждения.
Размерное схлопывание полых камер при растяжении.
Угловое искажение, когда толстые полки встречаются с тонкими перемычками.
Установите базовые ожидания относительно точности размеров на раннем этапе проектирования. Вы должны понимать, чего реально можно достичь с помощью процесса экструзии. Жесткие допуски требуют точного изготовления штампов и строгого контроля процесса. Незначительные допуски позволяют ускорить производство, но могут вызвать проблемы при сборке. Группы обеспечения качества оценивают профили на основе отраслевых стандартов. Они измеряют толщину, прямолинейность, скручивание и угловатость стенок. Соблюдение требований гарантирует, что конечный продукт будет правильно функционировать по назначению.
Стандартные отраслевые допуски определяют допустимый диапазон отклонений толщины стенки. Эти допуски обычно находятся в диапазоне от ±0,005 дюйма до ±0,030 дюйма. Стандартная номинальная базовая линия для обычных выдавливаний составляет ±0,010 дюйма. Номинальная толщина стенки напрямую определяет диапазон допуска. Более толстые стены обычно имеют более широкие допуски. Большие габаритные размеры профиля также увеличивают допустимое отклонение. Чрезвычайные различия в толщине стенок делают соблюдение жестких допусков исключительно трудным. Неравномерное охлаждение и динамика потока нарушают стабильность размеров. Всегда сверяйтесь со стандартными таблицами допусков при указании критических размеров.
Если ваша сборка требует скользящей или прессовой посадки, необходимо учитывать эти поля допуска. Не проектируйте сопряженную деталь, предполагая, что выдавливание будет абсолютно номинальным. Спроектируйте соединение так, чтобы оно соответствовало максимально допустимому состоянию материала.
Процессы обеспечения качества проверяют соответствие толщины стенок и структурную целостность. Инспекторы используют штангенциркуль для измерения открытых стен. Для сложных полых форм они используют координатно-измерительные машины для отображения внутренней геометрии. Ультразвуковой контроль помогает обнаружить внутренние пустоты или включения в толстых секциях. Технические специалисты также вырезают поперечные сечения и травят их, чтобы изучить структуру зерен. Эти строгие проверки гарантируют, что профиль соответствует всем техническим спецификациям. Проверка структурной целостности предотвращает сбои в эксплуатации и гарантирует надежную работу под нагрузкой.
Инструмент проверки |
Цель измерения |
Приложение |
|---|---|---|
Микрометр / Штангенциркуль |
Толщина внешней стены |
Быстрые проверки в торговом зале |
Координатно-измерительная машина (КИМ) |
Внутренняя геометрия и сложные профили |
Проверка первого изделия и проверка жестких допусков |
Ультразвуковой датчик |
Скрытая толщина стенок в закрытых полостях |
Неразрушающий контроль конструкционных труб |
Перенос профиля из программного обеспечения САПР в физическое производство сопряжен со значительным риском. Наиболее распространенные точки отказа возникают во время первоначальных испытаний штампа. Теоретические конструкции часто ведут себя непредсказуемо при экстремальных температурах и давлениях. Дисбаланс потока приводит к тому, что профиль выходит из матрицы в искаженном виде. Закалочные силы деформируют металл за пределы допустимых пределов. Раннее выявление этих рисков предотвращает дорогостоящие модификации инструментов. Вы должны предугадать, как металл отреагирует на выбранную вами толщину стенок.
Тонкие стенки представляют собой уникальные уязвимости как во время экструзии, так и во время нанесения. Во время производства очень тонкие срезы рискуют порваться при прохождении через подшипник матрицы. Высокое трение может буквально разорвать алюминий на части. При применении в тонких стенках недостаточно материала для надежного зацепления резьбы. Крепежи могут легко сломаться под воздействием вибрации или нагрузки. Тонкие сечения также очень уязвимы к локальному короблению под ударными нагрузками. Тонкие стенки необходимо усилить ребрами или указать более толстые локализованные подкладки для точек механического крепления.
Если вам необходимо проделать отверстие в тонкой стене, рассмотрите возможность использования процесса сверления потоком или установки заклепки. Эти методы обеспечивают необходимое зацепление резьбы, не требуя утолщения всей стенки профиля.
Тяжелые стены требуют агрессивных стратегий для уменьшения усадки и деформации. Производители используют локальную закалку распылением воздуха или воды для контроля скорости охлаждения. Направление высокоскоростного воздуха на толстые секции ускоряет их охлаждение, чтобы соответствовать более тонким областям. Постэкструзионное растяжение выпрямляет профиль и снимает внутренние остаточные напряжения. Этот процесс растяжения обеспечивает стабильность размеров. Оптимизированные циклы искусственного старения дополнительно стабилизируют механические свойства. Правильная термическая обработка гарантирует, что толстые секции достигнут требуемого предела текучести без ущерба для общей формы.
Для массивных твердых профилей часто необходима закалка водой стоячей волной. Профиль проходит через водяную баню большого объема сразу после выхода из пресса. Такое быстрое охлаждение предотвращает слишком большой рост зернистой структуры, обеспечивая высокую прочность и равномерную твердость.
Проведите комплексную проверку технологичности ваших текущих моделей САПР.
Отрегулируйте соотношение толщины соседних стенок, чтобы оставаться в пределах рекомендуемого предела 1:2.
Запросите консультацию по инструментам, чтобы оценить динамику потока металла и стратегию подшипников матрицы.
Закажите короткие партии прототипов, чтобы проверить предположения о прочности конструкции и стабильности охлаждения.
О: Минимальная толщина зависит от сплава и размера пресса. Из высокоэкструдируемых сплавов, таких как 6063, на небольших прессах можно получить стенки толщиной до 0,040 дюйма. Конструкционные сплавы, такие как 6061, требуют более толстых минимумов, обычно около 0,062 дюйма, из-за более высокого сопротивления потоку. Размер профиля также определяет абсолютную минимально достижимую толщину.
Ответ: Толщина стенок напрямую зависит от веса материала, который влияет на стоимость сырья. Для более толстых стен требуется больше алюминия на фут. Чрезвычайные изменения толщины также замедляют скорость пресса и ускоряют износ матрицы. Это увеличивает время производства и обслуживания оснастки, повышая общую стоимость единицы продукции.
Ответ: Неровные стенки во время закалки остывают с разной скоростью. Более толстые секции дольше сохраняют тепло и сильнее сжимаются при охлаждении. Это дифференциальное сжатие оказывает огромную нагрузку на соседние, быстрее остывающие тонкие секции. Возникающие в результате внутренние силы заставляют профиль скручиваться, изгибаться или деформироваться.
Ответ: Нет. В то время как сплошные профили обеспечивают высокую прочность на сжатие благодаря необработанной массе, полые профили часто обеспечивают превосходную прочность на изгиб и кручение. Полые формы размещают материал дальше от нейтральной оси. Эта продуманная геометрия конструкции увеличивает момент инерции, сопротивляясь прогибу лучше, чем цельный стержень такого же веса.
О: Стандартный номинальный допуск обычно составляет ±0,010 дюйма. Однако допустимое отклонение составляет от ±0,005 дюйма до ±0,030 дюйма. Точный допуск зависит от общего размера профиля, конкретного сплава и номинальной толщины стенки, указанной в проекте.
О: Да, увеличение физического объема может увеличить общую несущую способность. Однако это неэффективный компромисс. Это увеличивает собственный вес и стоимость материалов. Переход на более прочный сплав, например переход с 6063-T5 на 6061-T6, обычно обеспечивает лучший предел текучести без потери веса.