
Visualizações: 0 Autor: Editor do site Horário de publicação: 23/07/2026 Origem: Site


A espessura da parede determina a integridade estrutural e a capacidade de fabricação dos componentes extrudados. Os engenheiros enfrentam um desafio constante ao projetar essas peças. Você deve equilibrar a capacidade de carga com a eficiência do material. A especificação inadequada da espessura acarreta riscos operacionais significativos. O excesso de engenharia leva ao peso excessivo do material e à massa desnecessária. A subengenharia corre o risco de falhas estruturais catastróficas, deformações severas durante a produção e lotes rejeitados. Especificar as dimensões corretas resolve esses problemas. A espessura da parede atua como a principal variável que controla a resistência final da peça. Também determina a viabilidade durante as fases de extrusão, resfriamento e pós-processamento. Compreender como o metal flui através de uma matriz ajuda a otimizar seus projetos. Você pode obter rigidez máxima sem sacrificar a velocidade de produção. Este guia explora a física da espessura da parede. Você aprenderá como projetar perfis de extrusão de alumínio para desempenho ideal e fabricação confiável.
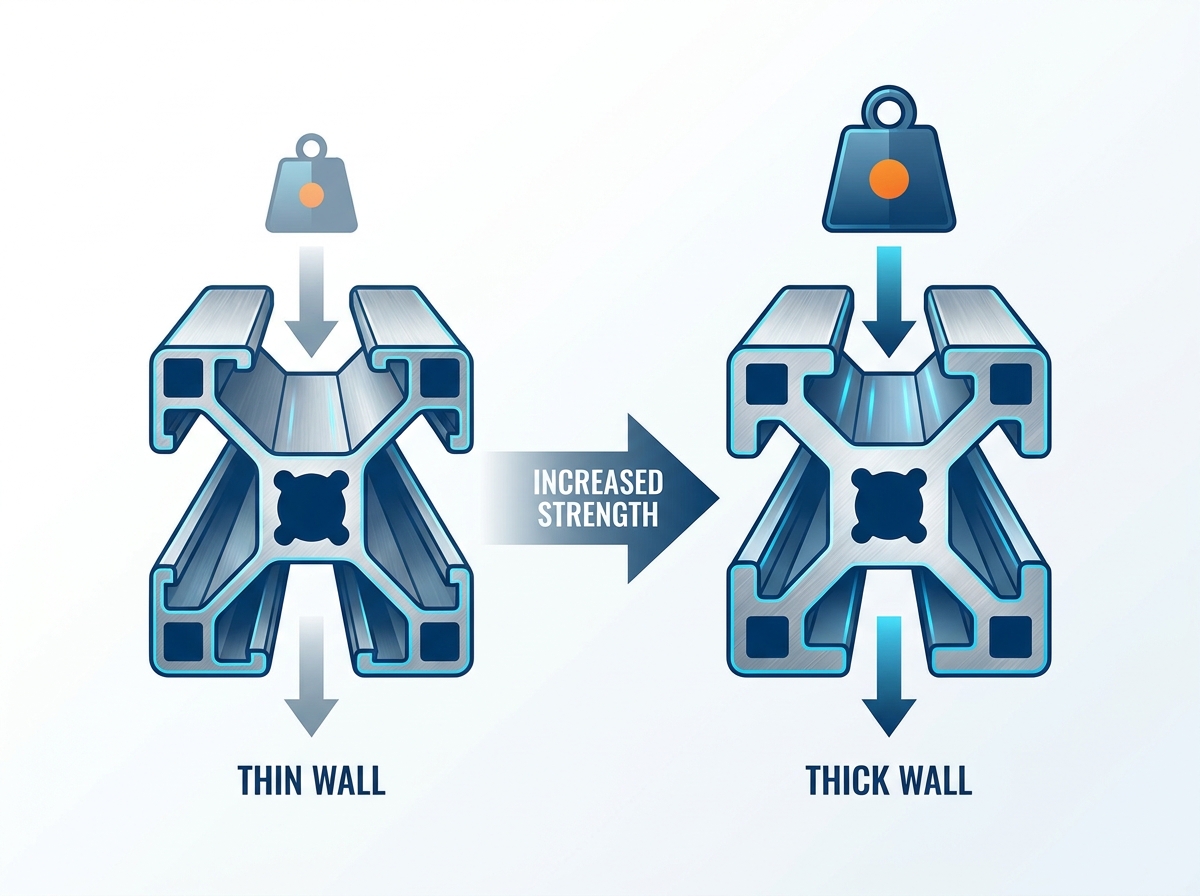
Compensação entre resistência e peso: Aumentar a espessura da parede melhora diretamente a capacidade de suporte de carga e reduz a flexão, mas produz retornos decrescentes em relação ao custo do material, peso e velocidade de extrusão.
Fluxo de metal e resistência da matriz: Paredes mais espessas alteram a dinâmica do fluxo de metal através da matriz. Embora reduzam o atrito, eles exigem projetos precisos de rolamentos de matrizes para equilibrar as velocidades de fluxo com seções adjacentes mais finas.
A dinâmica do encolhimento: seções mais espessas acumulam maior massa térmica e demoram mais para esfriar, exercendo forças de empenamento mais fortes à medida que encolhem durante a têmpera.
Padrões de tolerância: As tolerâncias padrão de espessura de parede normalmente variam de ±0,005 a ±0,030 polegadas; variações extremas na espessura da parede tornam excepcionalmente difícil manter tolerâncias rígidas (padrão ±0,010 polegadas).
Os engenheiros medem a resistência à extrusão usando resistência ao escoamento, resistência à tração e resistência à deflexão. A resistência ao escoamento define o ponto de tensão onde ocorre a deformação permanente. A resistência à tração marca o ponto final de ruptura sob tensão. A resistência à deflexão mede a rigidez sob cargas aplicadas. A espessura da parede contribui diretamente para todas as três métricas. Paredes mais espessas proporcionam mais área de seção transversal para distribuir o estresse mecânico. Isto reduz a tensão localizada na matriz metálica. Contudo, simplesmente adicionar espessura não garante um aumento proporcional na resistência geral da peça. Você deve colocar o material estrategicamente para maximizar a eficiência estrutural. Avaliamos o sucesso com base na resistência do perfil às cargas operacionais sem adicionar massa desnecessária.
Para avaliar com precisão a viabilidade estrutural de um perfil, contamos com técnicas de medição específicas no chão de fábrica. Estes métodos confirmam que a espessura teórica se traduz em resistência física real.
Teste de tração de amostras extrusadas para verificar pontos de escoamento.
Testes de flexão de três pontos para medir a deflexão sob cargas simuladas.
Análise transversal utilizando comparadores ópticos para verificar a distribuição do material.
Testes de dureza em diferentes zonas de espessura para garantir uma têmpera uniforme.
A espessura adicional do material altera a rigidez estrutural de maneira não linear. Aumentar a espessura da parede aumenta o momento de inércia da seção transversal. O momento de inércia governa como uma forma resiste à flexão e à deflexão. Um aumento modesto na espessura da parede pode reduzir exponencialmente a deflexão. Por exemplo, adicionar 10% mais espessura a um flange externo melhora drasticamente a rigidez. O material fica mais longe do eixo neutro. Este posicionamento maximiza a resistência geométrica às forças de flexão. Os engenheiros usam essa relação matemática para otimizar perfis. Você pode alcançar alta capacidade de carga sem adicionar peso morto excessivo à estrutura.
Considere como ajustes específicos de espessura impactam a deflexão em um tubo retangular padrão sob uma carga de ponto central. A relação entre material adicionado e ganho estrutural raramente é de 1:1.
Espessura da parede base (polegadas) |
Aumento de espessura |
Redução de Deflexão (%) |
Penalidade de peso (%) |
|---|---|---|---|
0.062 |
+0,010 |
18% |
15% |
0.125 |
+0,020 |
22% |
16% |
0.250 |
+0,050 |
28% |
20% |
A espessura da parede determina a resistência de forma diferente dependendo da categoria do perfil. UM a extrusão de alumínio sólido depende inteiramente de sua seção transversal densa para obter rigidez. As formas sólidas suportam excepcionalmente bem cargas de compressão localizadas elevadas. No entanto, eles sofrem de baixas relações peso-resistência em aplicações de flexão. Perfis ocos oferecem resistência superior à torção e à flexão. As paredes ficam longe do centro de massa. Esta vantagem geométrica permite que formas ocas resistam às forças de torção. Você deve avaliar a geometria versus a massa ao selecionar um tipo de perfil. A colocação estratégica da parede geralmente supera o volume total do material.
Ao projetar uma forma sólida, cada grama de alumínio fica relativamente perto do centro. Isso limita o momento de inércia. Em contraste, um tubo oco empurra a massa para fora. As paredes externas fazem o trabalho pesado durante a flexão ou torção. É por isso que as estruturas estruturais usam quase exclusivamente designs ocos ou semi-ocos. As barras sólidas são reservadas para aplicações que exigem usinagem pesada ou extrema resistência a impactos localizados.
A força no papel deve se traduzir em capacidade de fabricação na impressora. Uma seção transversal perfeitamente projetada não significa nada se não puder ser extrudada de forma confiável. As realidades da manufatura determinam o que você pode realmente produzir. Variações na espessura da parede criam desafios complexos dentro da prensa de extrusão. Você deve levar em conta o fluxo do metal, o atrito e a dinâmica térmica. Ignorar esses fatores leva a altas taxas de refugo e falhas na produção. Os projetistas de ferramentas e os operadores de extrusão avaliam os perfis com base na extrusabilidade. Procuram paredes uniformes e distribuição de massa equilibrada.
O alumínio flui mais rápido através de aberturas de matriz mais largas do que estreitas. Paredes mais espessas apresentam menor resistência ao tarugo de alumínio pressurizado. Paredes mais finas criam alto atrito e restringem o fluxo do metal. Esta diferença provoca velocidades de fluxo desiguais ao longo da secção transversal do perfil. Os projetistas de ferramentas usam comprimentos variados de rolamento para controlar esse fenômeno. Um rolamento mais longo cria mais atrito para sufocar o fluxo em áreas espessas. Um rolamento mais curto acelera o fluxo de metal em áreas finas. O equilíbrio dessas taxas de fluxo evita que o perfil se torça ou se curve ao sair da matriz para a mesa de excentricidade.
Os corretores de matrizes passam horas ajustando esses comprimentos de rolamento. Se um flange grosso fluir muito rápido, ele puxará a teia mais fina junto com ele, causando ondulações ou rasgos. O corretor deve limar o rolamento na seção fina para acelerá-lo ou martelar o rolamento na seção grossa para desacelerá-lo. Este ajuste manual é difícil e demorado. Projetar paredes uniformes elimina totalmente esse problema.
Espessuras extremas de parede influenciam fortemente a velocidade e o rendimento da prensa. Paredes muito finas requerem imensa força de extrusão para empurrar o metal através da matriz. Isto limita a velocidade máxima da prensa e aumenta o tempo de produção. Por outro lado, perfis muito grossos também limitam a velocidade de extrusão devido a gargalos na dissipação de calor. Seções espessas geram grandes quantidades de calor induzido por fricção. O metal deve esfriar o suficiente antes do manuseio. Empurrar perfis grossos muito rápido causa rasgos na superfície e defeitos metalúrgicos. Você deve encontrar a espessura ideal para maximizar o rendimento e manter a qualidade da superfície.
Os operadores da prensa monitoram constantemente a temperatura de saída. Se um perfil de paredes pesadas sair muito quente, a superfície irá formar bolhas e rasgar. O operador não tem escolha a não ser diminuir a velocidade do aríete. Isso reduz a produção de libras por hora da impressora. Produção mais lenta significa custos de fabricação mais elevados. Um perfil bem balanceado permite ao operador operar a prensa em velocidades ideais sem correr o risco de defeitos superficiais.
A física de têmpera desempenha um papel importante na qualidade da extrusão. Os perfis de alumínio sofrem resfriamento rápido ao saírem da prensa. As áreas mais espessas retêm o calor por muito mais tempo do que as áreas finas. Isto cria zonas térmicas localizadas em todo o perfil. À medida que o metal esfria, ele encolhe. As seções mais espessas e mais quentes exercem altas forças de contração nas seções finas adjacentes, de resfriamento mais rápido. Essa contração diferencial causa empenamento, arqueamento e torção graves. O gerenciamento dessas forças contráteis requer estratégias precisas de extinção. Os engenheiros devem projetar perfis que esfriem da maneira mais uniforme possível para manter a estabilidade dimensional.
Quando um perfil se deforma durante a têmpera, muitas vezes exibe tipos específicos de distorção com base no desequilíbrio de espessura.
Curvamento: O perfil se curva ao longo de seu eixo longitudinal, geralmente puxando em direção ao lado mais espesso e de resfriamento mais lento.
Torção: O perfil espirala ao longo de seu comprimento devido à distribuição assimétrica de massa.
Conservas de óleo: Teias finas curvam-se e ondulam entre flanges mais grossas.
Alargamento do flange: As bordas externas de um canal em U ou viga I se espalham para fora ou comprimem para dentro.
Projetando um confiável perfil de extrusão de alumínio personalizado requer estruturas de engenharia acionáveis. Você não pode confiar em suposições ao especificar dimensões. Comece analisando os caminhos de carga primários e os requisitos estruturais. Determine a espessura mínima necessária para fixação e montagem mecânica. Em seguida, avalie o perfil quanto à extrusabilidade e equilíbrio do fluxo de metal. Aplique regras de design específicas para gerenciar transições e cantos. Seguir as diretrizes estabelecidas garante que seu projeto passe sem problemas do software CAD para a área de produção.
Mantenha uma espessura de parede uniforme sempre que possível. A uniformidade é a regra de ouro do projeto de extrusão. Paredes consistentes garantem um fluxo uniforme do metal através da matriz. Eles promovem taxas de resfriamento previsíveis durante o processo de têmpera. Essa estabilidade se traduz diretamente em um controle dimensional rígido e em perfis retos. Quando as paredes são uniformes, o operador da prensa pode operar a máquina mais rapidamente. O desgaste da matriz permanece equilibrado, prolongando a vida útil da ferramenta. Se for necessário variar a espessura, mantenha as variações simétricas. Os designs simétricos evitam que o perfil seja puxado para um lado durante a extrusão.
Simetria não significa apenas espelhar os lados esquerdo e direito. Significa equilibrar a massa em toda a seção transversal. Se você tiver uma saliência de parafuso pesada no canto superior esquerdo, tente colocar uma massa correspondente no canto inferior direito. Isto equilibra a carga térmica e mantém o perfil reto na cama de resfriamento.
A espessura variável às vezes é inevitável em projetos complexos. Quando for necessário misturar paredes grossas e finas, siga a regra das transições. Mantenha as proporções de espessura adjacentes dentro de um limite de 1:2. Nunca exceda a proporção de 1:3 em nenhuma circunstância. Mudanças abruptas na espessura causam concentrações severas de tensão. Eles também interrompem o fluxo do metal e causam distorção no resfriamento. Use raios de canto e filetes generosos para misturar seções grossas e finas. Uma conicidade suave permite que o alumínio faça a transição sem rasgar. Filetes adequados distribuem o estresse mecânico e evitam rachaduras durante o serviço.
Dimensão de parede fina |
Parede Espessa Máxima Adjacente |
Raio de filete recomendado |
|---|---|---|
0,062 polegadas |
0,125 polegadas (proporção de 1:2) |
0,031 polegadas |
0,125 polegadas |
0,250 polegadas (proporção de 1:2) |
0,062 polegadas |
0,250 polegadas |
0,500 polegadas (proporção de 1:2) |
0,125 polegadas |
Os limites práticos de espessura da parede dependem muito da escolha da liga. Ligas altamente extrudáveis como 6063 permitem paredes muito finas. Muitas vezes você pode reduzir 6063 para 0,040 polegadas em perfis pequenos. Ligas estruturais como 6061-T6 contêm mais elementos de liga como magnésio e silício. Esses elementos aumentam a resistência ao fluxo dentro da matriz. Portanto, 6061 requer paredes mínimas mais espessas, normalmente começando em torno de 0,062 polegadas. A capacidade da prensa também determina a espessura máxima. Uma pequena prensa não consegue gerar força suficiente para empurrar uma forma sólida maciça e de paredes espessas. Sempre verifique os limites da liga com seu parceiro de fabricação.
A designação do temperamento também desempenha um papel. Alcançar uma têmpera T6 requer uma têmpera rápida. Se as paredes forem muito espessas, o núcleo do metal não esfriará rápido o suficiente para fixar os elementos de liga na solução. Isto resulta em propriedades mecânicas mais baixas no centro do perfil. Você deve dimensionar as paredes para permitir a têmpera completa da espessura.
As decisões sobre espessura de parede trazem pesadas implicações comerciais. Você deve avaliar o valor geral de suas escolhas de design. A adição de material aumenta a resistência, mas aumenta o consumo de matéria-prima. A redução do material economiza peso, mas pode aumentar a complexidade das ferramentas e as taxas de refugo. Você deve analisar o ciclo de vida completo da fabricação. Considere a velocidade de extrusão, a manutenção da matriz e os custos de garantia de qualidade. Um perfil equilibrado proporciona o melhor retorno do investimento. Ele atende aos requisitos estruturais e ao mesmo tempo permanece altamente fabricável e econômico.
Calcule o retorno do investimento para adicionar espessura. As extrusões de alumínio são normalmente vendidas por peso. Cada milímetro de espessura de parede adicional aumenta o peso linear do perfil. Isso inflaciona diretamente o custo unitário da matéria-prima. Você deve equilibrar essa penalidade de peso com os ganhos estruturais. Use geometria estrutural para construir resistência em vez de massa bruta. Afastar o material do eixo neutro aumenta a rigidez sem adicionar peso. O projeto geométrico inteligente reduz os custos por unidade, mantendo ou excedendo as especificações de desempenho.
Para execuções de produção de alto volume, mesmo uma fração de polegada em excesso de espessura equivale a milhares de quilos de alumínio desperdiçado. Os engenheiros devem cortar impiedosamente a massa não estrutural. Esvazie seções grossas sempre que possível. Use nervuras internas para suportar vãos largos e planos, em vez de engrossar toda a parede.
Empurrar variações extremas de parede através de uma matriz acelera o desgaste da ferramenta. Seções altamente finas criam atrito maciço contra o aço da matriz. Esse atrito gera calor e gradualmente lava as superfícies de rolamento. Perfis desequilibrados forçam a matriz a trabalhar mais para controlar o fluxo do metal. Isso aumenta a frequência de manutenção e aumenta os custos com ferramentas. Um perfil bem projetado com paredes uniformes aumenta significativamente a longevidade da matriz. O metal flui suavemente, reduzindo o desgaste abrasivo. A proteção da matriz garante qualidade consistente da peça em longos ciclos de produção.
Quando uma matriz se desgasta, as dimensões do perfil saem da tolerância. O fabricante deve retirar a matriz, enviá-la para a sala de ferramentas para correção e realizar um novo teste. Esse tempo de inatividade custa dinheiro. Projetar visando a capacidade de fabricação mantém a matriz na prensa por mais tempo e reduz atrasos relacionados ao ferramental.
Perfis desequilibrados aumentam drasticamente a probabilidade de defeitos de fabricação. Variações de espessura adjacentes causam torção, curvatura e instabilidade dimensional. Esses problemas levam a peças fora da tolerância e altas taxas de refugo. Altas taxas de refugo destroem a eficiência da produção e prolongam os prazos de entrega. As equipes de controle de qualidade devem gastar mais tempo inspecionando e rejeitando peças defeituosas. Projetar para a capacidade de fabricação minimiza esses riscos. Um perfil equilibrado e uniforme produz extrusão reta e verdadeira. Ele passa facilmente nas inspeções de qualidade, mantendo seu cronograma de produção sob controle e minimizando o desperdício de material.
As causas comuns de sucata diretamente relacionadas à especificação inadequada de espessura incluem:
Superfícies rasgadas em teias finas devido à velocidade excessiva de extrusão.
Bolhas em seções pesadas devido ao resfriamento inadequado.
Colapso dimensional de câmaras ocas durante o alongamento.
Distorção angular onde flanges grossos encontram almas finas.
Estabeleça expectativas básicas para precisão dimensional no início da fase de projeto. Você deve entender o que o processo de extrusão pode alcançar de forma realista. Tolerâncias restritas exigem fabricação precisa de matrizes e controle rigoroso do processo. Tolerâncias frouxas permitem uma produção mais rápida, mas podem causar problemas de montagem. As equipes de garantia de qualidade avaliam perfis com base nos padrões do setor. Eles medem a espessura da parede, retilineidade, torção e angularidade. A conformidade garante que o produto final funcione corretamente na aplicação pretendida.
As tolerâncias padrão da indústria determinam a faixa de desvio aceitável para a espessura da parede. Essas tolerâncias normalmente variam de ±0,005 polegadas a ±0,030 polegadas. A linha de base nominal padrão para extrusões gerais é ±0,010 polegadas. A espessura nominal da parede determina diretamente a faixa de tolerância. Paredes mais espessas geralmente apresentam tolerâncias mais amplas. Dimensões gerais maiores do perfil também aumentam o desvio aceitável. Variações extremas na espessura da parede tornam excepcionalmente difícil manter tolerâncias rígidas. O resfriamento irregular e a dinâmica do fluxo perturbam a estabilidade dimensional. Consulte sempre as tabelas de tolerância padrão ao especificar dimensões críticas.
Se a sua montagem exigir um ajuste deslizante ou por pressão, você deverá levar em conta essas faixas de tolerância. Não projete uma peça correspondente presumindo que a extrusão será perfeitamente nominal. Projete a junta para acomodar a condição máxima permitida do material.
Os processos de garantia de qualidade verificam a conformidade da espessura da parede e a integridade estrutural. Os inspetores usam calibradores transversais para medir paredes expostas. Para formas ocas complexas, eles utilizam máquinas de medição por coordenadas para mapear a geometria interna. O teste ultrassônico ajuda a detectar vazios internos ou inclusões em seções espessas. Os técnicos também cortam seções transversais e as gravam para examinar a estrutura dos grãos. Estas inspeções rigorosas garantem que o perfil atenda a todas as especificações de engenharia. A verificação da integridade estrutural evita falhas em campo e garante desempenho confiável sob carga.
Ferramenta de inspeção |
Alvo de medição |
Aplicativo |
|---|---|---|
Micrômetro / Paquímetro |
Espessura da parede externa |
Verificações rápidas no chão de fábrica |
Máquina de medição por coordenadas (CMM) |
Geometria interna e perfis complexos |
Inspeção do primeiro artigo e verificação rigorosa de tolerância |
Medidor ultrassônico |
Espessura da parede oculta em cavidades fechadas |
Ensaios não destrutivos de tubos estruturais |
Mover um perfil do software CAD para a produção física envolve riscos significativos. Os pontos de falha mais comuns ocorrem durante os testes iniciais da matriz. Os projetos teóricos geralmente se comportam de maneira imprevisível sob calor e pressão extremos. Desequilíbrios de fluxo fazem com que o perfil saia distorcido da matriz. As forças de têmpera deformam o metal além dos limites aceitáveis. A identificação precoce desses riscos evita revisões dispendiosas de ferramentas. Você deve antecipar como o metal reagirá às suas escolhas específicas de espessura de parede.
Paredes finas apresentam vulnerabilidades únicas durante a extrusão e a aplicação. Durante a produção, seções extremamente finas correm o risco de rasgar ao passarem pelo rolamento da matriz. O alto atrito pode literalmente separar o alumínio. Na aplicação, as paredes finas carecem de material suficiente para um encaixe seguro da rosca. Os fixadores podem ser facilmente removidos sob vibração ou carga. Seções finas também são altamente vulneráveis à flambagem localizada sob cargas de impacto. Você deve reforçar paredes finas com nervuras ou especificar almofadas localizadas mais grossas para pontos de fixação mecânica.
Se você precisar fazer um furo em uma parede fina, considere usar um processo de perfuração fluida ou instalar uma porca de rebite. Esses métodos fornecem o engate de rosca necessário sem exigir o espessamento de toda a parede do perfil.
Paredes pesadas requerem estratégias agressivas para mitigar o encolhimento e a distorção. Os fabricantes usam extinção localizada por spray de ar ou água para controlar as taxas de resfriamento. Direcionar ar em alta velocidade para seções espessas acelera seu resfriamento para combinar com áreas mais finas. O estiramento pós-extrusão endireita o perfil e alivia as tensões residuais internas. Este processo de alongamento garante a estabilidade dimensional. Ciclos de envelhecimento artificial otimizados estabilizam ainda mais as propriedades mecânicas. O tratamento térmico adequado garante que as seções espessas atinjam o limite de escoamento necessário sem comprometer a forma geral.
Para perfis sólidos maciços, muitas vezes é necessária uma têmpera com água de ondas estacionárias. O perfil passa por um banho-maria de alto volume imediatamente após sair da prensa. Este resfriamento rápido evita que a estrutura do grão cresça muito, garantindo alta resistência e dureza uniforme.
Conduza uma revisão abrangente do projeto para fabricação em seus modelos CAD atuais.
Ajuste as proporções de espessura da parede adjacente para permanecer dentro do limite recomendado de 1:2.
Solicite uma consulta de ferramentas para avaliar a dinâmica do fluxo de metal e estratégias de rolamento de matrizes.
Solicite pequenas tiragens de protótipos para validar suposições de resistência estrutural e estabilidade de resfriamento.
R: A espessura mínima depende da liga e do tamanho da prensa. Ligas altamente extrudáveis como 6063 podem atingir paredes tão finas quanto 0,040 polegadas em prensas pequenas. Ligas estruturais como 6061 requerem mínimos mais espessos, normalmente em torno de 0,062 polegadas, devido à maior resistência ao fluxo. O tamanho do perfil também determina a espessura mínima absoluta alcançável.
R: A espessura da parede está diretamente correlacionada ao peso do material, o que impulsiona os custos da matéria-prima. Paredes mais espessas usam mais alumínio por pé. Variações extremas de espessura também diminuem a velocidade da prensa e aceleram o desgaste da matriz. Isso aumenta o tempo de produção e a manutenção de ferramentas, aumentando o custo geral por unidade.
R: Paredes irregulares esfriam em taxas diferentes durante a têmpera. Seções mais grossas retêm o calor por mais tempo e encolhem com mais força à medida que esfriam. Essa contração diferencial exerce enorme tensão nas seções finas adjacentes, de resfriamento mais rápido. As forças internas resultantes fazem com que o perfil torça, curve ou deforme.
R: Não. Embora os perfis sólidos ofereçam alta resistência à compressão devido à massa bruta, os perfis ocos geralmente fornecem resistência superior à flexão e à torção. As formas ocas colocam o material mais longe do eixo neutro. Esta geometria estrutural projetada aumenta o momento de inércia, resistindo melhor à deflexão do que uma barra sólida de igual peso.
R: A tolerância nominal padrão da indústria é geralmente de ±0,010 polegadas. No entanto, o desvio aceitável varia de ±0,005 polegadas a ±0,030 polegadas. A tolerância exata depende do tamanho total do perfil, da liga específica e da espessura nominal da parede especificada no projeto.
R: Sim, adicionar volume físico pode aumentar a capacidade geral de suporte de carga. No entanto, esta é uma compensação ineficiente. Acrescenta peso morto significativo e custo de material. Atualizar para uma têmpera de liga mais forte, como passar de 6063-T5 para 6061-T6, geralmente proporciona melhor resistência ao escoamento sem penalidade de peso.