
Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 23-07-2026 Asal: Lokasi


Ketebalan dinding menentukan integritas struktural dan kemampuan manufaktur komponen yang diekstrusi. Insinyur menghadapi tantangan terus-menerus saat merancang bagian-bagian ini. Anda harus menyeimbangkan kapasitas menahan beban dengan efisiensi material. Spesifikasi ketebalan yang buruk membawa risiko operasional yang signifikan. Rekayasa yang berlebihan menyebabkan bobot material yang berlebihan dan massa yang tidak perlu. Rekayasa yang kurang berisiko menyebabkan kegagalan struktural yang parah, lengkungan yang parah selama produksi, dan batch yang ditolak. Menentukan dimensi yang benar memecahkan masalah ini. Ketebalan dinding bertindak sebagai variabel utama yang mengendalikan kekuatan bagian akhir. Hal ini juga menentukan kelangsungan hidup selama fase ekstrusi, pendinginan, dan pasca-pemrosesan. Memahami bagaimana logam mengalir melalui cetakan membantu Anda mengoptimalkan desain Anda. Anda dapat mencapai kekakuan maksimum tanpa mengorbankan kecepatan produksi. Panduan ini mengeksplorasi fisika ketebalan dinding. Anda akan belajar cara merekayasa profil ekstrusi aluminium untuk kinerja optimal dan manufaktur yang andal.
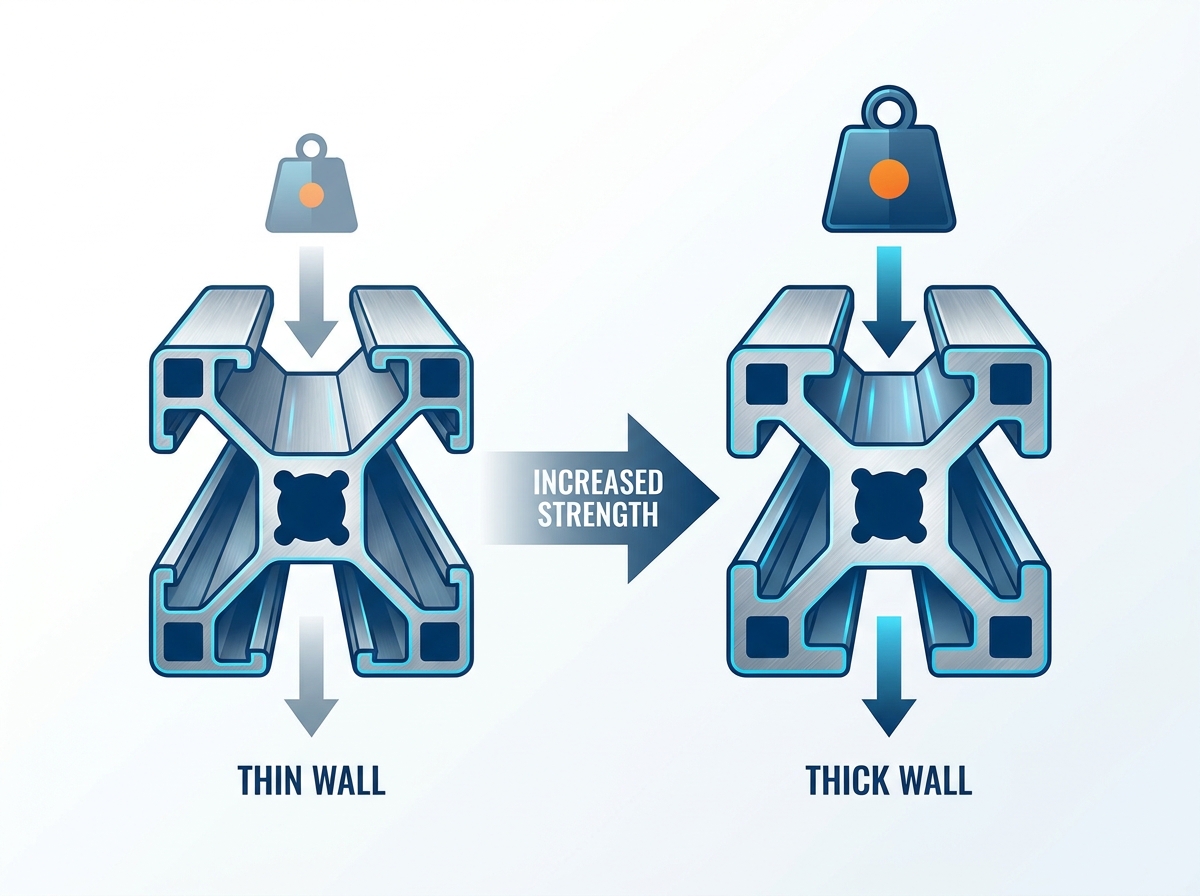
Pertukaran Kekuatan vs. Berat: Meningkatkan ketebalan dinding secara langsung meningkatkan kapasitas menahan beban dan mengurangi tekukan, namun menghasilkan keuntungan yang semakin berkurang dibandingkan dengan biaya material, berat, dan kecepatan ekstrusi.
Aliran Logam & Ketahanan Cetakan: Dinding yang lebih tebal mengubah dinamika aliran logam melalui cetakan. Meskipun mengurangi gesekan, namun memerlukan desain bantalan mati yang presisi untuk menyeimbangkan kecepatan aliran dengan bagian berdekatan yang lebih tipis.
Dinamika Penyusutan: Bagian yang lebih tebal mengakumulasi massa termal yang lebih besar dan membutuhkan waktu lebih lama untuk mendingin, sehingga menghasilkan gaya pembengkokan yang lebih kuat saat menyusut selama pendinginan.
Standar Toleransi: Toleransi ketebalan dinding standar biasanya berkisar antara ±0,005 hingga ±0,030 inci; variasi ekstrim dalam ketebalan dinding membuat toleransi yang ketat (standar ±0,010 inci) menjadi sangat sulit.
Insinyur mengukur kekuatan ekstrusi menggunakan kekuatan luluh, kekuatan tarik, dan ketahanan defleksi. Kekuatan luluh menentukan titik tegangan di mana terjadi deformasi permanen. Kekuatan tarik menandai titik puncaknya di bawah tekanan. Ketahanan defleksi mengukur kekakuan di bawah beban yang diterapkan. Ketebalan dinding berkontribusi langsung pada ketiga metrik tersebut. Dinding yang lebih tebal memberikan lebih banyak luas penampang untuk mendistribusikan tekanan mekanis. Hal ini mengurangi regangan lokal pada matriks logam. Namun, penambahan ketebalan saja tidak menjamin peningkatan proporsional pada kekuatan bagian secara keseluruhan. Anda harus menempatkan material secara strategis untuk memaksimalkan efisiensi struktural. Kami mengevaluasi keberhasilan berdasarkan seberapa baik profil tersebut menahan beban operasional tanpa menambah massa yang tidak perlu.
Untuk menilai kelayakan struktural suatu profil secara akurat, kami mengandalkan teknik pengukuran khusus di lantai pabrik. Metode ini menegaskan bahwa ketebalan teoretis diterjemahkan menjadi kekuatan fisik sebenarnya.
Pengujian tarik sampel yang diekstrusi untuk memverifikasi titik luluh.
Tes tikungan tiga titik untuk mengukur defleksi di bawah beban simulasi.
Analisis penampang menggunakan pembanding optik untuk memverifikasi distribusi material.
Pengujian kekerasan di zona ketebalan yang berbeda untuk memastikan pendinginan yang seragam.
Penambahan ketebalan material mengubah kekakuan struktural secara non-linier. Meningkatkan ketebalan dinding meningkatkan momen inersia penampang. Momen inersia mengatur bagaimana suatu bentuk menahan tekukan dan defleksi. Peningkatan sedikit pada ketebalan dinding dapat mengurangi defleksi secara eksponensial. Misalnya, menambahkan 10% lebih banyak ketebalan pada flensa luar secara drastis akan meningkatkan kekakuan. Materi berada jauh dari sumbu netral. Penempatan ini memaksimalkan ketahanan geometris terhadap gaya lentur. Insinyur menggunakan hubungan matematis ini untuk mengoptimalkan profil. Anda dapat mencapai kapasitas menahan beban yang tinggi tanpa menambah beban mati yang berlebihan pada struktur.
Pertimbangkan bagaimana penyesuaian ketebalan tertentu berdampak pada defleksi dalam tabung persegi panjang standar di bawah beban titik pusat. Hubungan antara penambahan material dan keuntungan struktural jarang terjadi 1:1.
Tebal Dinding Dasar (inci) |
Peningkatan Ketebalan |
Pengurangan Lendutan (%) |
Penalti Berat (%) |
|---|---|---|---|
0.062 |
+0,010 |
18% |
15% |
0.125 |
+0,020 |
22% |
16% |
0.250 |
+0,050 |
28% |
20% |
Ketebalan dinding menentukan kekuatan secara berbeda tergantung pada kategori profil. A ekstrusi aluminium padat bergantung sepenuhnya pada penampang padat untuk kekakuan. Bentuk padat menangani beban kompresi lokal yang tinggi dengan sangat baik. Namun, bahan ini memiliki rasio bobot terhadap kekuatan yang buruk dalam aplikasi pembengkokan. Profil berongga menawarkan kekuatan torsi dan tekukan yang unggul. Dindingnya terletak jauh dari pusat massa. Keuntungan geometris ini memungkinkan bentuk berongga menahan gaya puntir. Anda harus mengevaluasi geometri versus massa saat memilih jenis profil. Penempatan dinding yang strategis sering kali mengungguli volume material.
Saat mendesain bentuk padat, setiap ons aluminium berada relatif dekat dengan bagian tengahnya. Hal ini membatasi momen inersia. Sebaliknya, tabung berongga mendorong massa keluar. Dinding luar melakukan pengangkatan berat selama membungkuk atau memutar. Inilah sebabnya mengapa rangka struktural hampir secara eksklusif menggunakan desain berongga atau semi berongga. Batangan padat dicadangkan untuk aplikasi yang memerlukan pemesinan berat atau ketahanan terhadap benturan lokal yang ekstrem.
Kekuatan di atas kertas harus diterjemahkan ke dalam kemampuan manufaktur di media cetak. Penampang yang direkayasa dengan sempurna tidak ada artinya jika tidak dapat diekstrusi dengan andal. Realitas manufaktur menentukan apa yang sebenarnya dapat Anda produksi. Variasi ketebalan dinding menciptakan tantangan kompleks di dalam mesin ekstrusi. Anda harus memperhitungkan aliran logam, gesekan, dan dinamika termal. Mengabaikan faktor-faktor ini menyebabkan tingginya tingkat kerusakan dan kegagalan produksi. Perancang alat dan operator ekstrusi mengevaluasi profil berdasarkan kemampuan ekstrusi. Mereka mencari tembok yang seragam dan distribusi massa yang seimbang.
Aluminium mengalir lebih cepat melalui bukaan cetakan yang lebih lebar dibandingkan bukaan cetakan yang sempit. Dinding yang lebih tebal memberikan lebih sedikit ketahanan terhadap billet aluminium bertekanan. Dinding yang lebih tipis menimbulkan gesekan tinggi dan membatasi aliran logam. Perbedaan ini menyebabkan kecepatan aliran yang tidak merata pada penampang profil. Perancang alat menggunakan panjang bantalan yang bervariasi untuk mengendalikan fenomena ini. Bantalan yang lebih panjang menciptakan lebih banyak gesekan yang menghambat aliran di area yang tebal. Bantalan yang lebih pendek mempercepat aliran logam di area yang tipis. Menyeimbangkan laju aliran ini mencegah profil terpelintir atau membungkuk saat keluar dari cetakan ke meja run-out.
Korektor cetakan menghabiskan waktu berjam-jam untuk menyesuaikan panjang bantalan ini. Jika flensa yang tebal mengalir terlalu cepat, maka akan menarik jaring yang lebih tipis, menyebabkan riak atau robekan. Korektor harus mengikir bantalan pada bagian yang tipis untuk mempercepatnya, atau mengikir bantalan pada bagian yang tebal untuk memperlambatnya. Penyetelan manual ini sulit dan memakan waktu. Mendesain dinding yang seragam menghilangkan masalah ini sepenuhnya.
Ketebalan dinding yang ekstrim sangat mempengaruhi kecepatan dan hasil pengepresan. Dinding yang sangat tipis memerlukan gaya ekstrusi yang sangat besar untuk mendorong logam melewati cetakan. Hal ini membatasi kecepatan maksimum pengepresan dan menambah waktu produksi. Sebaliknya, profil yang sangat tebal juga membatasi kecepatan ekstrusi karena hambatan pembuangan panas. Bagian yang tebal menghasilkan panas akibat gesekan dalam jumlah besar. Logam harus cukup dingin sebelum ditangani. Mendorong profil tebal terlalu cepat menyebabkan permukaan robek dan cacat metalurgi. Anda harus menemukan ketebalan optimal untuk memaksimalkan keluaran dan menjaga kualitas permukaan.
Operator pers memantau suhu keluar secara konstan. Jika profil berdinding tebal terlalu panas, permukaannya akan melepuh dan sobek. Operator tidak punya pilihan selain memperlambat kecepatan ram. Hal ini mengurangi keluaran mesin cetak pound per jam. Output yang lebih lambat berarti biaya produksi yang lebih tinggi. Profil yang seimbang memungkinkan operator menjalankan mesin press dengan kecepatan optimal tanpa menimbulkan risiko kerusakan permukaan.
Fisika quenching memainkan peran besar dalam kualitas ekstrusi. Profil aluminium mengalami pendinginan cepat saat keluar dari mesin cetak. Daerah yang lebih tebal menahan panas lebih lama dibandingkan daerah yang tipis. Hal ini menciptakan zona termal terlokalisasi di seluruh profil. Saat logam mendingin, ia menyusut. Bagian yang lebih tebal dan lebih panas memberikan gaya penyusutan yang tinggi pada bagian tipis yang berdekatan dan lebih cepat mendingin. Kontraksi diferensial ini menyebabkan lengkungan, pembengkokan, dan puntiran yang parah. Mengelola kekuatan kontraktil ini memerlukan strategi pendinginan yang tepat. Insinyur harus merancang profil yang didinginkan secara merata untuk menjaga stabilitas dimensi.
Ketika profil melengkung selama quenching, sering kali profil tersebut menunjukkan jenis distorsi tertentu berdasarkan ketidakseimbangan ketebalan.
Membungkuk: Profil melengkung sepanjang sumbu memanjangnya, biasanya menarik ke arah sisi yang lebih tebal dan pendinginannya lebih lambat.
Memutar: Profil berbentuk spiral sepanjang karena distribusi massa yang asimetris.
Pengalengan Minyak: Jaring tipis melengkung dan melambai di antara flensa yang lebih tebal.
Flange Flare: Tepi luar saluran U atau balok I melebar ke luar atau terjepit ke dalam.
Merancang yang dapat diandalkan profil ekstrusi aluminium khusus memerlukan kerangka teknik yang dapat ditindaklanjuti. Anda tidak bisa mengandalkan tebakan saat menentukan dimensi. Mulailah dengan menganalisis jalur beban utama dan persyaratan struktural. Tentukan ketebalan minimum yang diperlukan untuk pengikatan dan perakitan mekanis. Selanjutnya, evaluasi profil untuk ekstrudabilitas dan keseimbangan aliran logam. Terapkan aturan desain khusus untuk mengelola transisi dan sudut. Mengikuti pedoman yang ditetapkan memastikan desain Anda berpindah dengan lancar dari perangkat lunak CAD ke lantai produksi.
Pertahankan ketebalan dinding yang seragam sedapat mungkin. Keseragaman merupakan aturan emas desain ekstrusi. Dinding yang konsisten memastikan aliran logam yang merata melalui cetakan. Mereka mempromosikan tingkat pendinginan yang dapat diprediksi selama proses pendinginan. Stabilitas ini diterjemahkan langsung ke kontrol dimensi yang ketat dan profil lurus. Jika dindingnya seragam, operator pengepres dapat menjalankan mesin lebih cepat. Keausan cetakan tetap seimbang, sehingga memperpanjang masa pakai perkakas. Jika Anda harus memvariasikan ketebalannya, usahakan variasinya tetap simetris. Desain simetris mencegah profil tertarik ke satu sisi selama ekstrusi.
Simetri bukan hanya berarti mencerminkan sisi kiri dan kanan. Ini berarti menyeimbangkan massa di seluruh penampang. Jika Anda memiliki bos sekrup yang berat di kiri atas, coba letakkan massa yang sesuai di kanan bawah. Ini menyeimbangkan beban termal dan menjaga profil tetap lurus pada alas pendingin.
Ketebalan yang bervariasi terkadang tidak dapat dihindari dalam desain yang rumit. Jika Anda harus memadukan dinding tebal dan tipis, ikuti aturan transisi. Pertahankan rasio ketebalan yang berdekatan dalam batas 1:2. Jangan pernah melebihi rasio 1:3 dalam kondisi apa pun. Perubahan ketebalan yang tiba-tiba menyebabkan konsentrasi tegangan yang parah. Mereka juga mengganggu aliran logam dan menyebabkan distorsi pendinginan. Gunakan jari-jari sudut dan fillet yang banyak untuk memadukan bagian yang tebal dan tipis. Lancip yang halus memungkinkan aluminium bertransisi tanpa sobek. Fillet yang tepat mendistribusikan tekanan mekanis dan mencegah retak selama servis.
Dimensi Dinding Tipis |
Dinding Tebal Berdekatan Maksimal |
Radius Fillet yang Direkomendasikan |
|---|---|---|
0,062 inci |
0,125 inci (rasio 1:2) |
0,031 inci |
0,125 inci |
0,250 inci (rasio 1:2) |
0,062 inci |
0,250 inci |
0,500 inci (rasio 1:2) |
0,125 inci |
Batasan praktis ketebalan dinding sangat bergantung pada pilihan paduan Anda. Paduan yang sangat mudah diekstrusi seperti 6063 memungkinkan dinding yang sangat tipis. Anda sering kali dapat menekan 6063 hingga 0,040 inci di profil kecil. Paduan struktural seperti 6061-T6 mengandung lebih banyak unsur paduan seperti magnesium dan silikon. Elemen-elemen ini meningkatkan hambatan aliran di dalam cetakan. Oleh karena itu, 6061 memerlukan dinding minimum yang lebih tebal, biasanya dimulai sekitar 0,062 inci. Kapasitas pers juga menentukan ketebalan maksimum. Mesin press yang kecil tidak dapat menghasilkan gaya yang cukup untuk mendorong benda padat yang masif dan berdinding tebal. Selalu verifikasi batas paduan dengan mitra produksi Anda.
Penunjukan temperamen juga berperan. Untuk mencapai temperamen T6 membutuhkan pemadaman yang cepat. Jika dinding terlalu tebal, inti logam tidak akan cukup cepat mendingin untuk mengunci unsur paduan ke dalam larutan. Hal ini menghasilkan sifat mekanik yang lebih rendah di bagian tengah profil. Anda harus mengukur dinding untuk memungkinkan pendinginan seluruh ketebalan.
Keputusan ketebalan dinding membawa implikasi komersial yang besar. Anda harus mengevaluasi nilai keseluruhan pilihan desain Anda. Menambahkan material meningkatkan kekuatan tetapi meningkatkan konsumsi bahan mentah. Mengurangi material akan menghemat berat namun dapat meningkatkan kompleksitas perkakas dan tingkat kerusakan. Anda harus menganalisis siklus hidup manufaktur secara lengkap. Pertimbangkan kecepatan ekstrusi, pemeliharaan cetakan, dan biaya jaminan kualitas. Profil yang seimbang memberikan laba atas investasi terbaik. Ini memenuhi persyaratan struktural namun tetap mudah diproduksi dan hemat biaya.
Hitung laba atas investasi untuk menambah ketebalan. Ekstrusi aluminium biasanya dijual berdasarkan beratnya. Setiap milimeter penambahan ketebalan dinding meningkatkan berat linier profil. Hal ini secara langsung meningkatkan biaya bahan baku per unit. Anda harus menyeimbangkan penalti beban ini dengan keuntungan struktural. Gunakan geometri struktural untuk membangun kekuatan, bukan massa mentah. Memindahkan material menjauhi sumbu netral akan meningkatkan kekakuan tanpa menambah bobot. Desain geometris yang cerdas mengurangi biaya per unit dengan tetap mempertahankan atau melampaui spesifikasi kinerja.
Untuk produksi bervolume tinggi, bahkan ketebalan berlebih sepersekian inci pun akan menambah ribuan pon aluminium yang terbuang. Insinyur harus dengan kejam memangkas massa non-struktural. Lubangi bagian yang tebal jika memungkinkan. Gunakan rusuk bagian dalam untuk menopang bentang yang lebar dan rata alih-alih menebalkan seluruh dinding.
Mendorong variasi dinding yang ekstrim melalui cetakan akan mempercepat keausan alat. Bagian yang sangat tipis menimbulkan gesekan besar terhadap baja cetakan. Gesekan ini menghasilkan panas dan perlahan-lahan mengikis permukaan bantalan. Profil yang tidak seimbang memaksa cetakan bekerja lebih keras untuk mengontrol aliran logam. Hal ini meningkatkan frekuensi pemeliharaan dan menaikkan biaya perkakas. Profil yang dirancang dengan baik dengan dinding yang seragam akan memperpanjang umur cetakan secara signifikan. Logam mengalir dengan lancar, mengurangi keausan abrasif. Melindungi cetakan memastikan kualitas komponen yang konsisten selama proses produksi jangka panjang.
Ketika cetakan habis, dimensi profil keluar dari toleransi. Pabrikan harus menarik cetakannya, mengirimkannya ke ruang perkakas untuk diperbaiki, dan menjalankan uji coba baru. Waktu henti ini memerlukan biaya. Desain yang mampu diproduksi membuat cetakan tetap bertahan lebih lama dan mengurangi penundaan terkait perkakas.
Profil yang tidak seimbang secara drastis meningkatkan kemungkinan cacat produksi. Variasi ketebalan yang berdekatan menyebabkan puntiran, lengkungan, dan ketidakstabilan dimensi. Masalah-masalah ini menyebabkan suku cadang tidak dapat ditoleransi dan tingkat kerusakan yang tinggi. Tingkat scrap yang tinggi menghancurkan efisiensi produksi dan memperpanjang waktu tunggu. Tim kendali mutu harus meluangkan lebih banyak waktu untuk memeriksa dan menolak bagian-bagian yang buruk. Mendesain agar dapat diproduksi dapat meminimalkan risiko-risiko ini. Profil yang seimbang dan seragam terlihat lurus dan benar. Produk ini lolos pemeriksaan kualitas dengan mudah, menjaga jadwal produksi Anda tetap pada jalurnya dan meminimalkan material yang terbuang.
Penyebab umum scrap yang berhubungan langsung dengan spesifikasi ketebalan yang buruk meliputi:
Permukaan robek pada jaring tipis karena kecepatan ekstrusi yang berlebihan.
Melepuh pada bagian yang berat karena pendinginan yang tidak memadai.
Runtuhnya dimensi ruang berongga selama peregangan.
Distorsi sudut dimana flensa tebal bertemu dengan jaring tipis.
Tetapkan ekspektasi dasar untuk akurasi dimensi di awal fase desain. Anda harus memahami apa yang secara realistis dapat dicapai oleh proses ekstrusi. Toleransi yang ketat memerlukan pembuatan cetakan yang presisi dan kontrol proses yang ketat. Toleransi yang longgar memungkinkan produksi lebih cepat namun dapat menyebabkan masalah perakitan. Tim penjaminan mutu mengevaluasi profil berdasarkan standar industri. Mereka mengukur ketebalan dinding, kelurusan, putaran, dan sudut. Kepatuhan memastikan produk akhir berfungsi dengan benar sesuai tujuan penerapannya.
Toleransi standar industri menentukan batas deviasi yang dapat diterima untuk ketebalan dinding. Toleransi ini biasanya berkisar dari ±0,005 inci hingga ±0,030 inci. Garis dasar nominal standar untuk ekstrusi umum adalah ±0,010 inci. Ketebalan dinding nominal secara langsung menentukan pita toleransi. Dinding yang lebih tebal umumnya memiliki toleransi yang lebih luas. Dimensi profil keseluruhan yang lebih besar juga meningkatkan deviasi yang dapat diterima. Variasi ekstrim dalam ketebalan dinding membuat toleransi yang ketat menjadi sangat sulit. Pendinginan yang tidak merata dan dinamika aliran mengganggu stabilitas dimensi. Selalu lihat tabel toleransi standar saat menentukan dimensi kritis.
Jika perakitan Anda memerlukan slip fit atau press fit, Anda harus memperhitungkan pita toleransi ini. Jangan mendesain bagian berpasangan dengan asumsi ekstrusi akan berada pada nominal sempurna. Rancang sambungan untuk mengakomodasi kondisi material maksimum yang diijinkan.
Proses jaminan kualitas memverifikasi kepatuhan ketebalan dinding dan integritas struktural. Inspektur menggunakan kaliper penampang untuk mengukur dinding terbuka. Untuk bentuk berongga yang kompleks, mereka menggunakan mesin pengukur koordinat untuk memetakan geometri internal. Pengujian ultrasonik membantu mendeteksi rongga internal atau inklusi dalam bagian yang tebal. Teknisi juga memotong potongan melintang dan mengetsanya untuk memeriksa struktur butiran. Inspeksi ketat ini memastikan profil memenuhi semua spesifikasi teknik. Memverifikasi integritas struktural mencegah kegagalan di lapangan dan menjamin kinerja yang andal di bawah beban.
Alat Inspeksi |
Sasaran Pengukuran |
Aplikasi |
|---|---|---|
Mikrometer / Kaliper |
Ketebalan dinding luar |
Pemeriksaan cepat di lantai toko |
Mesin Pengukur Koordinat (CMM) |
Geometri internal dan profil kompleks |
Inspeksi artikel pertama dan verifikasi toleransi yang ketat |
Pengukur Ultrasonik |
Ketebalan dinding tersembunyi di lubang tertutup |
Pengujian non-destruktif pada tabung struktural |
Memindahkan profil dari perangkat lunak CAD ke produksi fisik melibatkan risiko yang signifikan. Titik kegagalan paling umum terjadi pada uji coba cetakan awal. Desain teoretis sering kali berperilaku tidak terduga di bawah panas dan tekanan ekstrem. Ketidakseimbangan aliran menyebabkan profil keluar dari cetakan terdistorsi. Gaya pendinginan membuat logam melengkung melampaui batas yang dapat diterima. Mengidentifikasi risiko-risiko ini sejak dini dapat mencegah revisi peralatan yang memakan biaya besar. Anda harus mengantisipasi bagaimana logam akan bereaksi terhadap pilihan ketebalan dinding spesifik Anda.
Dinding tipis menghadirkan kerentanan unik selama ekstrusi dan aplikasi. Selama produksi, bagian yang sangat tipis berisiko robek saat melewati bantalan cetakan. Gesekan yang tinggi benar-benar dapat memisahkan aluminium. Dalam penerapannya, dinding tipis kekurangan material yang cukup untuk pengikatan benang yang aman. Pengencang dapat dengan mudah lepas karena getaran atau beban. Bagian yang tipis juga sangat rentan terhadap tekuk lokal akibat beban tumbukan. Anda harus memperkuat dinding tipis dengan rusuk atau menentukan bantalan lokal yang lebih tebal untuk titik pengikat mekanis.
Jika Anda harus membuat lubang di dinding tipis, pertimbangkan untuk menggunakan proses pengeboran aliran atau memasang mur paku keling. Metode ini memberikan pengikatan benang yang diperlukan tanpa mengharuskan Anda menebalkan seluruh dinding profil.
Dinding yang tebal memerlukan strategi agresif untuk mengurangi penyusutan dan distorsi. Pabrikan menggunakan pendinginan udara atau semprotan air setempat untuk mengontrol laju pendinginan. Mengarahkan udara berkecepatan tinggi ke bagian yang tebal akan mempercepat pendinginannya agar sesuai dengan area yang lebih tipis. Peregangan pasca ekstrusi meluruskan profil dan mengurangi tegangan sisa internal. Proses peregangan ini mengunci stabilitas dimensi. Siklus penuaan buatan yang dioptimalkan semakin menstabilkan sifat mekanik. Perlakuan panas yang tepat memastikan bagian yang tebal mencapai kekuatan luluh yang diperlukan tanpa mengurangi bentuk keseluruhan.
Untuk profil padat yang masif, pemadaman air gelombang berdiri seringkali diperlukan. Profil melewati penangas air bervolume tinggi segera setelah keluar dari mesin cetak. Pendinginan cepat ini mencegah struktur butiran tumbuh terlalu besar, sehingga memastikan kekuatan tinggi dan kekerasan seragam.
Lakukan tinjauan desain-untuk-manufakturabilitas yang komprehensif pada model CAD Anda saat ini.
Sesuaikan rasio ketebalan dinding yang berdekatan agar tetap dalam batas 1:2 yang disarankan.
Minta konsultasi perkakas untuk mengevaluasi dinamika aliran logam dan strategi bantalan mati.
Pesan prototipe jangka pendek untuk memvalidasi asumsi kekuatan struktural dan stabilitas pendinginan.
A: Ketebalan minimum tergantung pada paduan dan ukuran tekan. Paduan yang sangat mudah diekstrusi seperti 6063 dapat mencapai dinding setipis 0,040 inci pada pengepresan kecil. Paduan struktural seperti 6061 memerlukan minimum yang lebih tebal, biasanya sekitar 0,062 inci, karena hambatan aliran yang lebih tinggi. Ukuran profil juga menentukan ketebalan minimum absolut yang dapat dicapai.
J: Ketebalan dinding berkorelasi langsung dengan berat material, yang mendorong biaya bahan baku. Dinding yang lebih tebal menggunakan lebih banyak aluminium per kaki. Variasi ketebalan yang ekstrem juga memperlambat kecepatan pengepresan dan mempercepat keausan cetakan. Hal ini meningkatkan waktu produksi dan pemeliharaan perkakas, sehingga meningkatkan biaya per unit secara keseluruhan.
A: Dinding yang tidak rata mendingin dengan kecepatan berbeda selama quenching. Bagian yang lebih tebal menahan panas lebih lama dan menyusut lebih kuat saat didinginkan. Kontraksi diferensial ini memberikan tekanan besar pada bagian tipis yang berdekatan dan mengalami pendinginan lebih cepat. Gaya internal yang dihasilkan menyebabkan profil terpelintir, melengkung, atau melengkung.
J: Tidak. Meskipun profil padat menawarkan kekuatan tekan yang tinggi karena massa mentahnya, profil berongga sering kali memberikan kekuatan lentur dan puntir yang unggul. Bentuk berongga menempatkan material lebih jauh dari sumbu netral. Geometri struktural yang direkayasa ini meningkatkan momen inersia, menahan defleksi lebih baik daripada batang padat dengan berat yang sama.
A: Toleransi nominal standar industri umumnya ±0,010 inci. Namun, deviasi yang dapat diterima berkisar antara ±0,005 inci hingga ±0,030 inci. Toleransi yang tepat tergantung pada ukuran keseluruhan profil, paduan spesifik, dan ketebalan dinding nominal yang ditentukan dalam desain.
J: Ya, menambahkan curah fisik dapat meningkatkan kapasitas menahan beban secara keseluruhan. Namun, hal ini merupakan trade-off yang tidak efisien. Hal ini menambah bobot mati dan biaya material secara signifikan. Meningkatkan ke temper paduan yang lebih kuat, seperti berpindah dari 6063-T5 ke 6061-T6, biasanya memberikan kekuatan luluh yang lebih baik tanpa penalti bobot.