
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 21.07.2026 Herkunft: Website


Die inhärenten Einschränkungen des Extrusionsprozesses sind unkompliziert. Während es effizient kontinuierliche 2D-Querschnitte im großen Maßstab erzeugt, verlassen sich moderne technische Anwendungen selten auf rein lineare Geometrien. Durch das Schieben des erhitzten Knüppels durch eine Stahlmatrize entstehen gleichmäßige Materiallängen. Es können keine Querbohrungen, unterbrochene Schnitte oder unterschiedliche Wandstärken über die Länge des Teils erzeugt werden. Diese physikalische Realität zwingt Entwicklungsteams dazu, bereits in der Entwurfsphase spezifische Fertigungsentscheidungen zu treffen.
Eine Über- oder Unterspezifizierung sekundärer Vorgänge führt zu erheblichen betrieblichen Reibungsverlusten. Die standardmäßige CNC-Bearbeitung für jedes Merkmal erhöht die Zykluszeiten und führt zu unnötigen Einrichtungsanforderungen. Umgekehrt führt der vollständige Verzicht auf eine Sekundärbearbeitung zu Problemen bei der Toleranzstapelung, schlechten Passflächen und Montagefehlern vor Ort. Den genauen Punkt zu finden, an dem Rohprofile präzise Eingriffe erfordern, ist eine Standardherausforderung in der Fertigung.
Die Beurteilung, wann Rohmaterial in präzisionsgefertigte Komponenten umgewandelt werden soll, erfordert einen strengen technischen Rahmen. Durch die Konzentration auf Design for Manufacturability (DFM), spezifische Toleranzschwellen und Materialertragsraten optimieren Produktionsteams Arbeitsabläufe. Das Ziel besteht darin, die von der Extrusionsdüse geleistete geometrische Arbeit zu maximieren und sich nur dann auf sekundäres Fräsen und Drehen zu verlassen, wenn Physik und Präzision dies erfordern.
Prozesssynergie: Durch Aluminiumextrusion werden die Massengeometrie und die strukturelle Integrität hergestellt, während die CNC-Bearbeitung ausschließlich nichtlinearen, hochpräzisen und achsenübergreifenden Merkmalen vorbehalten ist.
Toleranzschwellen: Standardextrusionstoleranzen (z. B. Standardabmessungstoleranzen gemäß Aluminium Association) sind für viele strukturelle Anwendungen ausreichend; CNC ist erforderlich, wenn die Toleranzen unter ±0,005 Zoll fallen.
DFM-Auswirkungen: Durch die Investition in eine gut gestaltete, kundenspezifische Aluminium-Strangpressprofildüse können bis zu 80 % des Sekundärbearbeitungsaufwands eingespart werden, indem Funktionen wie Schraubenvorsprünge und T-Nuten direkt in das Profil integriert werden.
Kostendynamik: Die Entscheidung für die maschinelle Bearbeitung hängt stark vom Produktionsvolumen ab. Große Volumina rechtfertigen komplexe Extrusionswerkzeuge, um die CNC-Zykluszeiten zu minimieren, wohingegen niedrige Volumina einfachere Extrusionen mit stärkerer CNC-Abhängigkeit begünstigen können.
Der primäre mechanische Vorteil des Extrusionsverfahrens liegt in seiner Fähigkeit, kontinuierliche, gleichmäßige Querschnitte mit außergewöhnlicher struktureller Integrität zu erzeugen. Wenn erhitztes Aluminium durch eine geformte Matrize gepresst wird, richtet sich die resultierende Kornstruktur in Längsrichtung aus. Dies sorgt für hervorragende Festigkeits-Gewichts-Verhältnisse entlang der Profilachse. Das Verfahren eignet sich hervorragend für Strukturrahmen, Kühlkörper und Architekturkomponenten.
Kosteneffizienz ist ein weiteres wichtiges Erfolgskriterium. Durch die Extrusion wird das Schüttgut genau dort platziert, wo es benötigt wird, ohne den massiven Spanabfall, der beim Heraustrennen von Teilen aus massiven rechteckigen Knüppeln entsteht. Wenn Sie angeben Mit Aluminium-Strangpressprofilen erreichen Sie in einem einzigen Presszyklus eine endkonturnahe Form. Moderne Strangpressen liefern standardmäßige Oberflächengüten und Grundmaßgenauigkeiten, die für eine Vielzahl industrieller und kommerzieller Anwendungen völlig akzeptabel sind, direkt vom Auslauftisch. Sie erhalten funktionsfähige Teile mit minimalem Nachbearbeitungsaufwand.
Auch die Geschwindigkeit der Produktion übertrifft die der Bearbeitung. Sobald sich eine Matrize bewährt hat, kann eine Presse pro Schicht Tausende Fuß Material pressen. Dieser Durchsatz macht die Extrusion zur unumstrittenen Wahl für die lineare Schüttguterzeugung. Die physikalischen Eigenschaften des extrudierten Metalls, insbesondere wenn es ordnungsgemäß abgeschreckt und künstlich gealtert wird, erfüllen strenge strukturelle Anforderungen in zahlreichen Branchen.
Trotz ihrer Effizienz ist die Extrusion an die Physik des kontinuierlichen Flusses gebunden. Es ist physikalisch unmöglich, unterbrochene Schnitte, achsübergreifende Löcher oder variable Wandstärken entlang der Extrusionsachse allein mit einer Matrize zu erzeugen. Wenn für ein Bauteil ein Querschlitz für einen Sensor oder ein Gewindeloch für ein Befestigungselement erforderlich ist, kann die Matrize diese Merkmale nicht erzeugen. Das Profil bleibt von Ende zu Ende gleichmäßig, bis ein sekundärer Prozess eingreift.
Standardextrusionstoleranzen stellen auch Einschränkungen bei hochpräzisen Steckbaugruppen dar. Obwohl sie für allgemeine Konstruktionen akzeptabel sind, können Standard-Chiptoleranzen die strengen Anforderungen von Luft- und Raumfahrtkomponenten, flüssigkeitsdichten hermetischen Dichtungsoberflächen oder optischen Halterungen nicht erfüllen. Der Extrusionsprozess führt auf natürliche Weise über große Längen zu einer leichten Profilverdrehung, Biegung und Winkligkeit, wenn das Metall abkühlt und gedehnt wird. Die Rohextrusion kann diese Mikroabweichungen nicht selbst korrigieren. Diese Abweichungen summieren sich und verursachen Störungen bei engen Baugruppen.
Auch die Anforderungen an die Oberflächenbeschaffenheit können die Möglichkeiten der Rohextrusion übersteigen. Obwohl die Oberfläche glatt ist, weist sie längs verlaufende Maserungslinien und kleinere Stanzspuren auf. Anwendungen, die Spiegelglanz, extrem niedrige Ra-Werte für den Wärmekontakt oder spezielle kosmetische Texturen erfordern, können sich nicht allein auf die rohe extrudierte Oberfläche verlassen. Um die Oberflächentopographie zu verändern, ist ein mechanischer Eingriff erforderlich.
Ein weit verbreitetes Missverständnis bei der Produktentwicklung ist, dass jedes extrudierte Teil eine CNC-Bearbeitung nach der Extrusion erfordert, um funktionsfähig zu sein. Diese Annahme führt zu unnötigem Fertigungsaufwand. Die Realität ist, dass viele Profile so konzipiert sind, dass sie perfekt als rohes, auf Länge geschnittenes Material funktionieren. Intelligente Technik nutzt die Matrize, um die schwere Arbeit zu erledigen.
Die wirtschaftliche Grenze ist klar. Rohprofile eignen sich perfekt für Strukturrahmen, Solarpanel-Halterungen, Förderbandführungen und Außenrohre ohne Nachbearbeitung. Durch die Nutzung integrierter Funktionen wie Schnappverbindungen, Scharnierverbindungen und unverlierbarer Mutternkanäle konstruieren Ingenieure komplexe Baugruppen, die direkt von der Säge aus einrasten oder verschraubt werden. Dadurch wird die Maschinenwerkstatt vollständig umgangen und die Montagezeiten verkürzt.
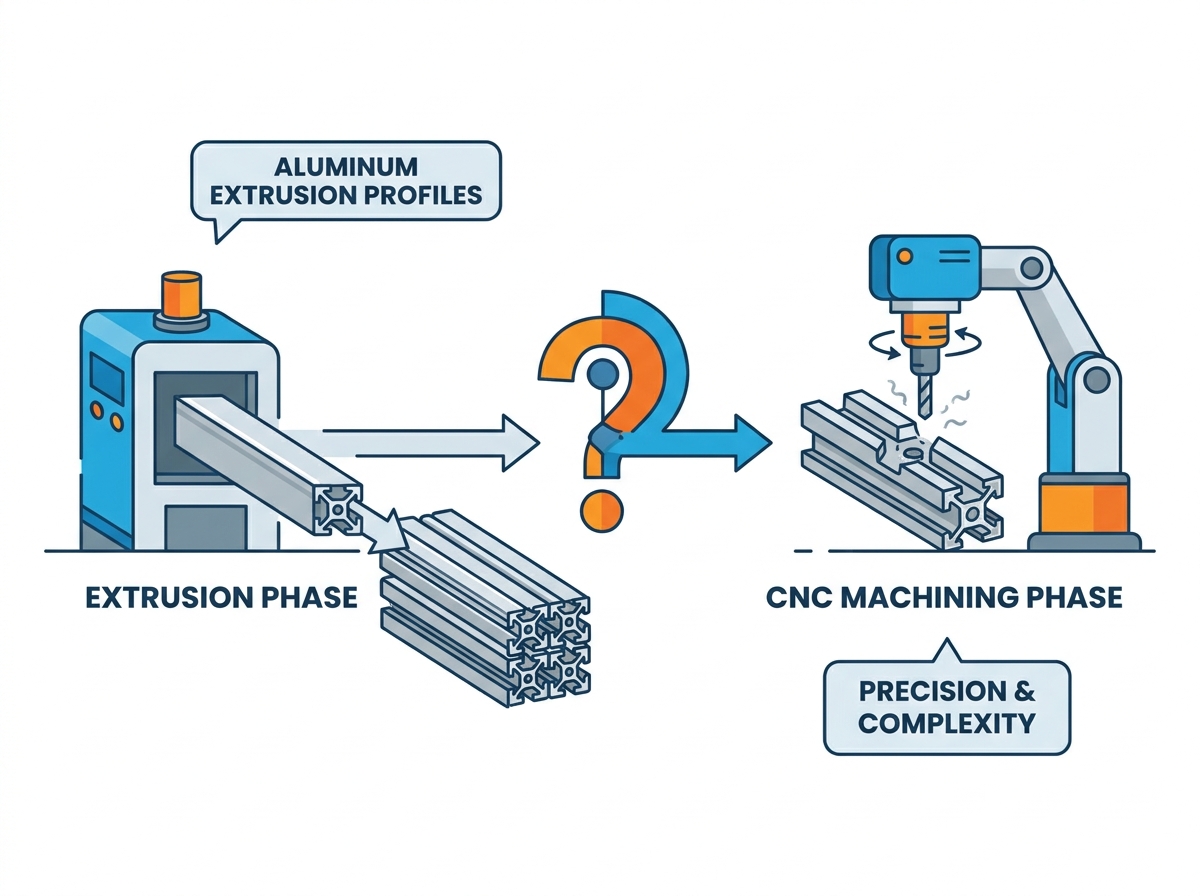
Der wichtigste Auslöser für die Sekundärbearbeitung ist die Notwendigkeit enger Toleranzen. Standard-Extrusionstoleranzen liegen im Allgemeinen zwischen ±0,008 Zoll und ±0,020 Zoll, abhängig von der Gesamtabmessung und der Wandstärke. Während dies für eine Strukturhalterung ausreichend ist, ist es für präzise mechanische Schnittstellen völlig unzureichend. CNC-Fräs- und Drehzentren halten routinemäßig Toleranzen von ±0,001 Zoll bis hinunter zu ±0,0005 Zoll ein.
Bestimmte Anwendungsfälle erfordern dieses Maß an Präzision. Wenn für ein Profil ein Einpresslager erforderlich ist, muss die Bohrung auf einer CNC-Fräse interpoliert werden, um den exakten Durchmesser und die Rundheit zu gewährleisten. Hermetische Dichtflächen für O-Ringe und Präzisionslinearführungsschienen erfordern die absolute Ebenheit und Maßhaltigkeit, die nur eine starre Werkzeugmaschine bieten kann. Sie können sich nicht darauf verlassen, dass ein gedehntes Stück Metall einen Lagerpresssitz hält.
Eine CNC-Bearbeitung wird erforderlich, wenn die funktionale Geometrie das durchgehende Profil durchbrechen muss. Jede Funktion, die senkrecht zur Richtung des Extrusionsschubs funktioniert, erfordert einen sekundären Eingriff. Dies ist der häufigste Grund, warum extrudierte Teile auf einem Frästisch landen. Die Matrize kann den Materialfluss einfach nicht mitten im Druck stoppen und wieder starten.
Zu den häufig benötigten Features, die nicht extrudiert werden können, gehören:
Gewindebohrungen für Montagebefestigungen.
Querschlitze zur Kabelführung oder Sensormontage.
Senker und Senker für bündige Schraubenköpfe.
Ineinandergreifende Laschen für komplexe mehrteilige Gehäuse.
Seitlich gebohrte Anschlüsse für Flüssigkeits- oder Luftverteiler.
Die Integration nicht kreisförmiger Merkmale erfordert Fräsen. Die Bearbeitung länglicher Schlitze für eine verstellbare Montage, quadratischer Ausschnitte für Digitalanzeigen und komplexer Innentaschenaussparungen für Leiterplatten erfordert präzise CNC-Werkzeugwege. Die Spindel muss Material dort entfernen, wo die Matrize es hinterlassen hat.
Wenn extrudierte Längen auf einer Produktionssäge geschnitten werden, können die resultierenden Enden leichte Winkelabweichungen oder grobe Schnittspuren aufweisen. Zum Planfräsen dieser Enden wird häufig CNC-Bearbeitung eingesetzt, um eine perfekte Rechtwinkligkeit und flache Passschnittstellen zu gewährleisten. Dies ist bei Flüssigkeitsverteilern oder Strukturrahmen von entscheidender Bedeutung, bei denen eine Winkelabweichung dazu führen würde, dass die gesamte Baugruppe aus der Ausrichtung gerät.
Lokale Verbesserungen der Oberflächengüte lösen auch CNC-Operationen aus. Beim Hochleistungs-Wärmemanagement kann die Basis eines extrudierten Kühlkörpers einen Fly-Cutting-Vorgang erfordern, um einen sehr niedrigen Ra-Wert zu erreichen. Diese ultraglatte Oberfläche maximiert die Kontaktfläche für das Auftragen von Wärmeleitpaste. Es verbessert die Wärmeübertragungseffizienz im Vergleich zur rohen extrudierten Oberfläche erheblich.
In vielen Hochleistungsanwendungen verwenden Ingenieure a Massives Aluminium-Strangpressprofil als endkonturnahes Rohmaterial anstelle des Kaufs standardmäßiger rechteckiger Knüppel. Dieser Ansatz ist äußerst strategisch. Wenn ein fertiges Teil einer dicken L-Klammer oder einem schweren U-Profil ähnelt, kann durch den Beginn mit einer soliden extrudierten Form, die genau der endgültigen Grundfläche entspricht, die Menge an Material, die entfernt werden muss, drastisch reduziert werden.
Anschließend werden mit der CNC-Maschine tiefe Taschen, Innenhohlräume oder komplexe 3D-Konturen in dieses Vollprofil geschnitten. Diese Methode reduziert Materialverschwendung und Spindelzeit erheblich im Vergleich zur Bearbeitung der exakt gleichen Geometrie aus einem massiven rechteckigen Aluminiumblock. Sie kaufen weniger Rohstoffe ein und verbringen weniger Zeit damit, daraus Chips zu machen.
In der Luft- und Raumfahrt, im Automobilbau und in der Hochleistungsrobotik ist das Gewicht eine strenge Einschränkung. Eine Extrusionsdüse muss jedoch über die gesamte Länge des Teils eine gleichmäßige Wandstärke aufrechterhalten. Wenn nur ein bestimmter Abschnitt des Teils dicke Wände für die Montage benötigt, trägt der Rest der Länge unnötiges Eigengewicht. Sie können kein Teil extrudieren, das an den Enden dick und in der Mitte dünn ist.
Die sekundäre CNC-Bearbeitung löst dieses Problem durch aggressives Aussparen und Ausdünnen unkritischer Abschnitte des Strangpressprofils. Diese lokale Gewichtsreduzierung ermöglicht es Ingenieuren, genau dort Masse einzusparen, wo sie nicht benötigt wird. Es bewahrt die dicke Strukturintegrität an stark beanspruchten Befestigungspunkten und tragenden Verbindungen. Das Ergebnis ist ein hochoptimiertes, leichtes Bauteil.
Der effektivste Weg, den Fertigungsaufwand zu reduzieren, besteht darin, sekundäre Arbeitsgänge zu eliminieren, bevor das erste Stück Metall geschnitten wird. Ein strenges DFM-Framework konzentriert sich auf die direkte Migration bearbeiteter Merkmale in die Formkonstruktion. Jedes Merkmal, das durch die Matrize gedrückt werden kann, ist ein Merkmal, das keine Spindelzeit erfordert. Sie möchten, dass die Presse die Arbeit erledigt, nicht die Mühle.
Praktische Beispiele für diese Migration sind der Ersatz einzeln gebohrter und mit Gewinde versehener Löcher durch durchgehend extrudierte Schraubenvorsprünge. Anstatt lange Kanäle für die Kabelführung zu fräsen, entwerfen Ingenieure extrudierte T-Nuten. In die Profilwände können Schnappverbindungen integriert werden, wodurch aufwändig bearbeitete Stecklaschen entfallen. Entwicklung eines Eine kundenspezifische Aluminium-Strangpressprofildüse erfordert eine Vorabentwicklung. Die langfristigen Einsparungen, die durch die Eliminierung der CNC-Zykluszeiten bei Tausenden von Teilen erzielt werden, rechtfertigen schnell die anfängliche Werkzeuginvestition.
Die Wahl der Extrusionslegierung hat großen Einfluss auf den Erfolg und die Geschwindigkeit sekundärer CNC-Vorgänge. Nicht alle Aluminiumlegierungen verhalten sich unter einem Schneidwerkzeug gleich. 6063-Aluminium wird wegen seiner hervorragenden Extrudierbarkeit sehr geschätzt und ermöglicht die Herstellung komplizierter Düsenformen und hervorragender Oberflächengüten. Es ist jedoch relativ weich und gummiartig bei der maschinellen Bearbeitung. Dies führt häufig zu langen, faserigen Spänen, die sich um das Werkzeug wickeln und zu einer schlechten Fräsoberfläche führen.
Im Gegensatz dazu ist 6061-Aluminium die Standard-Strukturlegierung. Es bildet bei CNC-Bearbeitungen viel bessere Späne, was schnellere Vorschübe und sauberere Oberflächen ermöglicht. Es kann nicht in ganz so komplexe Formen extrudiert werden wie 6063. 6005A bietet einen Mittelweg und bietet gute Struktureigenschaften und gute Bearbeitbarkeit. Die Angabe des richtigen Härtegrades, z. B. T6, ist für die Optimierung der Materialhärte von entscheidender Bedeutung. Dadurch wird sichergestellt, dass die Metallschere beim CNC-Schneiden sauber schneidet und nicht reißt.
Entwicklungsteams müssen ständig den Break-Even-Punkt zwischen Werkzeugkomplexität und Bearbeitungszeit analysieren. Ist es sinnvoll, für eine hochkomplexe Extrusionsdüse mit mehreren Hohlräumen zu bezahlen, oder ist es effizienter, eine einfachere Volldüse zu verwenden und die inneren Hohlräume später zu bearbeiten? Dies ist eine Kernfrage des DFM.
Sehr komplizierte, dünnwandige Hohlmatrizen sind schwieriger zu schneiden und haben aufgrund höherer Extrusionsdrücke und Matrizenverschleiß eine kürzere Lebensdauer. Bei geringen Produktionsmengen ist es oft wirtschaftlicher, eine einfachere, robuste Matrize zu verwenden und sich auf die CNC-Bearbeitung zu verlassen, um die endgültige komplexe Geometrie zu erreichen. Für die Massenfertigung von Automobilen oder Unterhaltungselektronik ist die Investition in komplexe Mehrfachhohlformen zwingend erforderlich, um den Engpass bei den CNC-Zykluszeiten zu beseitigen. Der vorhersehbare Verschleiß von CNC-Werkzeugen ist bei kleinen Stückzahlen leichter zu bewältigen, in der Massenproduktion erhält die Werkzeugwartung jedoch Priorität.
Die Finanzrechnung ändert sich dramatisch je nach Produktionsgröße. Für Kleinserien oder Prototypen im Frühstadium besteht die kostengünstigste Strategie darin, handelsübliche Standard-Strangpressteile zu verwenden und sich stark auf die CNC-Bearbeitung zu verlassen, um kundenspezifische Merkmale zu erzielen. Die hohen variablen Kosten der Maschinenzeit werden durch die Vermeidung der Fixkosten für die Herstellung individueller Formen ausgeglichen. Sie erhalten Teile schneller und ohne Verzögerungen bei der Werkzeugbestückung.
Die Produktion großer Stückzahlen erfordert den genau umgekehrten Ansatz. Bei der Herstellung von Zehntausenden von Einheiten ist eine hohe Investition in kundenspezifische Formen zur Erzielung einer endkonturnahen Form unerlässlich. Ziel ist es, die CNC-Operationen auf wenige Sekunden pro Teil zu reduzieren. Ein schneller Planfräser und zwei Gewindelöcher sollten die maximal erforderliche Nebenarbeit sein. Bei großen Stückzahlen führt die Einsparung von 30 Sekunden Zykluszeit pro Teil zu enormen finanziellen Einsparungen.
Eine gründliche Kosten-Nutzen-Analyse erfordert eine Aufschlüsselung der fixen und variablen Kosten. Zu den Fixkosten zählen die Konstruktion von Extrusionswerkzeugen, die Herstellung von CNC-Aufspannvorrichtungen und die Programmierzeit für die Werkzeugmaschinen. Zu den variablen Kosten zählen die tatsächliche Maschinenzeit, die Arbeit des Bedieners, die Schneidflüssigkeiten und die Materialausbeute. Sie müssen jede Minute verfolgen, in der sich ein Teil in einer Maschine befindet.
Die Bewertung des Produktlebenszyklus bedeutet, die fixen Werkzeugkosten über das erwartete Volumen abzuschreiben. Mit steigendem Volumen muss sich die Strategie in Richtung einer Maximierung der Werkzeugkomplexität verlagern, um die variablen Kosten für die Arbeit des CNC-Bedieners und die Spindelzeit zu senken. Sie möchten, dass die Maschinenbediener die Teile so schnell wie möglich laden und entladen und nicht auf lange Schruppzyklen warten müssen.
Die Materialentfernung hat sowohl ökologische als auch finanzielle Auswirkungen. Jeder zu Spänen verarbeitete Kubikzentimeter Aluminium bedeutet verschwendetes Material und verlorene Energie. Die Bewertung des Buy-to-Fly-Verhältnisses – das Gewicht des eingekauften Rohmaterials im Vergleich zum Gewicht des fertigen Endteils – ist für eine effiziente Fertigung von entscheidender Bedeutung.
Durch die Verwendung von extrudierten Profilen als endkonturnahes Material wird dieses Verhältnis im Vergleich zur Bearbeitung aus einem Vollblock deutlich verbessert. Selbst wenn sekundäre CNC-Vorgänge umfangreich sind, wird der Materialabfall minimiert, wenn mit einem Profil begonnen wird, das bereits mit der Außengrenze des endgültigen Teils übereinstimmt. Es reduziert den Werkzeugverschleiß und verkürzt die Schruppzyklen. Dieser Hybridansatz maximiert die Ausbeute des Rohaluminiums.
Fertigungsstrategie |
Ideales Produktionsvolumen |
Anfängliche Fixkosten |
Variable Kosten pro Teil |
Bester Anwendungsfall |
|---|---|---|---|---|
Nur Extrusion |
Hoch |
Mäßig |
Sehr niedrig |
Strukturrahmen, durchgehende Halterungen, Kühlkörper. |
Standardextrusion + schwere CNC |
Niedrig bis mittel |
Niedrig |
Hoch |
Prototyping, spezielle Halterungen für die Luft- und Raumfahrt, kundenspezifische Kleinserienteile. |
Kundenspezifische Extrusion + leichte CNC |
Hoch |
Hoch |
Niedrig |
Automobilkomponenten, Gehäuse für Unterhaltungselektronik, Massenproduktion. |
Die Befestigung langer, dünnwandiger Aluminiumprofile in Standard-CNC-Schraubstöcken ist bekanntermaßen schwierig. Standardmäßige harte Backen üben einen konzentrierten Druck aus, der leicht zu Verformungen, Durchbiegungen oder völliger Quetschung von Hohlprofilen führen kann. Die Bearbeitung langer Teile, die über den Maschinentisch hinausragen, führt zu starkem Rattern und Vibrationen. Dies zerstört die Oberflächengüte und bricht den Schaftfräser.
Schadensbegrenzungsstrategien erfordern eine spezielle Arbeitshaltung. Speziell gefertigte weiche Backen, die die spezifische Profilform umschließen, verteilen die Klemmkräfte gleichmäßig und verhindern so Quetschschäden. Bei flachen Extrusionen bieten Vakuumvorrichtungen eine hervorragende Niederhaltekraft ohne seitlichen Druck. Für hochkomplexe oder außergewöhnlich lange Teile nutzen Hersteller spezielle Mehrachsen-Langbett-Profilbearbeitungszentren, die speziell für die Unterstützung und Bearbeitung von Extrusionen mit einer Länge von mehreren Metern konzipiert sind.
Der Extrusionsprozess, gefolgt von einem schnellen Abschrecken mit Wasser oder Luft, führt zu erheblichen Eigenspannungen in der Aluminiumkornstruktur. Wenn eine CNC-Maschine asymmetrisch Material entfernt – beispielsweise durch das Fräsen eines tiefen Kanals entlang einer Seite eines Profils – werden diese inneren Spannungen gelöst. Diese Freigabe führt dazu, dass sich das zuvor gerade Profil auf dem Maschinentisch plötzlich verzieht, verbiegt oder verdreht.
Um dies zu verhindern, müssen Ingenieure spannungsarme Zustände wie Tx511 spezifizieren. Die Bezeichnung „511“ gibt an, dass das Profil nach dem Abschrecken um einen bestimmten Prozentsatz mechanisch gestreckt wurde, um die Kornstruktur auszurichten und innere Spannungen abzubauen. Maschinisten müssen optimierte Werkzeugwege verwenden, die den Materialabtrag ausgleichen. Abwechselnde Schnitte auf gegenüberliegenden Seiten des Teils sorgen für eine symmetrische Spannungsfreisetzung.
Die Kombination dieser beiden Verfahren stellt eine erhebliche kosmetische Herausforderung dar. Es besteht eine optische Diskrepanz zwischen der rohen extrudierten Oberfläche und den bearbeiteten Bereichen. Rohextrusion weist Längsfaserlinien und kleinere Formlinien auf, während CNC-bearbeitete Oberflächen deutliche kreisförmige Werkzeugmarkierungen aufweisen. Unbehandelt wirkt dieser Kontrast an sichtbaren Verbraucherteilen höchst unprofessionell.
Um ein einheitliches optisches Erscheinungsbild zu erzielen, sind Nachbearbeitungsanforderungen erforderlich. Durch Trommeln, Perlenstrahlen oder mechanisches Bürsten werden die bearbeiteten und extrudierten Oberflächen vor dem Eloxieren oder Pulverbeschichten zu einer einzigen, zusammenhängenden Textur vermischt. Bei der Qualitätskontrolle muss die chemische Verträglichkeit berücksichtigt werden. CNC-Schneidflüssigkeiten, Rückstände von Gewindeschneidölen und lokale Mikrograte beeinträchtigen die Haftung chemischer Oberflächen. Um sicherzustellen, dass Eloxalfarben und Pulverbeschichtungen sowohl auf den rohen als auch auf den bearbeiteten Oberflächen einwandfrei haften, sind strenge Reinigungsprotokolle für die Vorbeschichtung, einschließlich alkalischer Waschungen und Schmutzentfernungsbäder, obligatorisch.
Die Sekundärbearbeitung ist eine strategische Ergänzung, die engen Toleranzen und nichtlinearen Merkmalen vorbehalten ist, die durch die Extrusionsphysik nicht erreicht werden können. Durch das Verständnis der Leistungslücke zwischen der Matrize und der Spindel optimieren Ingenieurteams ihre Teile hinsichtlich Leistung und Kosteneffizienz.
Drücken Sie während der ersten CAD-Phase die maximale Geometrie in die Extrusionsdüse, um unnötige Fräsvorgänge zu vermeiden.
Berechnen Sie das Break-Even-Volumen für Ihr spezifisches Teil, um festzustellen, ob die Vorabkosten einer komplexen kundenspezifischen Matrize die variablen Kosten einer schweren CNC-Bearbeitung überwiegen.
Geben Sie spannungsarm geglühte Härtegrade wie T6511 und geeignete Legierungen wie 6061 an, wenn ein umfangreicher sekundärer Materialabtrag unvermeidbar ist.
Arbeiten Sie mit einem vertikal integrierten Fertigungspartner zusammen, der sowohl die Strangpresse als auch die CNC-Operationen unter einem Dach abwickeln kann.
A: Ja, das ist gängige Praxis. Stranggepresstes Aluminium wird häufig bearbeitet, um präzise Merkmale wie Gewindelöcher und flache Passflächen hinzuzufügen. Es ist von entscheidender Bedeutung, die richtige Legierung und Härte auszuwählen, z. B. 6061-T6, um eine optimale Spanbildung zu gewährleisten, Materialrisse zu verhindern und die Werkzeuglebensdauer während des Fräsprozesses zu verlängern.
A: Ja. Indem Sie die Matrize so gestalten, dass sie endkonturnahe Merkmale wie Kanäle, Wärmerippen und Schraubenvorsprünge aufweist, entfällt die Notwendigkeit, dass die CNC-Maschine diese Geometrien fräst. Dies reduziert die Spindelzykluszeit und den Arbeitsaufwand des Bedieners drastisch und senkt die Gesamtkosten pro Teil in Produktionsläufen.
A: Rohextrusion weist typischerweise Toleranzen zwischen ±0,008 Zoll und ±0,020 Zoll auf, abhängig von den Gesamtabmessungen und der Wandstärke. Durch die CNC-Bearbeitung können diese Toleranzen auf ±0,001 Zoll oder besser reduziert werden. Für kritische Passflächen, Lagerpresssitze und hermetische Dichtungen ist eine CNC-Bearbeitung erforderlich.
A: Bei Produktionsmengen ist die Verwendung eines massiven Aluminium-Strangpressprofils als endkonturnahes Material fast immer günstiger. Dadurch wird die Materialverschwendung erheblich reduziert und die Bearbeitungszeiten im Vergleich zur Zerkleinerung eines massiven rechteckigen Knüppels deutlich verkürzt, wodurch sich das Buy-to-Fly-Verhältnis insgesamt verbessert.
A: Verwenden Sie spannungsarme Härtegrade wie Tx511, die das Metall nach dem Abschrecken dehnen, um die Maserung auszurichten. Sorgen Sie mit maßgeschneiderten weichen Backen für eine ordnungsgemäße Werkstückspannung, um ein Quetschen zu verhindern, und programmieren Sie ausgewogene CNC-Werkzeugwege, die Material symmetrisch entfernen, um zu verhindern, dass Restspannungen durch Verformung des Teils freigesetzt werden.