
Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 21-07-2026 Asal: Lokasi


Keterbatasan yang melekat pada proses ekstrusi sangatlah jelas. Meskipun secara efisien menghasilkan penampang 2D kontinu dalam skala besar, aplikasi teknik modern jarang mengandalkan geometri linier murni. Mendorong billet yang dipanaskan melalui cetakan baja menghasilkan panjang material yang seragam. Itu tidak dapat menghasilkan lubang sumbu silang, potongan terputus, atau ketebalan dinding yang bervariasi di sepanjang bagian tersebut. Realitas fisik ini memaksa tim teknik untuk membuat keputusan manufaktur spesifik di awal tahap desain.
Operasi sekunder yang terlalu spesifik atau kurang spesifik akan menimbulkan hambatan operasional yang signifikan. Menyetel secara default ke pemesinan CNC untuk setiap fitur akan meningkatkan waktu siklus dan menambah persyaratan pengaturan yang tidak perlu. Sebaliknya, menghindari pemesinan sekunder sepenuhnya akan menyebabkan masalah toleransi penumpukan, permukaan perkawinan yang buruk, dan kegagalan perakitan di lapangan. Menemukan titik tepat di mana profil mentah memerlukan intervensi presisi merupakan tantangan manufaktur standar.
Mengevaluasi kapan harus melakukan transisi bahan mentah menjadi komponen yang dikerjakan dengan mesin presisi memerlukan kerangka teknis yang ketat. Dengan berfokus pada Desain untuk Kemampuan Manufaktur (DFM), ambang batas toleransi spesifik, dan tingkat hasil material, tim produksi mengoptimalkan alur kerja. Tujuannya adalah untuk memaksimalkan kerja geometris yang dilakukan oleh cetakan ekstrusi dan mengandalkan penggilingan dan pembubutan sekunder hanya jika diperlukan secara fisika dan presisi.
Sinergi Proses: Ekstrusi aluminium membentuk geometri massal dan integritas struktural, sementara pemesinan CNC hanya diperuntukkan bagi fitur non-linier, presisi tinggi, dan sumbu silang.
Ambang Batas Toleransi: Toleransi ekstrusi standar (misalnya, toleransi dimensi standar per Asosiasi Aluminium) cukup untuk banyak aplikasi struktural; CNC diperlukan ketika toleransi turun di bawah ±0,005 inci.
Dampak DFM: Berinvestasi pada cetakan profil ekstrusi aluminium khusus yang dirancang dengan baik dapat menghilangkan hingga 80% kebutuhan pemesinan sekunder dengan mengintegrasikan fitur seperti bos sekrup dan slot T langsung ke dalam profil.
Dinamika Biaya: Keputusan penggunaan mesin sangat bergantung pada volume produksi. Volume tinggi membenarkan cetakan ekstrusi yang kompleks untuk meminimalkan waktu siklus CNC, sedangkan volume rendah mungkin mendukung ekstrusi yang lebih sederhana dengan ketergantungan CNC yang lebih berat.
Keuntungan mekanis utama dari proses ekstrusi terletak pada kemampuannya untuk menciptakan penampang melintang yang seragam dan kontinu dengan integritas struktural yang luar biasa. Ketika aluminium yang dipanaskan dipaksa melalui cetakan berbentuk, struktur butiran yang dihasilkan sejajar secara memanjang. Hal ini memberikan rasio kekuatan terhadap berat yang sangat baik di sepanjang sumbu profil. Proses ini bekerja sangat baik untuk pembingkaian struktural, unit pendingin, dan komponen arsitektur.
Efisiensi biaya adalah kriteria keberhasilan utama lainnya. Ekstrusi menempatkan material curah tepat di tempat yang dibutuhkan tanpa limbah pembuatan chip besar-besaran yang terkait dengan memonopoli bagian-bagian dari billet padat berbentuk persegi panjang. Ketika Anda menentukan profil ekstrusi aluminium , Anda mencapai bentuk mendekati jaring dalam satu siklus penekanan. Mesin ekstrusi modern menghasilkan penyelesaian permukaan standar dan akurasi dimensi dasar yang dapat diterima secara sempurna untuk berbagai aplikasi industri dan komersial langsung dari tabel run-out. Anda mendapatkan suku cadang fungsional dengan penanganan sekunder minimal.
Kecepatan produksi juga melampaui permesinan. Setelah cetakan terbukti, mesin press dapat mendorong material sejauh ribuan kaki per shift. Throughput ini menjadikan ekstrusi pilihan yang tak terbantahkan untuk pembuatan material curah linier. Sifat fisik logam yang diekstrusi, terutama bila dipadamkan dengan benar dan berumur artifisial, memenuhi persyaratan struktural yang ketat di berbagai industri.
Meskipun efisien, ekstrusi terikat oleh fisika aliran kontinu. Secara fisik tidak mungkin membuat potongan terputus, lubang sumbu silang, atau ketebalan dinding bervariasi sepanjang sumbu ekstrusi hanya dengan menggunakan cetakan. Jika suatu komponen memerlukan slot melintang untuk sensor atau lubang yang disadap untuk pengikat, cetakan tidak dapat menghasilkan fitur ini. Profilnya tetap seragam dari ujung ke ujung sampai ada proses sekunder yang mengintervensi.
Toleransi ekstrusi standar juga menghadirkan keterbatasan dalam rakitan perkawinan presisi tinggi. Meskipun dapat diterima untuk konstruksi umum, toleransi cetakan standar tidak dapat memenuhi persyaratan ketat komponen ruang angkasa, permukaan penyegelan kedap cairan, atau dudukan optik. Proses ekstrusi secara alami menghasilkan sedikit putaran profil, lengkungan, dan sudut pada jangka panjang saat logam mendingin dan diregangkan. Ekstrusi mentah tidak dapat memperbaiki sendiri penyimpangan mikro ini. Penyimpangan ini menumpuk dan menyebabkan gangguan pada pertemuan yang ketat.
Persyaratan penyelesaian permukaan juga dapat melebihi kemampuan ekstrusi mentah. Meskipun hasil akhirnya halus, namun terdapat garis butiran memanjang dan tanda cetakan kecil. Aplikasi yang membutuhkan lapisan cermin, nilai Ra yang sangat rendah untuk kontak termal, atau tekstur kosmetik tertentu tidak dapat hanya mengandalkan permukaan mentah yang diekstrusi. Intervensi mekanis diperlukan untuk mengubah topografi permukaan.
Kesalahpahaman umum dalam pengembangan produk adalah bahwa setiap bagian yang diekstrusi memerlukan pemesinan CNC pasca-ekstrusi agar dapat berfungsi. Asumsi ini meningkatkan biaya overhead produksi yang tidak diperlukan. Kenyataannya adalah banyak profil yang dirancang untuk berfungsi sempurna sebagai stok mentah yang dipotong sesuai panjang. Rekayasa cerdas memanfaatkan cetakan untuk melakukan pekerjaan berat.
Batasan ekonominya jelas. Profil mentah berfungsi sempurna untuk rangka struktural, braket panel surya, pemandu konveyor, dan saluran luar ruangan tanpa pengoperasian sekunder apa pun. Dengan memanfaatkan fitur terintegrasi seperti snap-fit, sambungan engsel, dan saluran mur penahan, para insinyur merancang rakitan kompleks yang dapat dipasang atau dibaut langsung dari gergaji. Ini sepenuhnya melewati bengkel mesin dan mempercepat waktu perakitan.
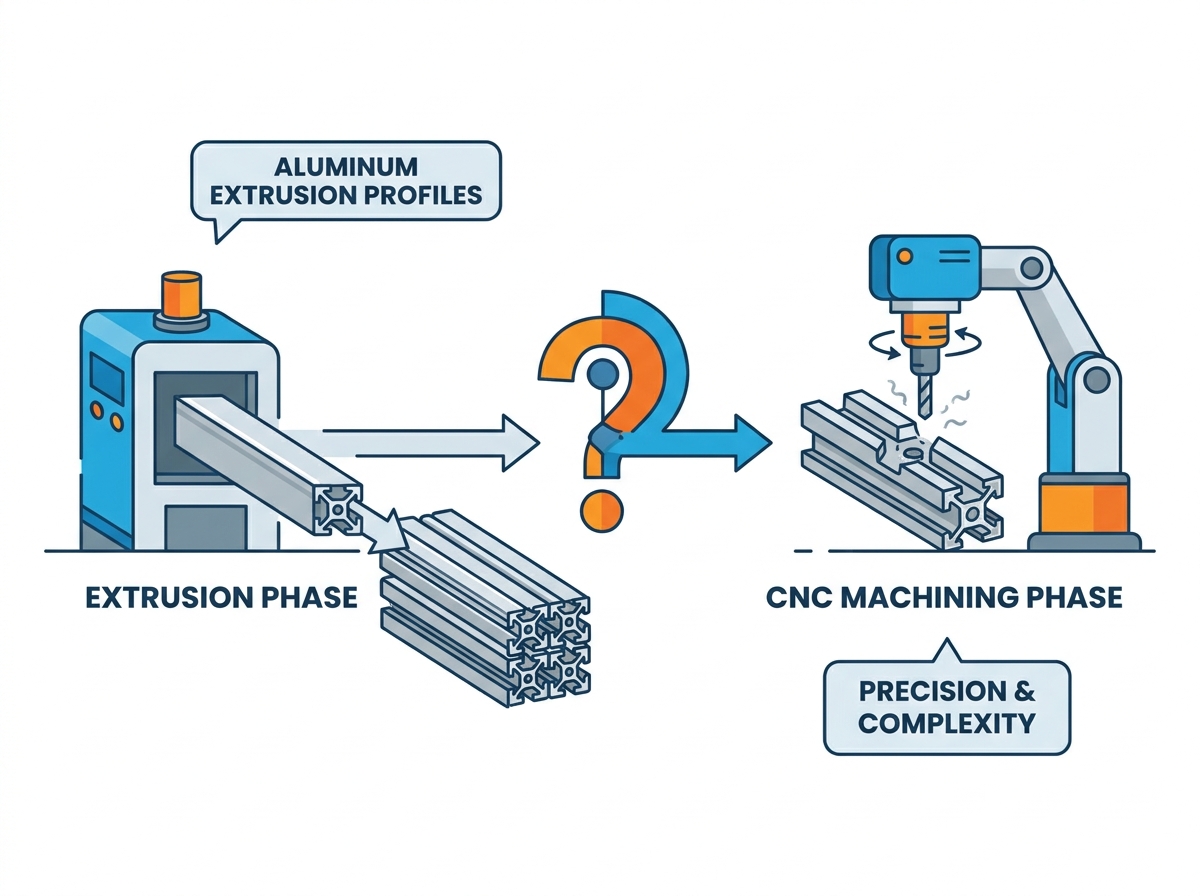
Pemicu paling mutlak untuk pemesinan sekunder adalah perlunya toleransi yang ketat. Toleransi ekstrusi standar umumnya berkisar dari ±0,008 inci hingga ±0,020 inci, tergantung pada ukuran dimensi keseluruhan dan ketebalan dinding. Meskipun ini cukup untuk braket struktural, namun tidak cukup untuk antarmuka mekanis yang presisi. Pusat penggilingan dan pembubutan CNC secara rutin mempunyai toleransi ±0,001 inci hingga ±0,0005 inci.
Kasus penggunaan tertentu memerlukan tingkat presisi ini. Jika suatu profil memerlukan bantalan press-fit, lubangnya harus diinterpolasi pada pabrik CNC untuk menjamin diameter dan kebulatan yang tepat. Permukaan penyegelan kedap udara untuk cincin-O dan rel pemandu linier presisi memerlukan kerataan mutlak dan keakuratan dimensi yang hanya dapat diberikan oleh peralatan mesin kaku. Anda tidak dapat mengandalkan potongan logam yang diregangkan untuk menahan bantalan tekan.
Pemesinan CNC menjadi penting ketika geometri fungsional harus memutus profil kontinu. Setiap fitur yang beroperasi tegak lurus terhadap arah dorongan ekstrusi memerlukan intervensi sekunder. Ini adalah alasan paling umum mengapa komponen yang diekstrusi berakhir di meja milling. Mati tidak bisa berhenti dan memulai aliran material di tengah dorongan.
Fitur umum yang diperlukan yang tidak dapat diekstrusi meliputi:
Lubang yang disadap dan berulir untuk pengencang perakitan.
Slot melintang untuk perutean kabel atau pemasangan sensor.
Countersink dan counterbores untuk kepala sekrup siram.
Tab yang saling bertautan untuk penutup multi-bagian yang rumit.
Port yang dibor samping untuk manifold cairan atau udara.
Mengintegrasikan fitur non-lingkaran memerlukan penggilingan. Pemesinan slot lonjong untuk pemasangan yang dapat disesuaikan, potongan berbentuk persegi untuk tampilan digital, dan ceruk saku interior yang rumit untuk papan PCB semuanya memerlukan jalur perkakas CNC yang presisi. Spindel harus memindahkan material dari tempat cetakan meninggalkannya.
Ketika potongan panjang yang diekstrusi dipotong pada gergaji produksi, ujung yang dihasilkan mungkin memiliki sedikit penyimpangan sudut atau tanda potongan kasar. Pemesinan CNC sering digunakan untuk melakukan face-mill pada ujung-ujungnya, memastikan tegak lurus sempurna dan antarmuka perkawinan yang datar. Hal ini penting dalam manifold penanganan fluida atau rangka struktural di mana deviasi sudut akan menyebabkan seluruh rakitan tidak sejajar.
Peningkatan penyelesaian permukaan yang terlokalisasi juga memicu pengoperasian CNC. Dalam manajemen termal berkinerja tinggi, dasar heatsink yang diekstrusi mungkin memerlukan operasi pemotongan untuk mencapai nilai Ra yang sangat rendah. Permukaan ultra-halus ini memaksimalkan area kontak untuk aplikasi pasta termal. Ini secara signifikan meningkatkan efisiensi perpindahan panas dibandingkan dengan hasil akhir ekstrusi mentah.
Dalam banyak aplikasi tugas berat, insinyur menggunakan a ekstrusi aluminium padat sebagai stok berbentuk hampir bersih daripada membeli billet persegi panjang standar. Pendekatan ini sangat strategis. Jika bagian akhir menyerupai braket L tebal atau saluran U yang berat, memulai dengan bentuk ekstrusi padat yang sangat cocok dengan tapak akhir secara drastis mengurangi jumlah material yang perlu dihilangkan.
Mesin CNC kemudian digunakan untuk memotong kantong dalam, rongga internal, atau kontur 3D yang rumit menjadi profil padat ini. Metode ini secara signifikan mengurangi pemborosan material dan waktu spindel dibandingkan dengan pemesinan geometri yang sama persis dari balok aluminium padat berbentuk persegi panjang. Anda membeli lebih sedikit bahan mentah dan menghabiskan lebih sedikit waktu untuk mengubahnya menjadi keripik.
Dalam bidang kedirgantaraan, otomotif, dan robotika berperforma tinggi, bobot merupakan batasan yang ketat. Namun, cetakan ekstrusi harus menjaga ketebalan dinding yang seragam di sepanjang bagian tersebut. Jika hanya bagian tertentu yang memerlukan dinding tebal untuk pemasangan, sisa panjangnya membawa beban mati yang tidak perlu. Anda tidak dapat mengekstrusi bagian yang tebal di bagian ujung dan tipis di bagian tengah.
Pemesinan CNC sekunder memecahkan masalah ini dengan secara agresif mengantongi dan menipiskan bagian ekstrusi yang tidak kritis. Pengurangan bobot yang terlokalisasi ini memungkinkan para insinyur menghemat massa tepat di tempat yang tidak diperlukan. Ini menjaga integritas struktural yang tebal pada titik pemasangan bertekanan tinggi dan sambungan penahan beban. Hasilnya adalah komponen yang sangat optimal dan ringan.
Cara paling efektif untuk mengurangi biaya overhead produksi adalah dengan menghilangkan operasi sekunder sebelum potongan logam pertama dipotong. Kerangka kerja DFM yang ketat berfokus pada migrasi fitur mesin langsung ke desain cetakan. Setiap fitur yang dapat didorong melalui die merupakan fitur yang tidak memerlukan waktu spindel. Anda ingin perslah yang melakukan pekerjaannya, bukan pabriknya.
Contoh praktis dari migrasi ini termasuk mengganti lubang yang dibor dan disadap secara individual dengan bos sekrup yang diekstrusi secara terus menerus. Alih-alih mengolah saluran panjang untuk perutean kabel, para insinyur merancang slot-T yang diekstrusi. Sambungan snap-fit dapat diintegrasikan ke dalam dinding profil, sehingga menghilangkan kebutuhan akan tab yang saling bertautan dengan mesin yang rumit. Mengembangkan a cetakan profil ekstrusi aluminium khusus memerlukan rekayasa dimuka. Penghematan jangka panjang yang diwujudkan dengan menghilangkan waktu siklus CNC pada ribuan komponen dengan cepat membenarkan investasi perkakas awal.
Pilihan paduan ekstrusi sangat mempengaruhi keberhasilan dan kecepatan operasi CNC sekunder. Tidak semua paduan aluminium berperilaku sama di bawah alat pemotong. Aluminium 6063 sangat disukai karena kemampuan ekstrusinya yang luar biasa, memungkinkan bentuk cetakan yang rumit dan penyelesaian permukaan yang unggul. Namun, ini relatif lembut dan bergetah jika dikerjakan dengan mesin. Hal ini sering kali menyebabkan serpihan yang panjang dan berserabut yang membungkus perkakas dan menyebabkan hasil gilingan yang buruk.
Sebaliknya, aluminium 6061 adalah paduan struktural standar. Ini membentuk chip yang jauh lebih baik selama pengoperasian CNC, memungkinkan laju pengumpanan lebih cepat dan permukaan akhir lebih bersih. Ia tidak dapat diekstrusi menjadi bentuk yang rumit seperti 6063. 6005A menawarkan jalan tengah, memberikan sifat struktural yang baik dan kemampuan mesin yang layak. Menentukan temper yang benar, seperti T6, sangat penting untuk mengoptimalkan kekerasan material. Hal ini memastikan gunting logam terpotong dengan rapi dan tidak sobek selama pemotongan CNC.
Tim teknik harus terus-menerus menganalisis titik impas antara kompleksitas perkakas dan waktu pemesinan. Apakah masuk akal untuk membayar cetakan ekstrusi multi-lubang yang sangat kompleks, atau lebih efisien menggunakan cetakan padat yang lebih sederhana dan kemudian mengolah rongga internal? Ini adalah pertanyaan inti DFM.
Cetakan berongga yang sangat rumit dan berdinding tipis lebih sulit untuk dipotong dan memiliki umur yang lebih pendek karena tekanan ekstrusi yang lebih tinggi dan keausan cetakan. Jika volume produksi rendah, seringkali lebih ekonomis jika menggunakan cetakan yang lebih sederhana, kuat, dan mengandalkan permesinan CNC untuk mencapai geometri kompleks akhir. Untuk produksi otomotif atau elektronik konsumen bervolume tinggi, investasi pada cetakan multi-lubang yang kompleks adalah suatu keharusan untuk menghilangkan hambatan waktu siklus CNC. Keausan alat CNC yang dapat diprediksi lebih mudah ditangani dalam volume rendah, namun pemeliharaan cetakan menjadi prioritas dalam produksi massal.
Perhitungan keuangan berubah secara dramatis tergantung pada ukuran proses produksi. Untuk pengoperasian bervolume rendah atau pembuatan prototipe tahap awal, strategi yang paling hemat biaya adalah memanfaatkan ekstrusi standar yang tersedia dan sangat bergantung pada pemesinan CNC untuk mencapai fitur khusus. Tingginya biaya variabel waktu mesin diimbangi dengan menghindari biaya tetap pembuatan cetakan khusus. Anda mendapatkan suku cadang lebih cepat tanpa penundaan perkakas.
Produksi dalam jumlah besar menuntut pendekatan sebaliknya. Saat memproduksi puluhan ribu unit, berinvestasi besar-besaran pada cetakan khusus untuk mencapai bentuk mendekati bersih sangatlah penting. Tujuannya adalah untuk mengurangi operasi CNC menjadi hanya beberapa detik per bagian. Penggilingan muka cepat dan dua lubang yang disadap harus menjadi pekerjaan sekunder maksimum yang diperlukan. Dalam volume tinggi, penghematan waktu siklus tiga puluh detik per suku cadang berarti penghematan finansial yang sangat besar.
Analisis biaya-manfaat yang menyeluruh memerlukan perincian biaya tetap dan biaya variabel. Biaya tetap meliputi rekayasa cetakan ekstrusi, pembuatan perlengkapan kerja CNC, dan waktu pemrograman untuk peralatan mesin. Biaya variabel mencakup waktu mesin aktual, tenaga kerja operator, cairan pemotongan, dan hasil material. Anda harus melacak setiap menit suatu bagian berada di dalam mesin.
Mengevaluasi siklus hidup produk berarti mengamortisasi biaya perkakas tetap melebihi volume yang diharapkan. Ketika volume meningkat, strategi harus beralih ke memaksimalkan kompleksitas cetakan untuk menurunkan biaya variabel tenaga kerja operator CNC dan waktu spindel. Anda ingin operator alat berat memuat dan membongkar komponen secepat mungkin, tidak menunggu siklus pengasaran yang lama.
Pemindahan material mempunyai dampak terhadap lingkungan dan finansial. Setiap inci kubik aluminium yang diubah menjadi serpihan mewakili material yang terbuang dan energi yang hilang. Mengevaluasi rasio beli-terbang—berat bahan mentah yang dibeli versus berat bagian akhir—sangat penting untuk efisiensi produksi.
Menggunakan profil ekstrusi sebagai stok berbentuk hampir bersih secara drastis meningkatkan rasio ini dibandingkan dengan pemesinan dari blok padat. Bahkan ketika operasi CNC sekunder bersifat ekstensif, memulai dengan profil yang sudah sesuai dengan batas luar bagian akhir akan meminimalkan pemborosan material. Hal ini mengurangi keausan alat dan memperpendek siklus hidup seadanya. Pendekatan hibrida ini memaksimalkan tingkat hasil aluminium mentah.
Strategi Manufaktur |
Volume Produksi Ideal |
Biaya Tetap Awal |
Biaya Variabel Per Bagian |
Kasus Penggunaan Aplikasi Terbaik |
|---|---|---|---|---|
Hanya Ekstrusi |
Tinggi |
Sedang |
Sangat Rendah |
Rangka struktural, braket kontinu, unit pendingin. |
Ekstrusi Standar + CNC Berat |
Rendah hingga Sedang |
Rendah |
Tinggi |
Pembuatan prototipe, pemasangan dirgantara khusus, suku cadang khusus jangka rendah. |
Ekstrusi Kustom + CNC Ringan |
Tinggi |
Tinggi |
Rendah |
Komponen otomotif, penutup elektronik konsumen, produksi massal. |
Mengamankan profil aluminium yang panjang dan berdinding tipis pada catok CNC standar sangatlah sulit. Rahang keras standar menerapkan tekanan terkonsentrasi yang dapat dengan mudah menyebabkan deformasi, bengkok, atau hancurnya profil berongga. Pengerjaan komponen panjang yang menjorok ke meja mesin menyebabkan obrolan dan getaran yang parah. Hal ini menghancurkan permukaan akhir dan merusak endmill.
Strategi mitigasi memerlukan kerja khusus. Rahang lunak yang dibuat khusus yang merangkum bentuk profil tertentu mendistribusikan gaya penjepitan secara merata, mencegah kerusakan akibat benturan. Untuk ekstrusi datar, perlengkapan vakum memberikan gaya penahan yang sangat baik tanpa tekanan samping. Untuk suku cadang yang sangat kompleks atau sangat panjang, pabrikan menggunakan pusat permesinan profil tempat tidur panjang multi-sumbu khusus yang dirancang khusus untuk mendukung dan melakukan ekstrusi mesin dengan panjang beberapa meter.
Proses ekstrusi, yang diikuti dengan pendinginan cepat dengan air atau udara, menimbulkan tegangan sisa yang signifikan ke dalam struktur butiran aluminium. Ketika mesin CNC menghilangkan material secara asimetris—seperti menggiling saluran dalam di satu sisi profil—tekanan internal ini dilepaskan. Pelepasan ini menyebabkan profil yang sebelumnya lurus tiba-tiba melengkung, melengkung, atau terpuntir pada meja mesin.
Untuk mencegah hal ini, para insinyur harus menentukan temper yang menghilangkan stres, seperti Tx511. Penunjukan '511' menunjukkan bahwa profil diregangkan secara mekanis dengan persentase tertentu setelah pendinginan untuk menyelaraskan struktur butiran dan menghilangkan tekanan internal. Masinis harus memanfaatkan jalur pahat yang dioptimalkan untuk menyeimbangkan pemindahan material. Pemotongan bergantian pada sisi berlawanan dari bagian tersebut menjaga pelepasan tegangan tetap simetris.
Tantangan kosmetik yang signifikan muncul ketika menggabungkan kedua proses ini. Ada perbedaan visual antara permukaan ekstrusi mentah dan area mesin. Ekstrusi mentah menampilkan garis butiran memanjang dan garis cetakan kecil, sedangkan permukaan mesin CNC menampilkan tanda pahat melingkar yang berbeda. Jika tidak ditangani, kontras ini terlihat sangat tidak profesional di mata konsumen.
Persyaratan penyelesaian pasca pemesinan diperlukan untuk mencapai penampilan kosmetik yang seragam. Jatuh, peledakan manik, atau penyikatan mekanis memadukan permukaan yang dikerjakan dan diekstrusi menjadi satu tekstur kohesif sebelum dilakukan anodisasi atau pelapisan bubuk. Pengendalian mutu harus memperhatikan kompatibilitas bahan kimia. Cairan pemotongan CNC, sisa minyak sadapan, dan gerinda mikro setempat merusak daya rekat lapisan kimia. Protokol pembersihan pra-pelapisan yang ketat, termasuk pencucian basa dan rendaman penghilangan noda, wajib dilakukan untuk memastikan pewarna anodisasi dan lapisan bubuk menempel dengan sempurna pada permukaan mentah dan permukaan mesin.
Pemesinan sekunder adalah tambahan strategis yang disediakan untuk toleransi ketat dan fitur non-linier yang tidak dapat dicapai oleh fisika ekstrusi. Dengan memahami kesenjangan kemampuan antara die dan spindel, tim teknik mengoptimalkan komponen mereka untuk kinerja dan efisiensi biaya.
Dorong geometri maksimum ke dalam cetakan ekstrusi selama fase CAD awal untuk menghilangkan operasi penggilingan yang tidak perlu.
Hitung volume titik impas untuk suku cadang spesifik Anda guna menentukan apakah biaya di muka cetakan khusus yang rumit melebihi biaya variabel pemesinan CNC berat.
Tentukan temper yang bebas tegangan seperti T6511 dan paduan yang sesuai seperti 6061 jika penghilangan material sekunder secara ekstensif tidak dapat dihindari.
Terlibat dengan mitra manufaktur yang terintegrasi secara vertikal yang mampu menangani mesin ekstrusi dan operasi CNC di bawah satu atap.
J: Ya, ini adalah praktik standar. Aluminium ekstrusi sering kali dikerjakan dengan mesin untuk menambahkan fitur presisi seperti lubang yang disadap dan permukaan kawin yang datar. Sangat penting untuk memilih paduan dan temper yang tepat, seperti 6061-T6, untuk memastikan pembentukan chip yang optimal, mencegah robeknya material, dan memperpanjang umur pahat selama proses penggilingan.
J: Ya. Dengan mendesain cetakan yang menyertakan fitur bentuk hampir bersih seperti saluran, sirip panas, dan bos sekrup, Anda menghilangkan kebutuhan mesin CNC untuk mengerjakan geometri tersebut. Hal ini secara drastis mengurangi waktu siklus spindel dan tenaga kerja operator, sehingga menurunkan biaya keseluruhan per komponen dalam proses produksi.
J: Ekstrusi mentah biasanya memiliki toleransi antara ±0,008' dan ±0,020', bergantung pada dimensi keseluruhan dan ketebalan dinding. Pemesinan CNC dapat memperketat toleransi tersebut hingga ±0,001' atau lebih baik. CNC diperlukan untuk permukaan perkawinan yang kritis, pemasangan bantalan, dan segel kedap udara.
J: Untuk volume produksi, menggunakan ekstrusi aluminium padat sebagai stok berbentuk hampir bersih hampir selalu lebih murah. Hal ini secara signifikan mengurangi limbah material dan memungkinkan waktu pengerjaan lebih cepat dibandingkan dengan menghabiskan billet persegi panjang padat, sehingga meningkatkan rasio pembelian-terbang secara keseluruhan.
J: Gunakan temper yang menghilangkan stres seperti Tx511, yang meregangkan logam setelah pendinginan untuk menyelaraskan butiran. Pastikan pegangan kerja yang benar dengan rahang lunak khusus untuk mencegah hancurnya, dan program jalur pahat CNC seimbang yang menghilangkan material secara simetris untuk mencegah pelepasan tegangan sisa akibat membungkuknya bagian tersebut.