
Просмотры: 0 Автор: Редактор сайта Время публикации: 21 июля 2026 г. Происхождение: Сайт


Присущее процессу экструзии ограничение является очевидным. Хотя он эффективно создает непрерывные двумерные поперечные сечения в больших масштабах, современные инженерные приложения редко полагаются на чисто линейную геометрию. Проталкивание нагретой заготовки через стальную матрицу позволяет получить материал одинаковой длины. Он не может создавать поперечные отверстия, прерывистые резы или стенки различной толщины по длине детали. Эта физическая реальность вынуждает команды инженеров принимать конкретные производственные решения на ранних стадиях проектирования.
Чрезмерное или недостаточное указание вторичных операций создает значительные эксплуатационные трудности. Использование по умолчанию обработки на станке с ЧПУ для каждой детали увеличивает время цикла и добавляет ненужные требования к настройке. И наоборот, полный отказ от вторичной обработки приводит к проблемам с накоплением допусков, плохим сопрягаемым поверхностям и сбоям сборки в полевых условиях. Поиск точной точки, где необработанные профили требуют точного вмешательства, является стандартной производственной задачей.
Оценка того, когда следует переходить от сырья к прецизионно обработанным компонентам, требует строгой технической базы. Сосредоточив внимание на проектировании для технологичности (DFM), конкретных пороговых значениях допуска и показателе выхода материала, производственные группы оптимизируют рабочие процессы. Цель состоит в том, чтобы максимизировать геометрическую работу, выполняемую экструзионной головкой, и полагаться на вторичное фрезерование и токарную обработку только тогда, когда этого требуют физика и точность.
Синергия процессов: экструзия алюминия обеспечивает объемную геометрию и структурную целостность, тогда как обработка с ЧПУ предназначена исключительно для нелинейных, высокоточных и поперечно-осевых элементов.
Пороги допуска: Стандартные допуски на экструзию (например, стандартные допуски на размеры для каждой алюминиевой ассоциации) достаточны для многих структурных применений; ЧПУ требуется, когда допуски падают ниже ±0,005 дюйма.
Влияние DFM: инвестиции в хорошо спроектированную специальную матрицу для экструзии алюминиевого профиля могут устранить до 80% требований вторичной обработки за счет интеграции таких функций, как выступы винтов и Т-образные пазы, непосредственно в профиль.
Динамика затрат: Решение об обработке во многом зависит от объема производства. Большие объемы оправдывают использование сложных экструзионных матриц для минимизации времени цикла ЧПУ, тогда как низкие объемы могут способствовать более простой экструзии с более высокой зависимостью от ЧПУ.
Основное механическое преимущество процесса экструзии заключается в его способности создавать непрерывные, однородные поперечные сечения с исключительной структурной целостностью. Когда нагретый алюминий продавливается через фасонную матрицу, полученная структура зерен выравнивается в продольном направлении. Это обеспечивает превосходное соотношение прочности и веса по оси профиля. Этот процесс исключительно хорошо работает для структурных каркасов, радиаторов и архитектурных компонентов.
Экономическая эффективность – еще один важный критерий успеха. Экструзия помещает сыпучий материал именно туда, где он необходим, без огромных отходов при изготовлении стружки, связанных с выемкой деталей из цельных прямоугольных заготовок. Когда вы укажете Благодаря экструзионному алюминиевому профилю вы достигаете почти готовой формы за один цикл прессования. Современные экструзионные прессы обеспечивают стандартную отделку поверхности и базовую точность размеров, которые идеально подходят для широкого спектра промышленных и коммерческих применений прямо со стола выхода. Вы получаете функциональные детали с минимальной вторичной обработкой.
Скорость производства также превосходит механическую обработку. После того, как матрица проверена, пресс может проталкивать тысячи футов материала за смену. Такая производительность делает экструзию бесспорным выбором для линейного производства сыпучих материалов. Физические свойства экструдированного металла, особенно при правильной закалке и искусственном старении, отвечают строгим структурным требованиям во многих отраслях промышленности.
Несмотря на свою эффективность, экструзия связана с физикой непрерывного потока. Физически невозможно создавать прерывистые разрезы, поперечные отверстия или стенки переменной толщины вдоль оси экструзии, используя только матрицу. Если компоненту требуется поперечная прорезь для датчика или резьбовое отверстие для крепежа, матрица не может создать эти элементы. Профиль остается однородным от начала до конца, пока не вмешивается вторичный процесс.
Стандартные допуски экструзии также налагают ограничения на высокоточные сопрягаемые узлы. Хотя стандартные допуски матрицы приемлемы для общей конструкции, они не могут соответствовать строгим требованиям, предъявляемым к компонентам аэрокосмической отрасли, герметичным герметичным уплотнительным поверхностям или оптическим креплениям. Процесс экструзии естественным образом приводит к небольшому скручиванию, изгибу и угловатости профиля на больших длинах по мере того, как металл охлаждается и растягивается. Необработанная экструзия не может самостоятельно исправить эти микроотклонения. Эти отклонения накапливаются и вызывают помехи в плотных сборках.
Требования к качеству поверхности также могут превышать возможности необработанной экструзии. Хотя поверхность гладкая, она содержит продольные линии текстуры и незначительные следы от штамповки. Приложения, требующие зеркальной отделки, сверхнизких значений Ra для теплового контакта или особых косметических текстур, не могут полагаться исключительно на необработанную экструдированную поверхность. Для изменения топографии поверхности требуется механическое вмешательство.
Распространенным заблуждением при разработке продукта является то, что каждая экструдированная деталь требует постэкструзионной обработки на станке с ЧПУ, чтобы функционировать. Это предположение приводит к ненужным производственным накладным расходам. Реальность такова, что многие профили идеально подходят для использования в качестве необработанного материала, нарезанного по длине. Умная инженерия использует матрицу для выполнения тяжелой работы.
Экономическая граница ясна. Необработанные профили идеально подходят для структурных каркасов, кронштейнов солнечных батарей, направляющих конвейеров и наружных воздуховодов без каких-либо вторичных операций. Используя интегрированные функции, такие как защелкивания, шарнирные соединения и каналы для невыпадающих гаек, инженеры проектируют сложные узлы, которые защелкиваются или скрепляются болтами непосредственно с пилы. Это полностью обходит механический цех и ускоряет время сборки.
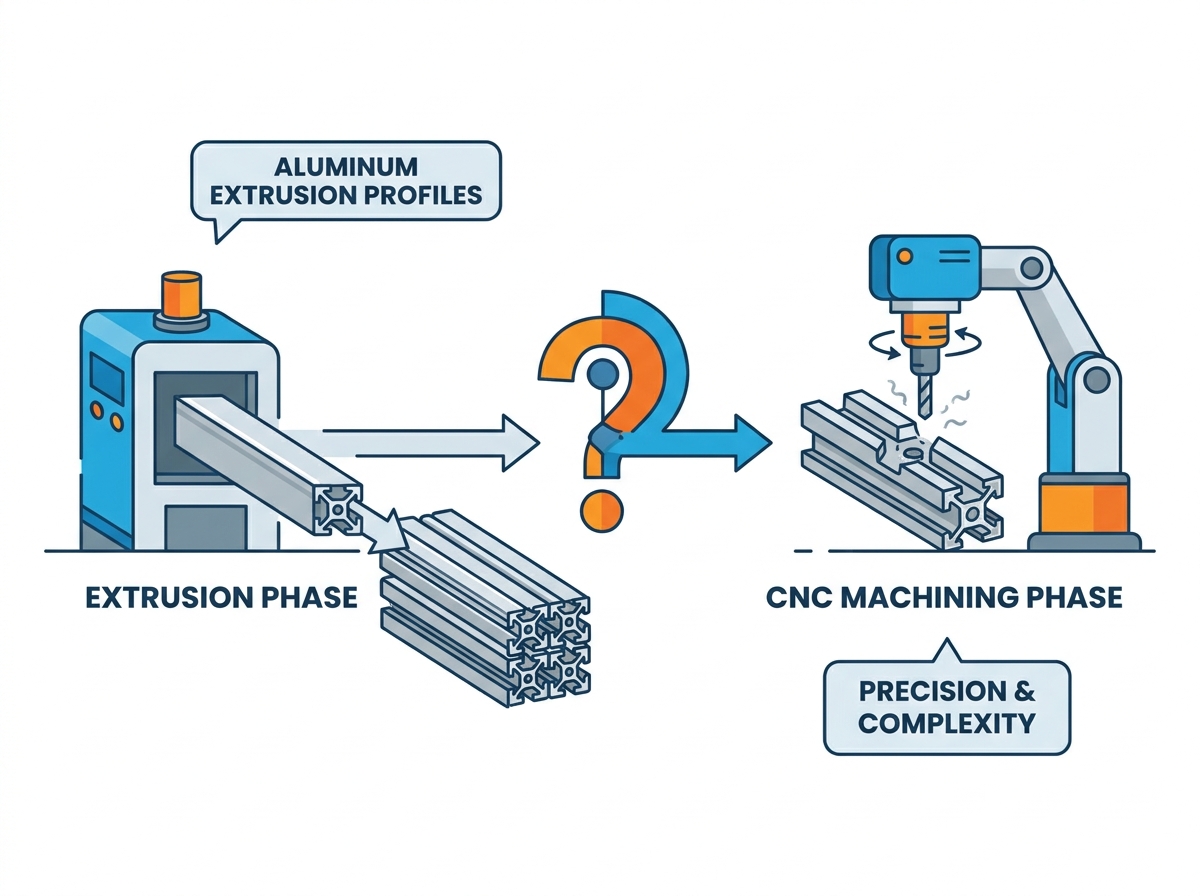
Наиболее значимым фактором вторичной обработки является необходимость соблюдения жестких допусков. Стандартные допуски экструзии обычно варьируются от ±0,008 дюйма до ±0,020 дюйма, в зависимости от общего размера и толщины стенки. Хотя этого достаточно для структурного кронштейна, этого совершенно недостаточно для прецизионных механических интерфейсов. Фрезерные и токарные центры с ЧПУ обычно поддерживают допуски от ±0,001 дюйма до ±0,0005 дюйма.
Конкретные случаи использования требуют такого уровня точности. Если для профиля требуется подшипник с запрессовкой, отверстие необходимо интерполировать на фрезерном станке с ЧПУ, чтобы гарантировать точный диаметр и округлость. Герметичные уплотнительные поверхности для уплотнительных колец и прецизионных линейных направляющих требуют абсолютной плоскостности и точности размеров, которые может обеспечить только жесткий станок. Вы не можете полагаться на то, что растянутый кусок металла удержит запрессованную посадку подшипника.
Обработка на станке с ЧПУ становится необходимой, когда функциональная геометрия должна нарушить непрерывный профиль. Любая функция, которая действует перпендикулярно направлению выдавливания, требует вторичного вмешательства. Это наиболее распространенная причина, по которой экструдированные детали попадают на фрезерный стол. Матрица просто не может остановить и начать поток материала в середине движения.
К общим обязательным функциям, которые нельзя выдавить, относятся:
Резьбовые и резьбовые отверстия для монтажных креплений.
Поперечные пазы для прокладки кабеля или установки датчика.
Зенковки и зенковки для головок винтов заподлицо.
Соединительные выступы для сложных, состоящих из нескольких частей корпусов.
Боковые отверстия для жидкостных или воздушных коллекторов.
Интеграция некруглых элементов требует фрезерования. Обработка продолговатых пазов для регулируемого монтажа, квадратных вырезов для цифровых дисплеев и сложных внутренних углублений для печатных плат — все это требует точных траекторий движения инструмента с ЧПУ. Шпиндель должен удалить материал там, где его оставила матрица.
При обрезке экструдированных отрезков на производственной пиле концы могут иметь небольшие отклонения по углам или следы грубого разреза. Обработка на станке с ЧПУ часто используется для торцевой обработки этих концов, обеспечивая идеальную перпендикулярность и плоские сопрягаемые поверхности. Это имеет решающее значение для коллекторов, предназначенных для работы с жидкостями, или структурных каркасов, где угловое отклонение может привести к перекосу всей сборки.
Локальные улучшения качества поверхности также приводят к необходимости использования станков с ЧПУ. При высокоэффективном управлении температурой основание экструдированного радиатора может потребовать операции резки для достижения очень низкого значения Ra. Эта сверхгладкая поверхность увеличивает площадь контакта при нанесении термопасты. Это значительно повышает эффективность теплопередачи по сравнению с необработанным экструдированным покрытием.
Во многих тяжелых условиях инженеры используют цельный алюминиевый профиль в виде заготовки почти чистой формы вместо покупки стандартной прямоугольной заготовки. Этот подход является в высшей степени стратегическим. Если конечная деталь напоминает толстый L-образный кронштейн или тяжелый U-образный швеллер, начните с твердой выдавленной формы, которая точно соответствует окончательному отпечатку, что значительно уменьшит количество материала, который необходимо удалить.
Затем на станке с ЧПУ вырезаются глубокие карманы, внутренние полости или сложные трехмерные контуры в этом сплошном профиле. Этот метод значительно сокращает отходы материала и время работы шпинделя по сравнению с обработкой точно такой же геометрии из цельного прямоугольного алюминиевого блока. Вы покупаете меньше сырья и тратите меньше времени на его переработку в чипсы.
В аэрокосмической, автомобильной и высокопроизводительной робототехнике вес является строгим ограничением. Однако экструзионная матрица должна поддерживать одинаковую толщину стенок по всей длине детали. Если только определенный сегмент детали требует для крепления толстых стенок, остальная часть несет ненужный собственный вес. Вы не можете выдавить деталь, толстую на концах и тонкую посередине.
Вторичная обработка на станке с ЧПУ решает эту проблему путем агрессивного карманирования и утончения некритических участков экструзии. Такое локальное снижение веса позволяет инженерам экономить массу именно там, где она не нужна. Он сохраняет прочную структурную целостность в точках крепления, подвергающихся высоким нагрузкам, и несущих соединениях. В результате получается высокооптимизированный и легкий компонент.
Самый эффективный способ снизить производственные накладные расходы — исключить второстепенные операции до того, как будет отрезан первый кусок металла. Строгая структура DFM фокусируется на переносе механически обработанных элементов непосредственно в конструкцию штампа. Каждая деталь, которую можно протолкнуть через матрицу, не требует времени шпинделя. Вы хотите, чтобы всю работу выполняла пресса, а не мельница.
Практические примеры такой миграции включают замену индивидуально просверленных и нарезанных отверстий непрерывными экструдированными втулками винтов. Вместо фрезерования длинных каналов для прокладки проводов инженеры создают экструдированные Т-образные пазы. Защелкивающиеся соединения могут быть интегрированы в стенки профиля, что устраняет необходимость в сложных механически обработанных соединительных выступах. Разработка Специальная матрица для экструзии алюминиевого профиля требует предварительного проектирования. Долгосрочная экономия, достигаемая за счет сокращения времени цикла обработки тысяч деталей на станке с ЧПУ, быстро оправдывает первоначальные инвестиции в инструмент.
Выбор экструзионного сплава сильно влияет на успех и скорость вторичных операций с ЧПУ. Не все алюминиевые сплавы ведут себя одинаково под воздействием режущего инструмента. Алюминий 6063 пользуется большой популярностью благодаря своей превосходной способности к экструзии, позволяющей создавать штампы сложной формы и превосходное качество поверхности. Однако он относительно мягкий и липкий для машинной обработки. Это часто приводит к образованию длинной, вязкой стружки, которая наматывается на инструмент и приводит к ухудшению качества обработанной поверхности.
И наоборот, алюминий 6061 является стандартным конструкционным сплавом. Он образует гораздо лучшую стружку во время операций с ЧПУ, что обеспечивает более высокую скорость подачи и более чистое качество поверхности. Из него нельзя выдавливать столь сложные формы, как 6063. 6005A предлагает золотую середину, обеспечивая хорошие структурные свойства и достойную обрабатываемость. Выбор правильного закалки, например Т6, имеет жизненно важное значение для оптимизации твердости материала. Это гарантирует, что металл будет резать чисто, а не рваться во время резки на станке с ЧПУ.
Команды инженеров должны постоянно анализировать точку безубыточности между сложностью инструмента и временем обработки. Имеет ли смысл платить за очень сложную экструзионную матрицу с множеством полостей или более эффективно использовать более простую цельную матрицу и обработать внутренние полости позже? Это основной вопрос DFM.
Очень сложные тонкостенные полые штампы труднее резать, а срок их службы короче из-за более высокого давления экструзии и износа штампов. Если объемы производства невелики, зачастую более экономично использовать более простую и надежную матрицу и полагаться на обработку с ЧПУ для достижения конечной сложной геометрии. Для крупносерийного производства автомобилей или бытовой электроники инвестиции в сложные многопустотные штампы являются обязательными, чтобы устранить узкое место, связанное с продолжительностью цикла ЧПУ. Предсказуемым износом инструментов ЧПУ легче управлять при небольших объемах, но обслуживание штампов становится приоритетом в массовом производстве.
Финансовая математика резко меняется в зависимости от размера производственного цикла. Для небольших объемов производства или создания прототипов на ранних стадиях наиболее экономически эффективной стратегией является использование стандартных, готовых экструзионных изделий и в значительной степени полагаться на обработку с ЧПУ для достижения индивидуальных функций. Высокие переменные затраты машинного времени компенсируются за счет исключения фиксированных затрат на создание индивидуального штампа. Вы получаете детали быстрее, без задержек с оснасткой.
Крупносерийное производство требует прямо противоположного подхода. При производстве десятков тысяч единиц крайне важно инвестировать значительные средства в специальные штампы для достижения формы, близкой к заданной. Цель состоит в том, чтобы сократить операции с ЧПУ до нескольких секунд на деталь. Максимально необходимая дополнительная работа должна состоять из быстрой торцевой фрезы и двух резьбовых отверстий. При больших объемах экономия тридцати секунд времени цикла на деталь приводит к огромной финансовой экономии.
Тщательный анализ затрат и выгод требует разделения постоянных и переменных затрат. Постоянные затраты включают разработку экструзионных штампов, изготовление крепежных приспособлений с ЧПУ и время программирования станков. Переменные затраты включают фактическое машинное время, труд оператора, смазочно-охлаждающую жидкость и выход материала. Вы должны отслеживать каждую минуту, когда деталь находится в машине.
Оценка жизненного цикла продукта означает амортизацию фиксированных затрат на оснастку сверх ожидаемого объема. По мере увеличения объемов стратегия должна смещаться в сторону максимизации сложности матрицы, чтобы снизить переменные затраты на рабочую силу операторов ЧПУ и время работы шпинделя. Вы хотите, чтобы операторы станков загружали и разгружали детали как можно быстрее, не дожидаясь длительных циклов черновой обработки.
Удаление материалов имеет как экологические, так и финансовые последствия. Каждый кубический дюйм алюминия, превращенный в стружку, представляет собой потраченный впустую материал и потерянную энергию. Оценка соотношения закупок и полетов (вес закупленного сырья по сравнению с весом конечной готовой детали) имеет решающее значение для эффективного производства.
Использование экструдированных профилей в качестве заготовки почти готовой формы значительно улучшает это соотношение по сравнению с обработкой цельного блока. Даже если вторичные операции с ЧПУ обширны, начиная с профиля, который уже соответствует внешней границе конечной детали, минимизируются отходы материала. Это снижает износ инструмента и сокращает циклы черновой обработки. Этот гибридный подход максимизирует выход необработанного алюминия.
Производственная стратегия |
Идеальный объем производства |
Первоначальные фиксированные затраты |
Переменные затраты на деталь |
Лучший вариант использования приложения |
|---|---|---|---|---|
Только экструзия |
Высокий |
Умеренный |
Очень низкий |
Конструктивные рамы, неразрезные кронштейны, радиаторы. |
Стандартная экструзия + тяжелый ЧПУ |
От низкого до среднего |
Низкий |
Высокий |
Прототипирование, специализированные аэрокосмические крепления, малотиражные нестандартные детали. |
Изготовленная на заказ экструзия + легкий ЧПУ |
Высокий |
Высокий |
Низкий |
Автомобильные компоненты, корпуса бытовой электроники, массовое производство. |
Закрепить длинные тонкостенные алюминиевые профили в стандартных тисках с ЧПУ крайне сложно. Стандартные твердые губки оказывают концентрированное давление, которое может легко вызвать деформацию, изгиб или полное разрушение полых профилей. Обработка длинных деталей, нависающих над столом станка, приводит к сильной вибрации и вибрации. Это разрушает отделку поверхности и ломает концевые фрезы.
Стратегии смягчения последствий требуют специального подхода. Изготовленные по индивидуальному заказу мягкие губки, повторяющие определенную форму профиля, равномерно распределяют зажимные усилия, предотвращая повреждения от раздавливания. Для плоской экструзии вакуумные приспособления обеспечивают превосходную силу прижима без бокового давления. Для изготовления очень сложных или исключительно длинных деталей производители используют специализированные многоосные обрабатывающие центры с длинными профилями, разработанные специально для поддержки и обработки экструзионных изделий длиной несколько метров.
Процесс экструзии с последующей быстрой закалкой в воде или на воздухе создает значительные остаточные напряжения в зернистой структуре алюминия. Когда станок с ЧПУ удаляет материал асимметрично — например, фрезерование глубокого канала на одной стороне профиля — эти внутренние напряжения снимаются. Это освобождение приводит к тому, что ранее прямой профиль внезапно деформируется, изгибается или скручивается на столе станка.
Чтобы предотвратить это, инженеры должны указать режимы снятия напряжения, такие как Tx511. Обозначение «511» указывает на то, что профиль был механически растянут на определенный процент после закалки для выравнивания зеренной структуры и снятия внутренних напряжений. Механики должны использовать оптимизированные траектории движения инструмента, обеспечивающие баланс удаления материала. Чередование разрезов на противоположных сторонах детали обеспечивает симметричность снятия напряжения.
При объединении этих двух процессов возникает серьезная косметическая проблема. Существует визуальное несоответствие между необработанной выдавленной поверхностью и обработанными участками. Необработанная экструзия имеет продольные линии зерен и второстепенные линии матрицы, тогда как поверхности, обработанные на станке с ЧПУ, имеют отчетливые круглые следы от инструмента. Если не принять меры, этот контраст на видимых потребительских деталях будет выглядеть крайне непрофессионально.
Требования к окончательной обработке после механической обработки необходимы для достижения однородного внешнего вида. Галтовка, дробеструйная обработка или механическая чистка щеткой смешивают обработанные и экструдированные поверхности в единую связную текстуру перед анодированием или порошковым покрытием. Контроль качества должен учитывать химическую совместимость. Смазочно-охлаждающие жидкости для станков с ЧПУ, остатки масла и локальные микрозаусенцы разрушают адгезию химических покрытий. Строгие протоколы очистки перед нанесением покрытия, включая щелочную промывку и ванну для удаления пятен, являются обязательными для обеспечения безупречного сцепления анодных красителей и порошковых покрытий как с необработанными, так и с обработанными поверхностями.
Вторичная обработка — это стратегическое дополнение, предназначенное для жестких допусков и нелинейных характеристик, которых невозможно достичь с помощью физики экструзии. Понимая разницу в возможностях матрицы и шпинделя, группы инженеров оптимизируют свои детали как с точки зрения производительности, так и с точки зрения экономической эффективности.
Вставьте максимальную геометрию в экструзионную матрицу на начальном этапе CAD, чтобы исключить ненужные операции фрезерования.
Рассчитайте объем безубыточности для вашей конкретной детали, чтобы определить, перевешивают ли первоначальные затраты на сложную нестандартную матрицу переменные затраты на тяжелую обработку с ЧПУ.
Если невозможно избежать обширного вторичного удаления материала, укажите отпуск со снятием напряжений, например T6511, и соответствующие сплавы, например 6061.
Взаимодействуйте с вертикально интегрированным производственным партнером, способным управлять как экструзионным прессом, так и операциями с ЧПУ под одной крышей.
О: Да, это стандартная практика. Экструдированный алюминий часто подвергается механической обработке для придания ему точных характеристик, таких как резьбовые отверстия и плоские сопрягаемые поверхности. Крайне важно выбрать правильный сплав и закалку, например 6061-T6, чтобы обеспечить оптимальное образование стружки, предотвратить разрыв материала и продлить срок службы инструмента в процессе фрезерования.
А: Да. Разработав матрицу с элементами, близкими к чистой форме, такими как каналы, тепловые ребра и выступы винтов, вы устраняете необходимость в станке с ЧПУ для фрезерования этой геометрии. Это значительно сокращает время цикла шпинделя и труд оператора, снижая общую стоимость детали в производственном цикле.
Ответ: Необработанная экструзия обычно имеет допуски от ±0,008 до ±0,020 дюйма, в зависимости от габаритных размеров и толщины стенки. Обработка на станках с ЧПУ может уменьшить эти допуски до ±0,001 дюйма или выше. ЧПУ требуется для критически важных сопрягаемых поверхностей, запрессовки подшипников и герметичных уплотнений.
Ответ: При больших объемах производства использование цельного алюминиевого профиля в качестве заготовки почти чистой формы почти всегда обходится дешевле. Это значительно сокращает отходы материала и позволяет значительно сократить время обработки по сравнению с вырубкой цельной прямоугольной заготовки, улучшая общее соотношение закупок к расходам.
Ответ: Используйте закалку со снятием напряжений, например Tx511, которая растягивает металл после закалки для выравнивания зерна. Обеспечьте правильное удержание заготовки с помощью специальных мягких губок для предотвращения дробления и запрограммируйте сбалансированные траектории движения инструмента с ЧПУ, которые удаляют материал симметрично, чтобы предотвратить высвобождение остаточных напряжений из-за изгиба детали.