
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 18.07.2026 Herkunft: Website


Oberflächenveredelungen sind nicht maßneutral. Die Nichtberücksichtigung der Beschichtungsdicke während der Konstruktionsphase bleibt eine der Hauptursachen für Montagefehler in der Präzisionsfertigung. Wenn Ingenieure das Eloxieren als einfache Farbzugabe betrachten, ignorieren sie die physikalische Realität des Oxidschichtwachstums. Dieses Versäumnis führt zu erheblichen Betriebsrisiken, einschließlich Ausschusschargen von Teilen, nicht den Spezifikationen entsprechenden Komponenten, Gewindeklemmen und kostspieligen Nacharbeiten in der Werkstatt.
Die Kontrolle der Endtoleranzen erfordert ein strenges mathematisches Verständnis der Entwicklung der Anodenschicht. Sie müssen den Verlust von chemischem Material vor dem Anodisieren berücksichtigen, präzise CAD-Anpassungen durchführen und eine klare Kommunikation mit den Endbearbeitungspartnern hinsichtlich der Spezifikationen vor und nach dem Anodisieren aufrechterhalten. Durch die Beherrschung der Mechanik der elektrochemischen Umwandlung können Sie sicherstellen, dass Ihre Komponenten jedes Mal perfekt auf das Montageband passen, die Abfalltonne vermeiden und die Produktionspläne intakt halten.
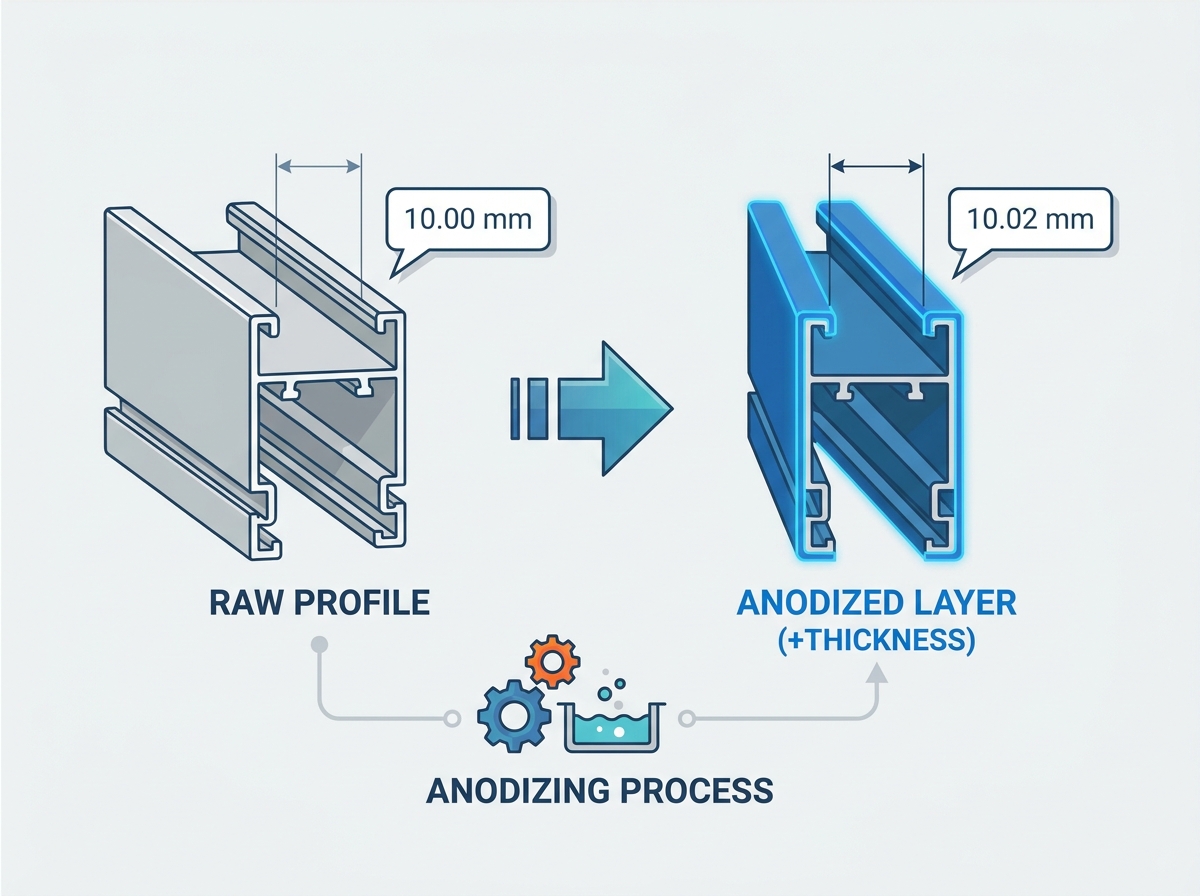
Die 50/50-Regel: Eloxieren ist ein elektrochemischer Umwandlungsprozess, keine additive Beschichtung. Ungefähr 50 % der Anodenschicht durchdringt das Grundaluminium, während sich 50 % nach außen aufbauen und die Endabmessungen verändern.
Der Ätzfaktor: Durch chemische Vorbehandlungen (Ätzen) wird vor dem Eloxieren eine kleine Menge Rohmetall aufgelöst, was je nach verwendetem Verfahren endgültige Maßänderungen ausgleichen oder verstärken kann.
Der Beschichtungstyp bestimmt die Varianz: Beim Eloxieren vom Typ II (Standard) kommt es normalerweise zu einer vernachlässigbaren Ablagerung (0,0001 bis 0,0003 Zoll pro Oberfläche), wohingegen Typ III (Hartbeschichtung) eine erhebliche Dicke hinzufügen kann (0,001 Zoll oder mehr pro Oberfläche).
Auf die Geometrie kommt es an: Durch Eloxieren werden die Außenabmessungen (AD) vergrößert, während gleichzeitig die Innenabmessungen (ID) und Lochdurchmesser auf jeder freiliegenden Oberfläche verkleinert werden.
Die Kontaktausnahme: Bereiche, die durch Regalvorrichtungen (Rackmarkierungen) blockiert sind, erhalten keinen Strom und werden nicht umgewandelt, sodass die Rohmetallabmessungen intakt bleiben.
Klarheit der Spezifikation: In technischen Zeichnungen muss explizit angegeben werden, ob die angegebenen Maßtoleranzen vor oder nach dem Eloxalprozess gelten.
Ingenieure verwechseln das Eloxieren oft mit einer herkömmlichen Beschichtung oder Lackierung. Dieses grundlegende Missverständnis führt zu falschen Toleranzberechnungen auf a Kundenspezifisches Aluminium-Strangpressprofil . Im Gegensatz zu Farbe, die vollständig auf einer Oberfläche aufliegt, verändert die Eloxierung das Grundmaterial selbst. Sie fügen keine Materialschicht von einer externen Quelle hinzu; Sie wandeln das vorhandene Aluminium durch eine elektrochemische Reaktion in Aluminiumoxid um.
Beim Eloxieren handelt es sich um einen elektrochemischen Umwandlungsprozess. Das Aluminiumteil wird in ein saures Elektrolytbad getaucht und einem elektrischen Gleichstrom ausgesetzt. Dieser Prozess verbraucht das Grundmetall an der Oberfläche und wandelt es in ein äußerst haltbares Aluminiumoxid um. Da das Oxid mehr Volumen einnimmt als das Rohaluminium, das es ersetzt, ändern sich die Gesamtabmessungen des Teils. Wenn Sie ein Teil mit einem Mikrometer vor und nach dem Tank messen, werden Sie einen deutlichen Unterschied in der physikalischen Größe des Bauteils feststellen.
Wenn Sie eine normale Nassfarbe oder Pulverbeschichtung auftragen, liegt die gesamte Dicke dieser Beschichtung auf dem Untergrund. Wenn Sie 0,002 Zoll Farbe aufsprühen, wächst das Teil um 0,002 Zoll pro Fläche. Beim Eloxieren verhält es sich nicht so. Der Umwandlungsprozess frisst sich in das Metall ein und baut gleichzeitig eine poröse Oxidstruktur auf, die später versiegelt wird. Das Verständnis dieses Mechanismus ist der erste Schritt zur Vermeidung von Toleranzstapelproblemen bei der Endmontage.
Die Dimensionsverschiebung folgt einer Standardgrundlinie, die als 50/50-Regel bekannt ist. Bei der Bildung der Aluminiumoxidschicht dringt die Hälfte der gesamten Schichtdicke in das vorhandene Rohmetall ein, die andere Hälfte baut sich von der ursprünglichen Oberfläche nach außen auf. Wenn Sie eine Gesamtdicke der anodischen Beschichtung von 0,002 Zoll angeben, erfährt das Teil ein Außenwachstum von 0,001 Zoll pro Oberfläche. Sie müssen diese tatsächliche Dimensionsänderung auf der Grundlage der gesamten erforderlichen Beschichtungsdicke berechnen und nicht davon ausgehen, dass die gesamte Beschichtung auf dem Metall liegt.
Stellen Sie sich eine Präzisionswelle vor, die so konstruiert ist, dass sie in ein Lager passt. Wenn die Welle vor dem Eloxieren genau auf den maximal zulässigen Durchmesser bearbeitet wird, wird die Welle durch das nach außen gerichtete Wachstum der Oxidschicht zu groß, um hineinzupassen. Die 50/50-Regel schreibt vor, dass Sie die Welle um einen Betrag unterdimensionieren müssen, der der Hälfte der angegebenen Gesamtschichtdicke entspricht. Diese mathematische Anpassung muss für jede kritische Dimension des Drucks berechnet werden.
Bevor mit dem Eloxieren begonnen wird, werden die Teile einer chemischen Vorbehandlungsphase unterzogen, um das Metall zu reinigen und kleinere Oberflächenfehler zu entfernen. Dieser Schritt verändert die Abmessungen, bevor der elektrische Strom überhaupt angelegt wird. Die Art der Ätzung, die Ihr Endbearbeitungsbetrieb verwendet, bestimmt, wie viel Rohmaterial verloren geht.
Ätzendes Ätzen: Starkes Ätzen greift das Aluminium aggressiv an. Pro Oberfläche können 0,0002 bis 0,001 Zoll Rohmetall abgetragen werden. Dadurch werden die Profilabmessungen erheblich verringert, was bedeutet, dass das anschließende anodische Wachstum das Teil möglicherweise nur wieder auf seine ursprünglich bearbeitete Größe zurückbringt oder es unterdimensioniert bleibt. Ätzätzen eignet sich hervorragend zum Verdecken von Stanzlinien, ist jedoch bei engen Toleranzen ein Albtraum.
Säureätzung: Säureätzung erzeugt eine matte Oberfläche und minimiert gleichzeitig den Materialabtrag. Es behält enge Toleranzen bei und ist daher die bevorzugte Vorbehandlung für Präzision Aluminium-Strangpressprofile, bei denen genaue Abmessungen entscheidend sind. Beim Säureätzen werden in der Regel weniger als 0,0001 Zoll Material entfernt, was eine wesentlich stabilere Basis für den Anodisierungsprozess bietet.
Verschiedene Aluminiumserien reagieren im Eloxalbad unterschiedlich. Beispielsweise erzeugen Legierungen der Serie 6000 im Allgemeinen eine gleichmäßige, dichte Oxidschicht mit vorhersehbaren Wachstumsraten. Diese Legierungen sind der Standard für Strukturbauteile und vertragen Eloxalbeschichtungen hervorragend. Im Gegensatz dazu können sich Legierungen der 7000er-Serie, die einen hohen Zinkgehalt enthalten, im Säurebad schneller auflösen. Dies wirkt sich geringfügig auf die Wachstumsrate und die endgültige Dichte der Oxidschicht aus und erfordert geringfügige Anpassungen der Zeit und der Stromdichte, um die gewünschte Dicke zu erreichen.
Bei der Verarbeitung von Legierungen der 2000er-Serie stellt der hohe Kupferanteil eine weitere Herausforderung dar. Kupfer eloxiert nicht; Es löst sich im Bad auf und hinterlässt mikroskopisch kleine Hohlräume in der Beschichtung. Dies führt zu einer weicheren, weniger verschleißfesten Oberfläche und kann zu unvorhersehbaren Dimensionsverschiebungen führen. Fragen Sie immer Ihren Anodisierer nach der spezifischen Legierung, die Sie verwenden, da die Badparameter auf die chemische Zusammensetzung des Metalls abgestimmt werden müssen.
Um eine richtig zu entwerfen Bei der Vollaluminium-Strangpressung müssen Sie die Dimensionsauswirkungen der branchenüblichen Anodisierungsspezifikationen vergleichen, die allgemein in MIL-A-8625 definiert sind. Die Art der Eloxierung, die Sie wählen, bestimmt den Schweregrad der Dimensionsänderungen und den Grad der erforderlichen CAD-Kompensation.
Eloxierungstyp |
Typische Gesamtdicke |
Außenwachstum (pro Oberfläche) |
Primäre Anwendung |
|---|---|---|---|
Typ II (Standard/Schwefelhaltig) |
0,0002' bis 0,0006' (5 - 15 µm) |
0,0001' bis 0,0003' |
Kosmetische Oberflächen, mäßige Korrosionsbeständigkeit. |
Typ III (Hartbeschichtung) |
0,002' (50 µm) |
~0,001' |
Hoher Verschleiß, hohe Reibung, extreme Haltbarkeit. |
Typ I (Chromsäure) |
0,00005' bis 0,0002' |
Vernachlässigbar |
Luft- und Raumfahrt, ermüdungsempfindliche Komponenten. |
Eloxieren vom Typ II ist die gebräuchlichste Oberfläche. Typischerweise ergibt sich eine Gesamtdicke zwischen 0,0002 und 0,0006 Zoll. Nach der 50/50-Regel ergibt sich pro Fläche nur ein Wachstum von 0,0001 bis 0,0003 Zoll nach außen. Diese minimale Änderung macht Typ II ideal für kosmetische Oberflächen und mäßige Korrosionsbeständigkeit, bei denen enge Bearbeitungstoleranzen eingehalten werden müssen, ohne dass wesentliche CAD-Anpassungen erforderlich sind.
Bei den meisten Allzweckanwendungen liegt die durch Eloxieren vom Typ II verursachte Maßverschiebung innerhalb der Standardbearbeitungstoleranzen (typischerweise +/- 0,005 Zoll). Sofern es sich nicht um Einpresslager oder Präzisions-Passstifte handelt, müssen Sie Ihre Bearbeitungsmaße für Typ-II-Beschichtungen im Allgemeinen nicht ändern. Sie müssen jedoch immer noch die Ätzung vor dem Eloxieren berücksichtigen, insbesondere wenn das Endbearbeitungsunternehmen ein stark ätzendes Verfahren anwendet.
Die Hartbeschichtung vom Typ III ist auf Langlebigkeit ausgelegt. Normalerweise ist eine Gesamtdicke von 0,002 Zoll erforderlich, diese ist jedoch anpassbar. Dies führt zu einem Wachstum von etwa 0,001 Zoll nach außen pro Oberfläche. Folglich werden 0,002 Zoll zum Gesamtaußendurchmesser addiert und 0,002 Zoll vom Innendurchmesser abgezogen. Dieses Finish ist für Anwendungen mit hohem Verschleiß und hoher Reibung erforderlich, erfordert jedoch eine strenge Kompensation vor der Bearbeitung, um sicherzustellen, dass die fertigen Teile innerhalb der Toleranzen bleiben.
Das Hardcoat-Anodisieren wird bei niedrigeren Temperaturen und höheren Stromdichten als beim Typ II durchgeführt. Dadurch entsteht eine dichtere, dickere Oxidschicht, die eine hervorragende Abriebfestigkeit bietet. Da die Dimensionsverschiebung erheblich ist, müssen Maschinisten das Rohaluminium auf bestimmte Vorplattenabmessungen zuschneiden. Andernfalls entstehen Teile, die nicht zusammengebaut werden können. Hardcoat ist gnadenlos; Wenn das Teil übergroß ist, können Sie es nicht einfach abschleifen oder abschleifen, da die Beschichtung härter ist als die Stahlwerkzeuge, mit denen sie geschnitten wird.
Ingenieure benötigen einen zuverlässigen mathematischen Rahmen, um ihre Entwürfe an ein benutzerdefiniertes Profil anzupassen. Es ist nicht verhandelbar, zu verstehen, wie sich äußeres Wachstum auf unterschiedliche Geometrien auswirkt. Sie müssen jedes Merkmal auf dem Druck bewerten und den richtigen Versatz basierend auf der angegebenen Schichtdicke anwenden.
Dimensionsänderungen verstärken sich je nach Anzahl der beteiligten Oberflächen. Wenn ein Teil zwei parallele Außenflächen hat, beträgt die Gesamtmaßzunahme das Doppelte der Außenzunahme. Bei einer Hartbeschichtung vom Typ III, die 0,001 Zoll pro Oberfläche hinzufügt, misst ein 2,000 Zoll breiter Block nach der Endbearbeitung 2,002 Zoll. Sie müssen den Rohblock auf 1,998 Zoll bearbeiten, um das gewünschte Endmaß zu erreichen.
Dieser Compoundierungseffekt gilt für alle Außendurchmesser. Eine zylindrische Welle mit einem Nenndurchmesser der Pfostenplatte von 1,000 Zoll muss auf der Drehmaschine auf 0,998 Zoll heruntergedreht werden. Beim Messen dieser Teile in der Werkstatt müssen Prüfer Mikrometer verwenden, die auf die Abmessungen der Vorplatte kalibriert sind. Die Bereitstellung einer separaten Vorplattenzeichnung an die Maschinenwerkstatt ist die wirksamste Möglichkeit, Fehler zu vermeiden.
Innengeometrien erfahren einen umgekehrten Effekt. Das äußere Wachstum der Innenwände konvergiert zur Mitte hin. Dadurch verringert sich der effektive Durchmesser von Löchern, Schlitzen und Bohrungen. Eine 1,000-Zoll-Bohrung, die mit einer Hartbeschichtung vom Typ III behandelt wird, schrumpft auf jeder Seite um 0,001 Zoll, was zu einem endgültigen Innendurchmesser von 0,998 Zoll führt. Um eine endgültige Bohrung von 1.000 Zoll zu erreichen, muss der Maschinist das Loch mit einem Übermaß von 1.002 Zoll bohren.
Besonders problematisch ist diese Schrumpfung bei Passstiftbohrungen und Lagerzapfen. Wenn ein Lager eine leichte Presspassung erfordert, macht eine um 0,002 Zoll schrumpfende Bohrung den Einbau unmöglich. Das Lager klemmt, und wenn man es gewaltsam antreibt, kann es zu Rissen in der spröden Hartbeschichtung kommen. Sie müssen die genaue Bohrungsgröße vor der Platte berechnen und mit Gut/Schlecht-Messgeräten überprüfen, bevor Sie die Charge an den Anodisierer senden.
Gewindebohrungen stellen das höchste Risiko für Toleranzabweichungen dar. Der Flankendurchmesser einer Gewindebohrung wird aufgrund der Geometrie standardmäßiger 60-Grad-Gewindewinkel um den Faktor vier der Beschichtungsdicke beeinflusst. Wenn eine Hartbeschichtung um 0,001 Zoll dicker wird, verringert sich der Teilungsdurchmesser effektiv um 0,004 Zoll. Um die Ansammlung von Hartbeschichtungen vom Typ III zu kompensieren, müssen Maschinenbauer übergroße Gewindebohrer verwenden, typischerweise GH3 oder GH5, um die Anfangsgewinde zu schneiden, die größer als das Nenngewinde sind.
Standardgewindebohrer (GH2 oder GH3) sind für unbeschichtete Teile konzipiert. Wenn Sie einen Standardgewindebohrer in ein Loch einführen, das mit einer Hartbeschichtung versehen werden soll, sind die resultierenden Gewinde zu fest, um ein Standardbefestigungselement aufzunehmen. Die Schraube klemmt und die Anwendung eines zu hohen Drehmoments führt zum Abreißen des Gewindes oder zum Bruch des Befestigungselements. Durch die Angabe übergroßer Gewindebohrer in der Fertigungszeichnung stellen Sie sicher, dass die Gewinde genügend Spiel haben, um das anodische Wachstum aufzunehmen. Bei besonders kritischen Gewinden ziehen es einige Werkstätten vor, die Löcher vollständig abzudecken und sie als Rohaluminium zu belassen.
Eine ordnungsgemäße technische Dokumentation verhindert Fehlkommunikation zwischen der Maschinenwerkstatt, dem Extruder und dem Anodisierer. Klarheit auf dem Druck bestimmt den Erfolg auf dem Boden. Wenn die Zeichnung nicht eindeutig ist, wird der Maschinist raten, und zwar in der Regel falsch.
Der Industriestandard lautet oft standardmäßig „Abmessungen gelten NACH der Fertigstellung“. Wenn dies jedoch auf dem Zeichnungsblock nicht eindeutig ist, kann dies zu einer Katastrophe führen. Wenn der Maschinist das Teil auf die Nennmaße zuschneidet, ohne zu wissen, dass eine dicke Hartschicht aufgetragen wird, entspricht das fertige Teil nicht den Spezifikationen. Stellen Sie eine konkrete Blaupausennotation bereit, die den ASME Y14.5- oder ISO-Standards entspricht. Verwenden Sie explizite Hinweise wie: „Abmessungsgrenzen gelten nach der Beschichtung. Rohbearbeitungstoleranzen müssen eine Beschichtungsdicke von 0,001 bis 0,002 Zoll berücksichtigen.“
Alternativ können Sie zwei Bemaßungssätze bereitstellen: einen für das bearbeitete Rohteil und einen für das fertig beschichtete Teil. Dadurch entfällt jegliches Rätselraten. Der Maschinist prüft das Teil anhand der Abmessungen vor der Platte, und das Qualitätskontrollteam prüft das endgültige Teil anhand der Abmessungen nach der Platte. Diese Dual-Dimensionierungsstrategie wird für komplexe Luft- und Raumfahrt- und Medizinkomponenten dringend empfohlen.
Bestimmen Sie frühzeitig, ob Teile mit ihren Abmessungen vor dem Eloxieren oder mit den Nennabmessungen nach dem Eloxieren modelliert werden sollen. Für die standardmäßige Eloxierung vom Typ II ist in der Regel eine nominale Modellierung ausreichend. Wenden Sie bei Hartbeschichtungsanwendungen vom Typ III Standardversätze direkt im CAD-Modell für kritische Passflächen an, um sicherzustellen, dass die CAM-Software die richtigen Werkzeugwege vor der Platte generiert.
Wenn Sie das Teil mit den endgültigen Abmessungen nach der Platte modellieren, muss der CNC-Programmierer manuell negative Aufmaße in der CAM-Software anwenden, um das Teil auf Untermaß zu schneiden. Dies birgt ein erhebliches Risiko menschlichen Versagens. Durch die Modellierung des Teils mit den Abmessungen vor der Platte generiert die CAM-Software automatisch die richtigen Werkzeugwege. Anschließend können Sie das 3D-Modell direkt für die Bearbeitung verwenden, während die 2D-Zeichnung die endgültigen beschichteten Abmessungen zur Prüfung vorgibt.
Wenn bestimmte Merkmale keine Dimensionsverschiebung tolerieren, ist die Maskierung eine praktikable Strategie zur Schadensbegrenzung. Kritische Passflächen, Erdungspunkte oder Bohrungen mit engen Toleranzen können abgedeckt werden, um die Bildung der anodischen Beschichtung zu verhindern. Allerdings ist die manuelle Maskierung arbeitsintensiv. Sie müssen die Kostenkompromisse zwischen Maskierung und Anpassung der anfänglichen Bearbeitungstoleranzen zur Anpassung an die Beschichtung abwägen.
Beim Abdecken werden spezielle Klebebänder, flüssige Schutzlacke oder maßgeschneiderte Silikonstopfen auf die Bereiche aufgetragen, die blankes Aluminium bleiben müssen. Dieser Vorgang wird von Hand durchgeführt und erhöht den Zeit- und Kostenaufwand für die Endbearbeitung erheblich. Darüber hinaus sind Maskierungslinien selten perfekt; Es gibt immer eine leichte Auslaufzone, wo die Beschichtung zum blanken Metall übergeht. Wenn Sie die erforderlichen Toleranzen durch Anpassen der Bearbeitungsmaße erreichen können, ist dies fast immer kostengünstiger als das Abkleben.
Selbst bei perfekter Berechnung können die physikalischen Einschränkungen des Eloxierungsprozesses zu unerwarteten Maßabweichungen führen. Die Antizipation dieser Risiken sorgt für eine bessere Qualitätskontrolle und verringert die Ausschussquote.
Anodische Schichten wachsen senkrecht zur Oberfläche. An scharfen 90-Grad-Außenecken divergiert die Beschichtung. Dadurch entsteht ein Mikrohohlraum oder eine spröde, dicke Kante, die als Eckdefekt bezeichnet wird. Um ein gleichmäßiges Beschichtungswachstum zu gewährleisten und Kantenabsplitterungen zu vermeiden, sind Mindesteckradien einzuhalten. Wir empfehlen einen Radius von 0,015 Zoll für eine Dicke von 1 Mil und einen Radius von 0,030 Zoll für eine Dicke von 2 Mil.
Wenn Sie die Außenecken scharf lassen, bildet die Hartbeschichtung einen brüchigen Grat, der bei der Handhabung oder Montage leicht abplatzt. Durch diese Absplitterung wird das darunter liegende Rohaluminium freigelegt, wodurch die Korrosionsbeständigkeit und das ästhetische Erscheinungsbild des Teils beeinträchtigt werden. Indem Sie während der Bearbeitungsphase alle scharfen Kanten mit einer Fase oder einem Radius brechen, sorgen Sie für einen sanften Übergang, damit die Oxidschicht gleichmäßig wächst.
Während des Eloxalvorgangs muss der elektrische Kontakt über Gestelle oder Kabelbinder hergestellt werden. Da der Strom durch diese physischen Verbindungspunkte fließt, findet genau dort, wo das Rack das Metall berührt, keine Anodisierung statt. Diese Kontaktpunkte führen zu lokalisierten Zonen mit rohen Metallabmessungen. Platzieren Sie Rackmarkierungen strategisch auf unkritischen, verborgenen Oberflächen, um kritische Toleranzpfade und ästhetische Anforderungen zu schützen.
Sie müssen Ihrem Eloxierer die akzeptablen Stellen für Gestellmarkierungen mitteilen. Wenn Sie diese Stellen nicht angeben, spannt der Bediener das Teil dort ein, wo es am bequemsten ist, also möglicherweise genau in der Mitte einer kritischen Dichtfläche. Fügen Sie der Zeichnung einen speziellen Hinweis hinzu, der angibt, wo Zahnstangenmarkierungen zulässig sind. Zum Beispiel: „Zahnstangenmarkierungen nur am Innendurchmesser der Bohrung A zulässig.“
Eloxieren reagiert empfindlich auf Umwelteinflüsse. Badtemperatur, Stromdichte, chemische Konzentrationen und Zeit im Tank führen zu Mikroschwankungen, typischerweise etwa ±0,0002 Zoll, selbst innerhalb derselben Charge. Raten Sie Ihrem Technikteam, realistische Toleranzfenster festzulegen. Vermeiden Sie anspruchsvolle Toleranzen von ±0,0001 Zoll bei hartbeschichteten Merkmalen, da der Prozess naturgemäß über diesen Spielraum hinaus schwankt.
Wenn Sie höchste Präzision benötigen, müssen Sie die Teile mit leichtem Übermaß bearbeiten, die Hartbeschichtung auftragen und dann einen zweiten Schleif- oder Honvorgang durchführen, um die endgültige Abmessung zu erreichen. Dies ist bei Hydraulikspulen und Hochgeschwindigkeitslagerzapfen gängige Praxis. Die Hartbeschichtung sorgt für die Verschleißfestigkeit und der Nachschleifvorgang garantiert die Maßhaltigkeit.
Durch das Eloxieren werden die Abmessungen vorhersehbar verändert. Der Erfolg hängt vollständig von der proaktiven mathematischen Kompensation während der Entwurfsphase ab. Wenn Sie die 50/50-Regel, die Auswirkungen des Ätzens und die spezifischen Wachstumsraten verschiedener Anodisierungsarten verstehen, können Sie Teile konstruieren, die sich einwandfrei zusammenbauen lassen.
Arbeiten Sie mit Extrudern und Finishern zusammen, die integrierte Bearbeitungs- und Eloxierungsdienste anbieten. Dadurch werden Kommunikationslücken zwischen einzelnen Anbietern beseitigt. Um sicherzustellen, dass Ihr nächster Produktionslauf erfolgreich ist, überprüfen Sie Ihre aktuellen CAD-Modelle, aktualisieren Sie Ihre technischen Zeichnungsvorlagen, um Toleranzen vor und nach der Fertigstellung explizit anzugeben, und wenden Sie sich an einen technischen Extrusionspartner für eine umfassende Überprüfung des Designs für die Herstellbarkeit.
Prüfen Sie alle vorhandenen CAD-Modelle, um zu überprüfen, ob Vorplattenversätze für Hartbeschichtungsspezifikationen angewendet wurden.
Aktualisieren Sie technische Zeichnungsvorlagen, um explizit anzugeben, ob die Abmessungen vor oder nach dem Eloxalprozess gelten.
Geben Sie auf allen Fertigungsdrucken akzeptable Positionen der Rackmarkierungen an, um kritische Passflächen zu schützen.
Setzen Sie übergroße Gewindebohrer (GH3 oder GH5) für alle Gewindelöcher ein, die eine Hartbeschichtung vom Typ III erhalten sollen.
A: Ja. Beim Eloxieren gilt die 50/50-Regel. Ungefähr die Hälfte der Beschichtungsdicke dringt in das Rohaluminium ein, während sich die andere Hälfte von der Oberfläche nach außen aufbaut, wodurch sich die gesamten Außenabmessungen des Teils vergrößern.
A: Hartbeschichtung vom Typ III erfordert normalerweise eine Gesamtdicke von 0,002 Zoll. Da die Hälfte davon nach außen wächst, kommt es im Allgemeinen zu einem Wachstum von 0,001 Zoll pro freiliegender Oberfläche.
A: Ja. Da die Beschichtung von den Innenwänden nach außen zur Mitte des Lochs hin wächst, verringert sich der Innendurchmesser. Ein Wachstum von 0,001 Zoll pro Oberfläche verringert den Gesamtdurchmesser eines Lochs um 0,002 Zoll.
A: Gewindelöcher reagieren sehr empfindlich auf Beschichtungsablagerungen. Aufgrund des 60-Grad-Winkels von Standardgewinden schrumpft der Flankendurchmesser um etwa das Vierfache der Schichtdicke. Zum Ausgleich müssen Maschinenbauer übergroße Gewindebohrer verwenden.
A: Beim Ätzen wird rohes Metall entfernt, um die Oberfläche vor dem Eloxieren zu reinigen. Durch diesen Prozess können 0,0002 bis 0,001 Zoll pro Fläche abgezogen werden, was bei der endgültigen Toleranzberechnung berücksichtigt werden muss, um zu kleine Teile zu vermeiden.
A: Zahnstangenmarkierungen sind die physischen Punkte, an denen beim Eloxieren elektrischer Kontakt hergestellt wird. Diese kleinen Bereiche bleiben uneloxiert und behalten ihre ursprünglichen Rohbearbeitungstoleranzen bei. Sie sollten auf unkritischen Oberflächen platziert werden.