
Visualizações: 0 Autor: Editor do site Horário de publicação: 18/07/2026 Origem: Site


Os acabamentos de superfície não são dimensionalmente neutros. Deixar de levar em conta a espessura do revestimento durante a fase de projeto continua sendo a principal causa de falha de montagem na fabricação de precisão. Quando os engenheiros tratam a anodização como uma simples adição de cor, eles ignoram a realidade física do crescimento da camada de óxido. Essa supervisão leva a riscos operacionais significativos, incluindo lotes de peças rejeitados, componentes fora das especificações, encadernação de roscas e retrabalho dispendioso no chão de fábrica.
O controle das tolerâncias finais requer uma compreensão matemática rigorosa de como a camada anódica se desenvolve. Você deve levar em conta a perda de material químico pré-anodização, executar ajustes CAD precisos e manter uma comunicação clara com os parceiros de acabamento em relação às especificações pré e pós-anodização. Ao dominar a mecânica da conversão eletroquímica, você pode garantir que seus componentes se encaixem perfeitamente na linha de montagem sempre, evitando a lixeira e mantendo os cronogramas de produção intactos.
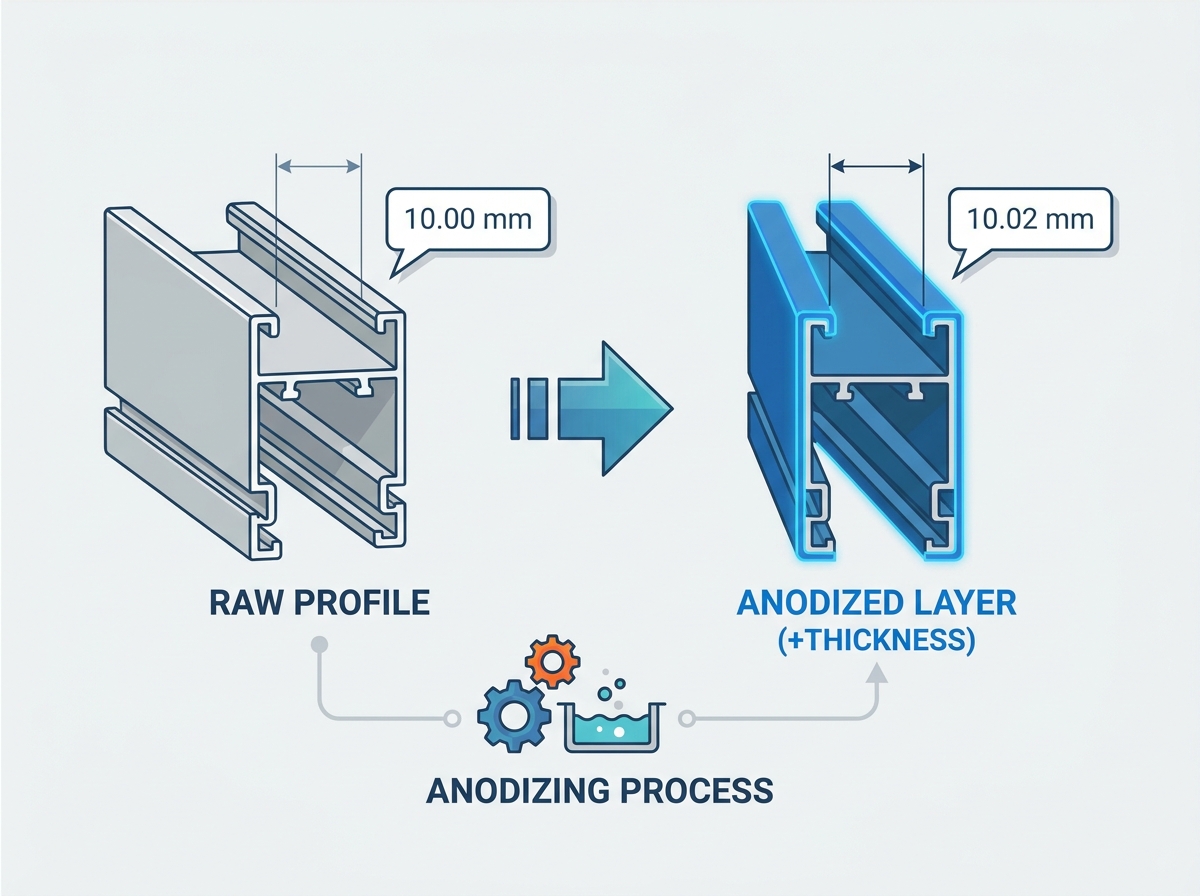
A Regra 50/50: A anodização é um processo de conversão eletroquímica, não um revestimento aditivo. Aproximadamente 50% da camada anódica penetra no alumínio base, enquanto 50% se acumula para fora, alterando as dimensões finais.
O Fator de Gravura: Os pré-tratamentos químicos (gravação) dissolvem uma pequena quantidade de metal bruto antes da anodização, o que pode compensar ou agravar as alterações dimensionais finais dependendo do processo utilizado.
O tipo de revestimento determina a variação: a anodização Tipo II (padrão) normalmente adiciona acúmulo insignificante (0,0001' a 0,0003' por superfície), enquanto o Tipo III (Hardcoat) pode adicionar espessura significativa (0,001' ou mais por superfície).
A geometria é importante: a anodização aumenta as dimensões externas (OD) e, ao mesmo tempo, diminui as dimensões internas (ID) e os diâmetros dos furos em todas as superfícies expostas.
A Exceção de Contato: Áreas bloqueadas por acessórios de rack (marcas de rack) não recebem corrente e não sofrerão conversão, deixando intactas as dimensões do metal bruto.
Clareza das especificações: Os desenhos de engenharia devem indicar explicitamente se as tolerâncias dimensionais especificadas se aplicam antes ou depois do processo de anodização.
Os engenheiros muitas vezes confundem anodização com revestimento ou pintura padrão. Este mal-entendido fundamental leva a cálculos de tolerância incorretos em um perfil de extrusão de alumínio personalizado . Ao contrário da tinta, que fica inteiramente sobre uma superfície, a anodização transforma o próprio material de base. Você não está adicionando uma camada de material de uma fonte externa; você está convertendo o alumínio existente em óxido de alumínio por meio de uma reação eletroquímica.
A anodização é um processo de conversão eletroquímica. A peça de alumínio é submersa em banho de eletrólito ácido e submetida a corrente elétrica direta. Este processo consome o metal base na superfície, convertendo-o em um óxido de alumínio altamente durável. Como o óxido ocupa mais volume do que o alumínio bruto que substitui, as dimensões gerais da peça mudam. Se você medir uma peça com um micrômetro antes e depois do tanque, verá uma diferença distinta no tamanho físico do componente.
Quando você aplica uma tinta úmida padrão ou uma camada em pó, toda a espessura desse revestimento fica sobre o substrato. Se você pulverizar 0,002 polegadas de tinta, a peça crescerá 0,002 polegadas por superfície. A anodização não se comporta desta forma. O processo de conversão corrói o metal ao mesmo tempo que constrói uma estrutura de óxido poroso que é posteriormente selada. Compreender esse mecanismo é o primeiro passo para evitar problemas de acúmulo de tolerâncias durante a montagem final.
A mudança dimensional segue uma linha de base padrão conhecida como regra 50/50. Quando a camada de óxido de alumínio se forma, metade da espessura total do revestimento penetra no metal bruto existente e a outra metade se acumula para fora da superfície original. Se você especificar uma espessura total de revestimento anódico de 0,002 polegadas, a peça sofrerá um crescimento externo de 0,001 polegadas por superfície. Você deve calcular essa alteração dimensional real com base na espessura total solicitada do revestimento, em vez de assumir que todo o revestimento fica sobre o metal.
Considere um eixo de precisão projetado para encaixar em um rolamento. Se o eixo for usinado exatamente no diâmetro máximo permitido antes da anodização, o crescimento externo da camada de óxido tornará o eixo muito grande para caber. A regra 50/50 determina que você deve usinar o eixo subdimensionado em um valor igual à metade da espessura total do revestimento especificada. Este ajuste matemático deve ser calculado para cada dimensão crítica da impressão.
Antes do início da anodização, as peças passam por uma fase de pré-tratamento químico destinada a limpar o metal e remover pequenas imperfeições superficiais. Esta etapa altera as dimensões antes mesmo de a corrente elétrica ser aplicada. O tipo de água-forte usada pela sua casa de acabamento determinará a quantidade de matéria-prima perdida.
Gravura cáustica: A corrosão cáustica pesada ataca agressivamente o alumínio. Ele pode remover 0,0002 a 0,001 polegadas de metal bruto por superfície. Isto reduz significativamente as dimensões do perfil, o que significa que o crescimento anódico subsequente poderá apenas trazer a peça de volta ao seu tamanho original usinado ou deixá-la subdimensionada. A gravação cáustica é excelente para ocultar linhas de molde, mas é um pesadelo para tolerâncias restritas.
Gravura Ácida: A condicionamento ácido produz um acabamento fosco enquanto minimiza a remoção de material. Preserva tolerâncias rigorosas, tornando-se o pré-tratamento preferido para precisão perfis de extrusão de alumínio onde as dimensões exatas são críticas. O ataque ácido normalmente remove menos de 0,0001 polegada de material, fornecendo uma base muito mais estável para o processo de anodização.
Diferentes séries de alumínio reagem de maneira diferente no banho de anodização. Por exemplo, as ligas da série 6000 geralmente produzem uma camada de óxido densa e uniforme com taxas de crescimento previsíveis. Essas ligas são o padrão para componentes estruturais e aceitam revestimentos anódicos excepcionalmente bem. Em contraste, as ligas da série 7000, que contêm altos níveis de zinco, podem dissolver-se mais rapidamente no banho ácido. Isto afeta sutilmente a taxa de crescimento e a densidade final da camada de óxido, exigindo pequenos ajustes no tempo e na densidade de corrente para atingir a espessura desejada.
Ao trabalhar com ligas da série 2000, o alto teor de cobre apresenta outro desafio. O cobre não anodiza; dissolve-se no banho, deixando vazios microscópicos no revestimento. Isto resulta num acabamento mais macio e menos resistente ao desgaste e pode causar mudanças dimensionais imprevisíveis. Sempre consulte o seu anodizador sobre a liga específica que você está usando, pois os parâmetros do banho devem ser ajustados para acomodar a composição química do metal.
Para projetar adequadamente um extrusão de alumínio sólido , você deve comparar o impacto dimensional das especificações de anodização padrão da indústria, comumente definidas pela MIL-A-8625. O tipo de anodização selecionado determinará a gravidade das alterações dimensionais e o nível de compensação CAD necessário.
Tipo de anodização |
Espessura Total Típica |
Crescimento externo (por superfície) |
Aplicação Primária |
|---|---|---|---|
Tipo II (Padrão/Sulfúrico) |
0,0002' a 0,0006' (5 - 15 µm) |
0,0001' a 0,0003' |
Acabamentos cosméticos, resistência moderada à corrosão. |
Tipo III (capa dura) |
0,002' (50 µm) |
~0,001' |
Alto desgaste, alta fricção e extrema durabilidade. |
Tipo I (ácido crômico) |
0,00005' a 0,0002' |
Insignificante |
Componentes aeroespaciais sensíveis à fadiga. |
A anodização tipo II é o acabamento mais comum. Normalmente produz uma espessura total entre 0,0002 e 0,0006 polegadas. Seguindo a regra 50/50, isso resulta em apenas 0,0001 a 0,0003 polegadas de crescimento externo por superfície. Esta alteração mínima torna o Tipo II ideal para acabamentos cosméticos e resistência à corrosão moderada, onde tolerâncias de usinagem restritas devem ser mantidas sem a necessidade de ajustes CAD significativos.
Para a maioria das aplicações de uso geral, a mudança dimensional causada pela anodização Tipo II fica dentro das tolerâncias de usinagem padrão (normalmente +/- 0,005 polegadas). A menos que você esteja lidando com rolamentos ajustados por pressão ou pinos-guia de precisão, geralmente não é necessário alterar as dimensões de usinagem para revestimentos Tipo II. No entanto, você ainda deve levar em conta o ataque pré-anodizado, especialmente se a casa de acabamento usar um processo cáustico pesado.
O revestimento duro Tipo III foi projetado para durabilidade. Normalmente requer uma espessura total de 0,002 polegadas, embora seja personalizável. Isso resulta em aproximadamente 0,001 polegada de crescimento externo por superfície. Conseqüentemente, ele adiciona 0,002 polegadas aos diâmetros externos gerais e subtrai 0,002 polegadas dos diâmetros internos. Este acabamento é necessário para aplicações de alto desgaste e alto atrito, mas requer uma compensação rigorosa de pré-usinagem para garantir que as peças finais permaneçam dentro da tolerância.
A anodização Hardcoat é realizada em temperaturas mais baixas e densidades de corrente mais altas do que o Tipo II. Isso cria uma camada de óxido mais densa e espessa que proporciona excelente resistência à abrasão. Como a mudança dimensional é significativa, os maquinistas devem cortar o alumínio bruto em dimensões específicas de pré-placa. Não fazer isso resultará em peças que não podem ser montadas. Hardcoat é implacável; você não pode simplesmente lixar ou esmerilhar se a peça for superdimensionada, pois o revestimento é mais duro do que as ferramentas de aço usadas para cortá-la.
Os engenheiros precisam de uma estrutura matemática confiável para ajustar seus projetos a um perfil personalizado. Compreender como o crescimento externo afeta diferentes geometrias não é negociável. Você deve avaliar cada característica da impressão e aplicar o deslocamento correto com base na espessura de revestimento especificada.
As alterações dimensionais são compostas com base no número de superfícies envolvidas. Se uma peça tiver duas faces externas paralelas, o aumento dimensional total será duas vezes o crescimento externo. Para um hardcoat Tipo III adicionando 0,001 polegadas por superfície, um bloco de 2.000 polegadas de largura medirá 2.002 polegadas após o acabamento. Você deve usinar o bloco bruto em 1.998 polegadas para atingir a dimensão final desejada.
Este efeito de composição aplica-se a todos os diâmetros externos. Um eixo cilíndrico com diâmetro nominal da placa de apoio de 1.000 polegadas deve ser reduzido para 0,998 polegadas no torno. Ao medir essas peças no chão de fábrica, os inspetores devem usar micrômetros calibrados para as dimensões da pré-placa. Fornecer um desenho de pré-placa separado para a oficina mecânica é a maneira mais eficaz de evitar erros.
As geometrias internas experimentam um efeito inverso. O crescimento externo das paredes internas converge para o centro. Isso diminui o diâmetro efetivo de furos, ranhuras e furos. Um furo de 1.000 polegadas submetido ao revestimento rígido Tipo III encolherá 0,001 polegadas de cada lado, resultando em um diâmetro interno final de 0,998 polegadas. Para obter um furo final de 1.000 polegadas, o maquinista deve perfurar o furo com tamanho maior para 1.002 polegadas.
Este encolhimento é particularmente problemático para furos de pinos-guia e mancais de rolamento. Se um rolamento exigir um leve ajuste por pressão, um furo que encolhe 0,002 polegadas tornará a instalação impossível. O rolamento irá emperrar e forçá-lo provavelmente quebrará a frágil camada de revestimento duro. Você deve calcular o tamanho exato do furo da pré-placa e verificá-lo com medidores de passagem/não passagem antes de enviar o lote para o anodizador.
Os furos roscados apresentam o maior risco de falha de tolerância. O diâmetro primitivo de um furo roscado é afetado por um fator de quatro vezes a espessura do revestimento devido à geometria dos ângulos de rosca padrão de 60 graus. Se um revestimento duro adicionar 0,001 polegadas de espessura, o diâmetro primitivo efetivamente encolherá 0,004 polegadas. Para compensar o acúmulo de revestimento rígido Tipo III, os maquinistas devem usar machos superdimensionados, normalmente GH3 ou GH5, para cortar as roscas iniciais maiores que o nominal.
Os machos padrão (GH2 ou GH3) são projetados para peças não revestidas. Quando você executa um macho padrão em um orifício que receberá um revestimento rígido, as roscas resultantes ficarão muito apertadas para aceitar um fixador padrão. O parafuso irá emperrar e a aplicação de torque excessivo irá arrancar as roscas ou quebrar o fixador. Ao especificar machos superdimensionados no desenho de fabricação, você garante que as roscas tenham folga suficiente para acomodar o crescimento anódico. Para roscas altamente críticas, algumas lojas preferem mascarar totalmente os furos, deixando-os como alumínio bruto.
A documentação de engenharia adequada evita falhas de comunicação entre a oficina mecânica, a extrusora e o anodizador. A clareza na impressão dita o sucesso no chão. Se o desenho for ambíguo, o maquinista adivinhará, e geralmente errará.
O padrão da indústria geralmente usa como padrão 'As dimensões são aplicadas APÓS o acabamento'. No entanto, deixar isso ambíguo no bloco de desenho é um convite ao desastre. Se o maquinista cortar a peça nas dimensões nominais sem saber que uma camada dura espessa será aplicada, a peça final ficará fora das especificações. Fornece notação de projeto concreto em conformidade com os padrões ASME Y14.5 ou ISO. Use notas explícitas como: 'Os limites dimensionais se aplicam após o revestimento. As tolerâncias brutas de usinagem devem levar em conta a espessura do revestimento de 0,001 a 0,002 polegadas.'
Alternativamente, você pode fornecer dois conjuntos de dimensões: um para a peça usinada bruta e outro para a peça com revestimento final. Isso elimina todas as suposições. O maquinista inspeciona a peça em relação às dimensões da pré-placa e a equipe de controle de qualidade inspeciona a peça final em relação às dimensões da pós-placa. Esta estratégia de duplo dimensionamento é altamente recomendada para componentes aeroespaciais e médicos complexos.
Determine antecipadamente se deseja modelar as peças em suas dimensões pré-anodizadas ou em dimensões nominais pós-anodizadas. Para anodização tipo II padrão, a modelagem nominal geralmente é suficiente. Para aplicações de revestimento duro Tipo III, aplique deslocamentos padrão diretamente no modelo CAD para superfícies de posicionamento críticas para garantir que o software CAM gere os percursos de pré-placa corretos.
Se você modelar a peça nas dimensões finais da pós-placa, o programador CNC deverá aplicar manualmente tolerâncias de estoque negativas no software CAM para cortar a peça subdimensionada. Isto introduz um risco significativo de erro humano. Ao modelar a peça nas dimensões da pré-placa, o software CAM gera automaticamente os percursos corretos. Você pode então usar o modelo 3D diretamente para usinagem, enquanto o desenho 2D especifica as dimensões finais do revestimento para inspeção.
Quando certas características não podem tolerar qualquer mudança dimensional, o mascaramento é uma estratégia de mitigação viável. Superfícies de contato críticas, pontos de aterramento ou furos com tolerância restrita podem ser mascarados para evitar a formação do revestimento anódico. No entanto, o mascaramento manual exige muita mão-de-obra. Você deve pesar as compensações de custo do mascaramento versus o ajuste das tolerâncias de usinagem iniciais para acomodar o revestimento.
O mascaramento envolve a aplicação de fitas especializadas, resistências a líquidos ou tampões de silicone personalizados nas áreas que devem permanecer de alumínio puro. Esse processo é feito manualmente e agrega tempo e custo significativos à operação de acabamento. Além disso, as linhas de máscara raramente são perfeitas; há sempre uma ligeira zona de sangramento onde o revestimento faz a transição para o metal descoberto. Se você conseguir atingir as tolerâncias exigidas ajustando as dimensões de usinagem, isso quase sempre será mais econômico do que mascarar.
Mesmo com matemática perfeita, as limitações físicas do processo de anodização podem causar variações dimensionais inesperadas. Antecipar esses riscos garante melhor controle de qualidade e reduz o índice de refugos.
Os revestimentos anódicos crescem perpendicularmente à superfície. Em cantos externos agudos de 90 graus, o revestimento diverge. Isso cria um microvazio ou uma borda espessa e quebradiça conhecida como defeito de canto. Para garantir o crescimento uniforme do revestimento e evitar lascas nas bordas, implemente raios de canto mínimos. Recomende um raio de 0,015 polegadas para uma espessura de 1 mil e um raio de 0,030 polegadas para uma espessura de 2 mil.
Se você deixar os cantos externos pontiagudos, o revestimento rígido formará uma crista frágil que se desprenderá facilmente durante o manuseio ou montagem. Esse lascamento expõe o alumínio bruto por baixo, comprometendo a resistência à corrosão e a aparência estética da peça. Ao quebrar todas as arestas vivas com um chanfro ou raio durante a fase de usinagem, você proporciona uma transição suave para que a camada de óxido cresça uniformemente.
O contato elétrico deve ser estabelecido através de racks ou abraçadeiras durante o processo de anodização. Como a corrente flui através desses pontos de conexão física, nenhuma anodização ocorre exatamente onde o rack toca o metal. Esses pontos de contato resultam em zonas localizadas de dimensões de metal bruto. Coloque estrategicamente marcas de rack em superfícies ocultas e não críticas para proteger caminhos de tolerância críticos e requisitos estéticos.
Você deve comunicar os locais aceitáveis para marcas de rack ao seu anodizador. Se você não especificar esses locais, o operador fixará a peça onde for mais conveniente, o que pode ser bem no meio de uma superfície de vedação crítica. Adicione uma nota específica ao desenho indicando onde as marcas de rack são permitidas. Por exemplo: 'Marcas de rack permitidas somente no diâmetro interno do furo A.'
A anodização é sensível a fatores ambientais. A temperatura do banho, a densidade da corrente, as concentrações químicas e o tempo no tanque introduzem microvariações, normalmente em torno de ±0,0002 polegadas, mesmo dentro do mesmo lote. Aconselhe sua equipe de engenharia a definir janelas de tolerância realistas. Evite exigir tolerâncias de ±0,0001 polegada em recursos com revestimento rígido, pois o processo flutua inerentemente além dessa margem.
Se você precisar de extrema precisão, deverá usinar as peças ligeiramente superdimensionadas, aplicar o hardcoat e, em seguida, realizar uma operação secundária de retificação ou brunimento para obter a dimensão final. Esta é uma prática comum para carretéis hidráulicos e mancais de rolamento de alta velocidade. O hardcoat proporciona resistência ao desgaste e a operação de retificação secundária garante a precisão dimensional.
A anodização altera previsivelmente as dimensões. O sucesso depende inteiramente da compensação matemática proativa durante a fase de projeto. Ao compreender a regra 50/50, o impacto da gravação e as taxas de crescimento específicas dos diferentes tipos de anodização, você pode projetar peças que são montadas perfeitamente.
Faça parceria com extrusoras e finalizadoras que oferecem serviços integrados de usinagem e anodização. Isso elimina as lacunas de comunicação entre fornecedores distintos. Para garantir que sua próxima produção seja bem-sucedida, revise seus modelos CAD atuais, atualize seus modelos de desenhos de engenharia para especificar explicitamente tolerâncias pré e pós-acabamento e consulte um parceiro técnico de extrusão para uma revisão abrangente do projeto para capacidade de fabricação.
Audite todos os modelos CAD existentes para verificar se os deslocamentos da pré-placa foram aplicados para especificações de revestimento duro.
Atualize os modelos de desenhos de engenharia para indicar explicitamente se as dimensões se aplicam antes ou depois do processo de anodização.
Especifique locais aceitáveis para marcas de rack em todas as impressões de fabricação para proteger superfícies críticas de contato.
Implemente machos superdimensionados (GH3 ou GH5) para todos os furos roscados que receberão revestimento rígido Tipo III.
R: Sim. A anodização segue a regra 50/50. Aproximadamente metade da espessura do revestimento penetra no alumínio bruto, enquanto a outra metade se acumula para fora da superfície, aumentando as dimensões externas gerais da peça.
R: O revestimento duro Tipo III normalmente requer uma espessura total de 0,002 polegadas. Como metade disso cresce para fora, geralmente adiciona 0,001 polegada de crescimento por superfície exposta.
R: Sim. Como o revestimento cresce para fora das paredes internas em direção ao centro do furo, o diâmetro interno diminui. Um crescimento de 0,001 polegada por superfície reduzirá o diâmetro geral do furo em 0,002 polegada.
R: Os furos roscados são altamente sensíveis ao acúmulo de revestimento. Devido ao ângulo de 60 graus das roscas padrão, o diâmetro primitivo diminui aproximadamente quatro vezes a espessura do revestimento. Os maquinistas devem usar machos superdimensionados para compensar.
R: A gravação cáustica remove o metal bruto para limpar a superfície antes da anodização. Este processo pode subtrair 0,0002 a 0,001 polegadas por superfície, o que deve ser levado em consideração na matemática de tolerância final para evitar peças subdimensionadas.
R: As marcas de rack são os pontos físicos onde o contato elétrico é feito durante a anodização. Essas pequenas áreas permanecem sem anodização e mantêm suas tolerâncias brutas originais de usinagem. Devem ser colocados em superfícies não críticas.