
Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 18-07-2026 Asal: Lokasi


Permukaan akhir tidak netral secara dimensi. Kegagalan memperhitungkan ketebalan lapisan selama tahap desain tetap menjadi penyebab utama kegagalan perakitan dalam manufaktur presisi. Ketika para insinyur memperlakukan anodisasi sebagai penambahan warna sederhana, mereka mengabaikan realitas fisik dari pertumbuhan lapisan oksida. Pengawasan ini menimbulkan risiko operasional yang signifikan, termasuk batch suku cadang yang ditolak, pemasangan komponen yang tidak sesuai spesifikasi, pengikatan benang, dan pengerjaan ulang yang mahal di lantai pabrik.
Mengontrol toleransi akhir memerlukan pemahaman matematis yang ketat tentang bagaimana lapisan anodik berkembang. Anda harus memperhitungkan kehilangan bahan kimia sebelum anodisasi, melakukan penyesuaian CAD yang tepat, dan menjaga komunikasi yang jelas dengan mitra penyelesaian mengenai spesifikasi sebelum dan sesudah anodisasi. Dengan menguasai mekanisme konversi elektrokimia, Anda dapat memastikan komponen Anda terpasang dengan sempurna di jalur perakitan setiap saat, menghindari tempat sampah dan menjaga jadwal produksi tetap utuh.
Aturan 50/50: Anodisasi adalah proses konversi elektrokimia, bukan pelapisan aditif. Sekitar 50% lapisan anodik menembus dasar aluminium, sementara 50% menumpuk di luar, mengubah dimensi akhir.
Faktor Etsa: Perlakuan awal kimia (etsa) melarutkan sejumlah kecil logam mentah sebelum anodisasi, yang dapat mengimbangi atau menggabungkan perubahan dimensi akhir tergantung pada proses yang digunakan.
Tipe Pelapisan Menentukan Varians: Anodisasi Tipe II (Standar) biasanya menambah sedikit penumpukan (0,0001' hingga 0,0003' per permukaan), sedangkan Tipe III (Hardcoat) dapat menambahkan ketebalan yang signifikan (0,001' atau lebih per permukaan).
Geometri Penting: Anodisasi meningkatkan dimensi luar (OD) sekaligus memperkecil dimensi dalam (ID) dan diameter lubang di setiap permukaan yang terbuka.
Pengecualian Kontak: Area yang diblokir oleh perlengkapan rak (tanda rak) tidak menerima arus dan tidak akan mengalami konversi, sehingga dimensi logam mentah tetap utuh.
Kejelasan Spesifikasi: Gambar teknik harus secara eksplisit menyatakan apakah toleransi dimensi yang ditentukan berlaku sebelum atau sesudah proses anodisasi.
Insinyur sering salah mengira anodisasi sebagai pelapisan atau pengecatan standar. Kesalahpahaman mendasar ini menyebabkan kesalahan perhitungan toleransi pada a profil ekstrusi aluminium khusus . Tidak seperti cat, yang seluruhnya berada di atas permukaan, anodisasi mengubah bahan dasar itu sendiri. Anda tidak menambahkan lapisan material dari sumber eksternal; Anda mengubah aluminium yang ada menjadi aluminium oksida melalui reaksi elektrokimia.
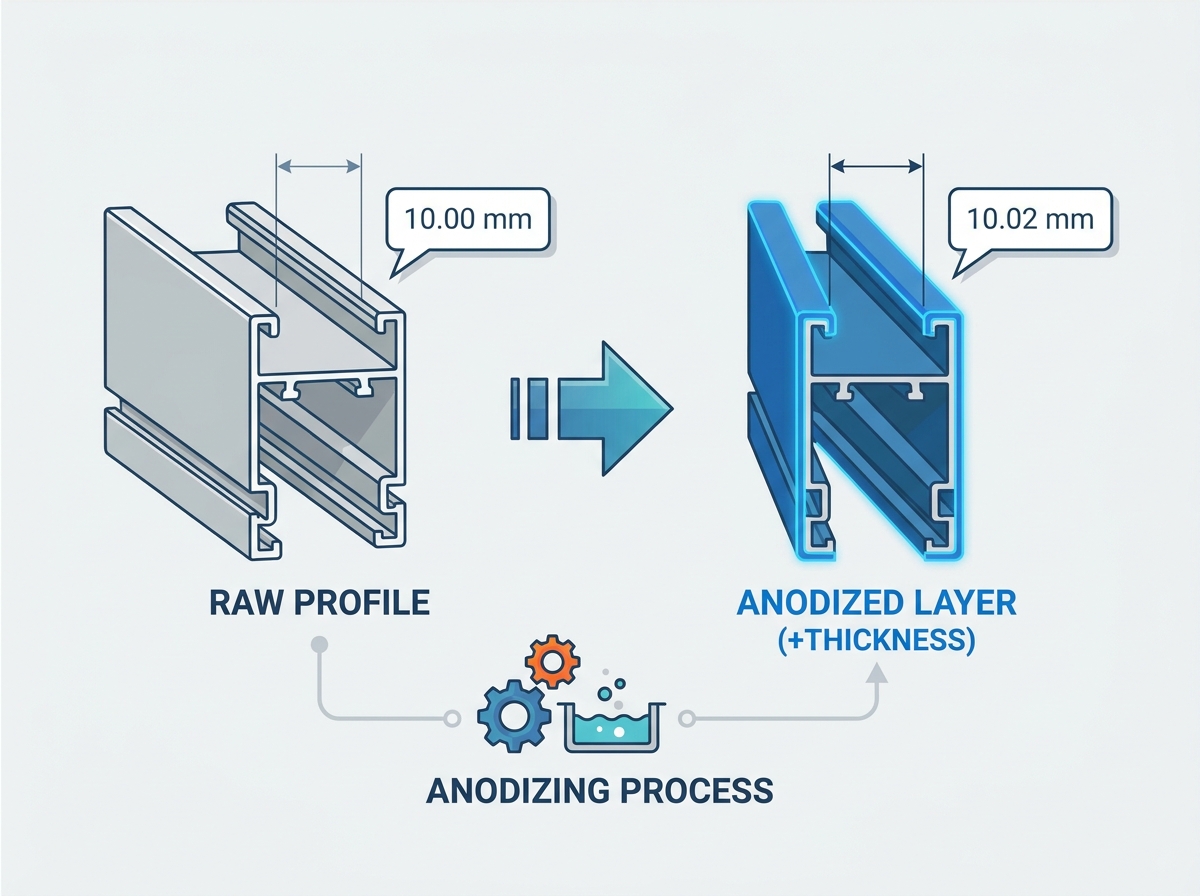
Anodisasi adalah proses konversi elektrokimia. Bagian aluminium direndam dalam rendaman elektrolit asam dan dialiri arus listrik searah. Proses ini menghabiskan logam dasar di permukaan, mengubahnya menjadi aluminium oksida yang sangat tahan lama. Karena oksida menempati lebih banyak volume dibandingkan aluminium mentah yang digantikannya, dimensi keseluruhan bagian tersebut berubah. Jika Anda mengukur suatu bagian dengan mikrometer sebelum dan sesudah tangki, Anda akan melihat perbedaan nyata dalam ukuran fisik komponen tersebut.
Saat Anda mengaplikasikan cat basah standar atau lapisan bubuk, seluruh ketebalan lapisan tersebut berada di atas media. Jika Anda menyemprotkan 0,002 inci cat, bagian tersebut akan bertambah 0,002 inci per permukaan. Anodisasi tidak berperilaku seperti ini. Proses konversi memakan logam sekaligus membangun struktur oksida berpori yang kemudian disegel. Memahami mekanisme ini adalah langkah pertama dalam mencegah masalah toleransi tumpukan selama perakitan akhir.
Pergeseran dimensi mengikuti garis dasar standar yang dikenal sebagai aturan 50/50. Ketika lapisan aluminium oksida terbentuk, separuh dari total ketebalan lapisan menembus logam mentah yang ada, dan separuh lainnya menumpuk keluar dari permukaan aslinya. Jika Anda menentukan ketebalan lapisan anodik total 0,002 inci, bagian tersebut akan mengalami pertumbuhan luar sebesar 0,001 inci per permukaan. Anda harus menghitung perubahan dimensi aktual ini berdasarkan total ketebalan lapisan yang diminta daripada mengasumsikan seluruh lapisan berada di atas logam.
Pertimbangkan poros presisi yang dirancang agar sesuai dengan bantalan. Jika poros dikerjakan tepat dengan diameter maksimum yang diijinkan sebelum anodisasi, pertumbuhan lapisan oksida ke arah luar akan membuat poros terlalu besar untuk dapat dipasang. Aturan 50/50 menyatakan bahwa Anda harus mengerjakan poros berukuran kecil dengan jumlah yang sama dengan setengah dari total ketebalan lapisan yang ditentukan. Penyesuaian matematis ini harus dihitung untuk setiap dimensi kritis pada cetakan.
Sebelum anodisasi dimulai, komponen menjalani fase pra-perawatan kimia yang dirancang untuk membersihkan logam dan menghilangkan ketidaksempurnaan kecil pada permukaan. Langkah ini mengubah dimensi bahkan sebelum arus listrik dialirkan. Jenis etsa yang digunakan pada finishing rumah Anda akan menentukan berapa banyak bahan mentah yang hilang.
Etsa Kaustik: Etsa kaustik berat secara agresif menyerang aluminium. Ini dapat menghilangkan 0,0002 hingga 0,001 inci logam mentah per permukaan. Hal ini menurunkan dimensi profil secara signifikan, yang berarti pertumbuhan anodik berikutnya mungkin hanya mengembalikan bagian tersebut ke ukuran mesin aslinya, atau membiarkannya berukuran terlalu kecil. Pengetsaan kaustik sangat baik untuk menyembunyikan garis mati, namun merupakan mimpi buruk bagi toleransi yang ketat.
Etsa Asam: Etsa asam menghasilkan hasil akhir matte sekaligus meminimalkan penghilangan material. Ini menjaga toleransi yang ketat, menjadikannya pra-perawatan pilihan untuk presisi profil ekstrusi aluminium di mana dimensi yang tepat sangat penting. Etsa asam biasanya menghilangkan material kurang dari 0,0001 inci, memberikan garis dasar yang jauh lebih stabil untuk proses anodisasi.
Rangkaian aluminium yang berbeda bereaksi secara berbeda dalam bak anodisasi. Misalnya, paduan seri 6000 umumnya menghasilkan lapisan oksida padat yang seragam dengan tingkat pertumbuhan yang dapat diprediksi. Paduan ini merupakan standar untuk komponen struktural dan menerima lapisan anodik dengan sangat baik. Sebaliknya, paduan seri 7000, yang mengandung seng tingkat tinggi, dapat larut lebih cepat dalam penangas asam. Hal ini secara halus mempengaruhi laju pertumbuhan dan kepadatan akhir lapisan oksida, memerlukan sedikit penyesuaian waktu dan kepadatan arus untuk mencapai ketebalan yang diinginkan.
Saat bekerja dengan paduan seri 2000, kandungan tembaga yang tinggi menghadirkan tantangan lain. Tembaga tidak mengalami anodisasi; itu larut dalam bak mandi, meninggalkan rongga mikroskopis di lapisan. Hal ini menghasilkan hasil akhir yang lebih lembut, kurang tahan aus, dan dapat menyebabkan pergeseran dimensi yang tidak terduga. Selalu konsultasikan dengan anodizer Anda tentang paduan spesifik yang Anda gunakan, karena parameter rendaman harus disesuaikan untuk mengakomodasi komposisi kimia logam.
Untuk merancang dengan benar a ekstrusi aluminium padat , Anda harus membandingkan dampak dimensi spesifikasi anodisasi industri standar, yang umumnya ditentukan oleh MIL-A-8625. Jenis anodisasi yang Anda pilih akan menentukan tingkat keparahan perubahan dimensi dan tingkat kompensasi CAD yang diperlukan.
Tipe Anodisasi |
Ketebalan Total Khas |
Pertumbuhan Luar (Per Permukaan) |
Aplikasi Utama |
|---|---|---|---|
Tipe II (Standar/Belerang) |
0,0002' hingga 0,0006' (5 - 15 µm) |
0,0001' hingga 0,0003' |
Hasil akhir kosmetik, ketahanan korosi sedang. |
Tipe III (Jaket Keras) |
0,002' (50 µm) |
~0,001' |
Keausan tinggi, gesekan tinggi, daya tahan ekstrem. |
Tipe I (Asam Kromat) |
0,00005' hingga 0,0002' |
Dapat diabaikan |
Dirgantara, komponen yang sensitif terhadap kelelahan. |
Anodisasi tipe II adalah penyelesaian yang paling umum. Biasanya menghasilkan ketebalan total antara 0,0002 dan 0,0006 inci. Dengan mengikuti aturan 50/50, hal ini hanya menghasilkan pertumbuhan luar sebesar 0,0001 hingga 0,0003 inci per permukaan. Perubahan minimal ini menjadikan Tipe II ideal untuk penyelesaian akhir kosmetik dan ketahanan terhadap korosi sedang di mana toleransi pemesinan yang ketat harus dipertahankan tanpa memerlukan penyesuaian CAD yang signifikan.
Untuk sebagian besar aplikasi tujuan umum, pergeseran dimensi yang disebabkan oleh anodisasi Tipe II berada dalam toleransi pemesinan standar (biasanya +/- 0,005 inci). Kecuali jika Anda menggunakan bantalan press-fit atau pin dowel presisi, biasanya Anda tidak perlu mengubah dimensi pemesinan untuk pelapis Tipe II. Namun, Anda tetap harus memperhitungkan etsa pra-anodisasi, terutama jika finishing rumah menggunakan proses kaustik yang berat.
Hardcoat tipe III dirancang untuk daya tahan. Biasanya memerlukan ketebalan total 0,002 inci, meskipun ini dapat disesuaikan. Hal ini menghasilkan pertumbuhan luar sekitar 0,001 inci per permukaan. Akibatnya, ia menambah 0,002 inci pada keseluruhan diameter luar dan mengurangi 0,002 inci dari diameter dalam. Hasil akhir ini diperlukan untuk aplikasi dengan tingkat keausan tinggi dan gesekan tinggi, namun memerlukan kompensasi pra-pemesinan yang ketat untuk memastikan komponen akhir tetap berada dalam toleransi.
Anodisasi hardcoat dilakukan pada suhu yang lebih rendah dan kepadatan arus yang lebih tinggi dibandingkan Tipe II. Hal ini menciptakan lapisan oksida yang lebih padat dan tebal sehingga memberikan ketahanan abrasi yang sangat baik. Karena pergeseran dimensinya signifikan, masinis harus memotong aluminium mentah ke dimensi pra-pelat tertentu. Kegagalan untuk melakukannya akan mengakibatkan bagian-bagian yang tidak dapat dirakit. Hardcoat tidak kenal ampun; Anda tidak bisa begitu saja mengampelas atau menggilingnya jika bagiannya terlalu besar, karena lapisannya lebih keras daripada perkakas baja yang digunakan untuk memotongnya.
Insinyur memerlukan kerangka matematika yang andal untuk menyesuaikan desain mereka dengan profil khusus. Memahami bagaimana pertumbuhan ke luar mempengaruhi geometri yang berbeda tidak dapat dinegosiasikan. Anda harus mengevaluasi setiap fitur pada cetakan dan menerapkan offset yang benar berdasarkan ketebalan lapisan yang ditentukan.
Perubahan dimensi senyawa berdasarkan jumlah permukaan yang terlibat. Jika suatu bagian mempunyai dua sisi luar yang sejajar, pertambahan dimensi totalnya adalah dua kali lipat pertumbuhan luarnya. Untuk lapisan keras Tipe III yang menambahkan 0,001 inci per permukaan, balok dengan lebar 2.000 inci akan berukuran 2,002 inci setelah selesai. Anda harus mengerjakan blok mentah hingga 1,998 inci untuk mencapai dimensi akhir yang diinginkan.
Efek peracikan ini berlaku untuk semua diameter luar. Poros silinder dengan diameter pelat tiang nominal 1.000 inci harus diturunkan menjadi 0.998 inci pada mesin bubut. Saat mengukur bagian-bagian ini di lantai pabrik, pemeriksa harus menggunakan mikrometer yang dikalibrasi dengan dimensi pra-pelat. Memberikan gambar pra-pelat terpisah ke bengkel mesin adalah cara paling efektif untuk mencegah kesalahan.
Geometri internal mengalami efek sebaliknya. Pertumbuhan luar dari dinding bagian dalam menyatu menuju pusat. Hal ini memperkecil diameter efektif lubang, slot, dan lubang. Lubang berukuran 1.000 inci yang dikenakan lapisan keras Tipe III akan menyusut sebesar 0,001 inci di setiap sisinya, menghasilkan diameter internal akhir sebesar 0,998 inci. Untuk mencapai lubang akhir 1.000 inci, masinis harus membuat lubang yang terlalu besar hingga 1.002 inci.
Penyusutan ini khususnya menjadi masalah pada lubang pin dowel dan jurnal bantalan. Jika bantalan memerlukan sedikit penyesuaian tekan, lubang yang menyusut 0,002 inci akan membuat pemasangan tidak mungkin dilakukan. Bantalan akan mengikat, dan memaksanya kemungkinan besar akan memecahkan lapisan hardcoat yang rapuh. Anda harus menghitung ukuran lubang pra-pelat yang tepat dan memverifikasinya dengan pengukur go/no-go sebelum mengirim batch ke anodizer.
Lubang yang disadap menghadirkan risiko kegagalan toleransi tertinggi. Diameter pitch lubang berulir dipengaruhi oleh faktor empat kali ketebalan lapisan karena geometri sudut ulir standar 60 derajat. Jika hardcoat menambah ketebalan 0,001 inci, diameter pitch secara efektif menyusut sebesar 0,004 inci. Untuk mengimbangi penumpukan lapisan keras Tipe III, masinis harus menggunakan keran berukuran besar, biasanya GH3 atau GH5, untuk memotong ulir awal lebih besar dari nominalnya.
Keran standar (GH2 atau GH3) dirancang untuk bagian yang tidak dilapisi. Saat Anda memasukkan keran standar ke dalam lubang yang akan menerima lapisan keras, benang yang dihasilkan akan terlalu ketat untuk menerima pengikat standar. Baut akan mengikat, dan menerapkan torsi yang berlebihan akan menghilangkan benang atau mematahkan pengikatnya. Dengan menentukan keran berukuran besar pada gambar produksi, Anda memastikan benang memiliki jarak yang cukup untuk mengakomodasi pertumbuhan anodik. Untuk benang yang sangat kritis, beberapa toko lebih memilih untuk menutupi seluruh lubangnya, membiarkannya sebagai aluminium mentah.
Dokumentasi teknik yang tepat mencegah miskomunikasi antara bengkel mesin, ekstruder, dan anodizer. Kejelasan hasil cetak menentukan kesuksesan di lapangan. Jika gambarnya ambigu, masinis akan menebak, dan biasanya mereka salah menebak.
Standar industri sering kali menetapkan secara default 'Dimensi berlaku SETELAH selesai.' Namun, membiarkan hal ini ambigu pada blok gambar akan mengundang bencana. Jika masinis memotong bagian tersebut ke dimensi nominal tanpa mengetahui lapisan keras yang tebal akan diterapkan, bagian akhir akan keluar dari spesifikasi. Memberikan notasi cetak biru konkrit yang sesuai dengan standar ASME Y14.5 atau ISO. Gunakan catatan eksplisit seperti: 'Batas dimensi berlaku setelah pelapisan. Toleransi pemesinan mentah harus memperhitungkan ketebalan lapisan 0,001 hingga 0,002 inci.'
Sebagai alternatif, Anda dapat menyediakan dua set dimensi: satu untuk bagian mesin mentah dan satu lagi untuk bagian yang dilapisi akhir. Ini menghilangkan semua dugaan. Masinis memeriksa bagian tersebut terhadap dimensi pra-pelat, dan tim kendali mutu memeriksa bagian akhir terhadap dimensi pasca pelat. Strategi dimensi ganda ini sangat direkomendasikan untuk komponen kedirgantaraan dan medis yang kompleks.
Tentukan sejak awal apakah akan memodelkan komponen pada dimensi pra-anodisasi atau dimensi nominal pasca-anodisasi. Untuk anodisasi Tipe II standar, pemodelan nominal biasanya cukup. Untuk aplikasi hardcoat Tipe III, terapkan offset standar secara langsung dalam model CAD untuk permukaan kawin yang kritis guna memastikan perangkat lunak CAM menghasilkan jalur pahat pra-pelat yang benar.
Jika Anda memodelkan bagian tersebut pada dimensi pasca-pelat akhir, pemrogram CNC harus secara manual menerapkan kelonggaran stok negatif dalam perangkat lunak CAM untuk memotong bagian tersebut berukuran terlalu kecil. Hal ini menimbulkan risiko kesalahan manusia yang signifikan. Dengan memodelkan bagian pada dimensi pra-pelat, perangkat lunak CAM secara otomatis menghasilkan jalur pahat yang benar. Anda kemudian dapat menggunakan model 3D secara langsung untuk pemesinan, sedangkan gambar 2D menentukan dimensi lapisan akhir untuk inspeksi.
Ketika fitur-fitur tertentu tidak dapat mentolerir perubahan dimensi apa pun, penyembunyian (masking) adalah strategi mitigasi yang tepat. Permukaan perkawinan yang kritis, titik grounding, atau lubang dengan toleransi ketat dapat ditutup untuk mencegah terbentuknya lapisan anodik. Namun, penggunaan masker secara manual membutuhkan banyak tenaga. Anda harus mempertimbangkan pengorbanan biaya masking versus penyesuaian toleransi pemesinan awal untuk mengakomodasi pelapisan.
Masking melibatkan penerapan pita perekat khusus, penahan cairan, atau sumbat silikon khusus ke area yang harus tetap berupa aluminium. Proses ini dilakukan dengan tangan dan menambah banyak waktu dan biaya pada operasi penyelesaian. Selain itu, garis penutup jarang sekali sempurna; selalu ada sedikit zona luntur di mana lapisan bertransisi menjadi logam kosong. Jika Anda dapat mencapai toleransi yang diperlukan dengan menyesuaikan dimensi pemesinan, hal ini hampir selalu lebih hemat biaya daripada masking.
Bahkan dengan matematika yang sempurna, keterbatasan fisik dari proses anodisasi dapat menyebabkan variasi dimensi yang tidak terduga. Mengantisipasi risiko-risiko ini memastikan kontrol kualitas yang lebih baik dan mengurangi tingkat kerusakan.
Lapisan anodik tumbuh tegak lurus terhadap permukaan. Pada sudut luar yang tajam 90 derajat, lapisannya menyimpang. Hal ini menciptakan rongga mikro atau tepi tebal dan rapuh yang dikenal sebagai cacat sudut. Untuk memastikan pertumbuhan lapisan yang seragam dan mencegah tepi terkelupas, terapkan jari-jari sudut minimum. Merekomendasikan radius 0,015 inci untuk ketebalan 1 mil, dan radius 0,030 inci untuk ketebalan 2 mil.
Jika Anda membiarkan sudut luar tetap tajam, lapisan keras akan membentuk tonjolan rapuh yang mudah terkelupas selama penanganan atau perakitan. Pecahan ini memperlihatkan aluminium mentah di bawahnya, sehingga mengurangi ketahanan terhadap korosi dan tampilan estetis bagian tersebut. Dengan mematahkan semua tepi tajam dengan talang atau radius selama fase pemesinan, Anda memberikan transisi yang mulus agar lapisan oksida tumbuh secara seragam.
Kontak listrik harus dilakukan melalui rak atau pengikat kawat selama proses anodisasi. Karena arus mengalir melalui titik sambungan fisik ini, tidak ada anodisasi yang terjadi tepat di tempat rak menyentuh logam. Titik kontak ini menghasilkan zona dimensi logam mentah yang terlokalisasi. Tempatkan tanda rak secara strategis pada permukaan yang tidak kritis dan tersembunyi untuk melindungi jalur toleransi kritis dan persyaratan estetika.
Anda harus mengomunikasikan lokasi tanda rak yang dapat diterima ke anodizer Anda. Jika Anda tidak menentukan lokasi ini, operator akan menjepit bagian tersebut di tempat yang paling nyaman, yang mungkin tepat di tengah-tengah permukaan penyegelan yang kritis. Tambahkan catatan khusus pada gambar yang menunjukkan di mana tanda rak diperbolehkan. Misalnya: 'Tanda rak hanya diperbolehkan pada diameter dalam lubang A.'
Anodisasi sensitif terhadap faktor lingkungan. Suhu penangas, kepadatan arus, konsentrasi bahan kimia, dan waktu di dalam tangki menimbulkan variasi mikro, biasanya sekitar ±0,0002 inci, bahkan dalam batch yang sama. Sarankan tim teknik Anda untuk menetapkan jendela toleransi yang realistis. Hindari menuntut toleransi ±0,0001 inci pada fitur berlapis keras, karena prosesnya secara inheren berfluktuasi melampaui batas tersebut.
Jika Anda memerlukan ketelitian ekstrem, Anda harus mengerjakan bagian-bagian tersebut dengan ukuran yang agak besar, mengaplikasikan lapisan keras, dan kemudian melakukan operasi penggilingan atau pengasahan sekunder untuk mencapai dimensi akhir. Ini adalah praktik umum untuk spool hidrolik dan jurnal bantalan kecepatan tinggi. Lapisan keras memberikan ketahanan aus, dan operasi penggilingan sekunder menjamin keakuratan dimensi.
Anodisasi diperkirakan mengubah dimensi. Keberhasilan bergantung sepenuhnya pada kompensasi matematis proaktif selama fase desain. Dengan memahami aturan 50/50, dampak etsa, dan tingkat pertumbuhan spesifik dari berbagai jenis anodisasi, Anda dapat merekayasa komponen yang dapat dirakit dengan sempurna.
Bermitra dengan ekstruder dan finisher yang menawarkan layanan pemesinan dan anodisasi terintegrasi. Hal ini menghilangkan kesenjangan komunikasi antara vendor yang terpisah. Untuk memastikan produksi Anda berikutnya berhasil, tinjau model CAD Anda saat ini, perbarui templat gambar teknik Anda untuk secara eksplisit menentukan toleransi sebelum dan sesudah penyelesaian, dan konsultasikan dengan mitra ekstrusi teknis untuk tinjauan desain-untuk-manufakturabilitas yang komprehensif.
Audit semua model CAD yang ada untuk memverifikasi apakah offset pra-pelat telah diterapkan untuk spesifikasi hardcoat.
Perbarui templat gambar teknik untuk menyatakan secara eksplisit apakah dimensi berlaku sebelum atau sesudah proses anodisasi.
Tentukan lokasi tanda rak yang dapat diterima pada semua cetakan produksi untuk melindungi permukaan perkawinan yang kritis.
Terapkan keran berukuran besar (GH3 atau GH5) untuk semua lubang berulir yang akan menerima lapisan keras Tipe III.
J: Ya. Anodisasi mengikuti aturan 50/50. Kira-kira setengah dari ketebalan lapisan menembus aluminium mentah, sementara separuh lainnya menumpuk keluar dari permukaan, sehingga meningkatkan dimensi luar keseluruhan bagian tersebut.
J: Hardcoat Tipe III biasanya membutuhkan ketebalan total 0,002 inci. Karena separuhnya tumbuh ke luar, biasanya pertumbuhannya bertambah 0,001 inci per permukaan yang terbuka.
J: Ya. Karena lapisan tumbuh keluar dari dinding bagian dalam menuju pusat lubang, diameter bagian dalam menyusut. Pertumbuhan 0,001 inci per permukaan akan mengurangi diameter keseluruhan lubang sebesar 0,002 inci.
J: Lubang berulir sangat sensitif terhadap penumpukan lapisan. Karena sudut ulir standar 60 derajat, diameter pitch menyusut sekitar empat kali ketebalan lapisan. Masinis harus menggunakan keran berukuran besar sebagai kompensasi.
J: Etsa kaustik menghilangkan logam mentah untuk membersihkan permukaan sebelum anodisasi. Proses ini dapat mengurangi 0,0002 hingga 0,001 inci per permukaan, yang harus diperhitungkan dalam perhitungan toleransi akhir untuk menghindari bagian yang berukuran terlalu kecil.
J: Tanda rak adalah titik fisik di mana terjadi kontak listrik selama anodisasi. Area kecil ini tetap tidak dianodisasi dan mempertahankan toleransi pemesinan mentah aslinya. Mereka harus ditempatkan pada permukaan yang tidak kritis.