
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 04.08.2026 Herkunft: Website


Die Spezifikation von Strukturkomponenten stellt ein strenges technisches Dilemma dar. Sie bewegen sich auf einem schmalen Grat zwischen katastrophalem Strukturversagen unter schweren Lasten und unnötiger Überkonstruktion, die das Projektgewicht und den Materialverbrauch in die Höhe treibt. Die genaue Bestimmung der Wandstärke für tragende Anwendungen bleibt eine komplexe Herausforderung auf dem Zeichentisch. Viele Ingenieure gehen davon aus, dass eine zunehmende Dicke den Gesamtwert und die Festigkeit linear erhöht. Dieses Missverständnis ignoriert die zusammengesetzten Auswirkungen auf Gewicht, Materialvolumen und Extrusionsdurchführbarkeit.
Um dieses Problem zu lösen, benötigen Sie einen präzisen technischen Bewertungsrahmen. Sie müssen die Anforderungen an die Belastbarkeit mit den Fertigungsrealitäten, Legierungseigenschaften und geometrischen Einschränkungen in Einklang bringen. Wenn Sie verstehen, wie Metall durch eine Matrize fließt und wie sich physikalische Abmessungen auf das Trägheitsmoment auswirken, können Sie die genaue Wandstärke bestimmen, die für Ihre spezifische Anwendung erforderlich ist, ohne Material zu verschwenden. Wir werden die genauen Mechanismen der Lastverteilung, der Extrusionsgrenzen und der Strukturgeometrie aufschlüsseln, um Ihnen bei der Festlegung der richtigen Abmessungen für Ihr nächstes Projekt zu helfen.
Direkter Zusammenhang mit abnehmenden Erträgen: Während eine Erhöhung der Wandstärke die Tragfähigkeit und Steifigkeit direkt verbessert, erhöht sie das Materialgewicht und die Kosten exponentiell.
Grenzen der Extrusions-Machbarkeit: Die Wandstärke bestimmt den Düsenwiderstand und den Metallfluss; Drastische Schwankungen benachbarter Wandstärken beeinträchtigen die Maßtoleranzen während der Abkühlphase.
Die 50 %-Faustregel: Aus Gründen der strukturellen Stabilität und der Machbarkeit der Fertigung sollte die Mindestwandstärke eines Profils im Allgemeinen mindestens 50 % seiner dicksten Fläche betragen.
Geometrie vervielfacht Festigkeit: Die Form des Profils (z. B. ein rechteckiges Aluminiumprofil im Vergleich zu einem runden Rohr) interagiert mit der Wandstärke, um das Trägheitsmoment und den gesamten Durchbiegungswiderstand zu bestimmen.
Ingenieure bewerten die Tragfähigkeit anhand spezifischer Basismetriken. Bevor Sie ein Profil erstellen, müssen Sie die genauen Schwachstellen Ihrer Bewerbung ermitteln. Sich auf Vermutungen zu verlassen, führt entweder zum Zusammenbruch der Struktur oder zu übermäßiger Materialverschwendung. Sie müssen die folgenden Kriterien definieren:
Streckgrenzengrenzen: Dies markiert den genauen Punkt, an dem sich das Material unter Belastung dauerhaft verformt. Sobald ein Profil seine Streckgrenze erreicht hat, kehrt es bei Wegnahme der Belastung nicht mehr in seine ursprüngliche Form zurück.
Ultimative Zugfestigkeit (UTS): Dies gibt die absolute maximale Belastung an, der das Metall standhalten kann, bevor es physisch reißt oder bricht. Während UTS eine kritische Sicherheitsmetrik ist, versagen Profile in der Regel dadurch, dass sie nachgeben, lange bevor sie UTS erreichen.
Akzeptable Durchbiegungstoleranzen: Diese bestimmen, wie stark sich das Profil unter einer Nutzlast vorübergehend verbiegen kann, während es weiterhin ordnungsgemäß funktioniert. In vielen architektonischen und strukturellen Anwendungen bestimmen Durchbiegungsgrenzen das Design, lange bevor die Streckgrenze zum Problem wird.
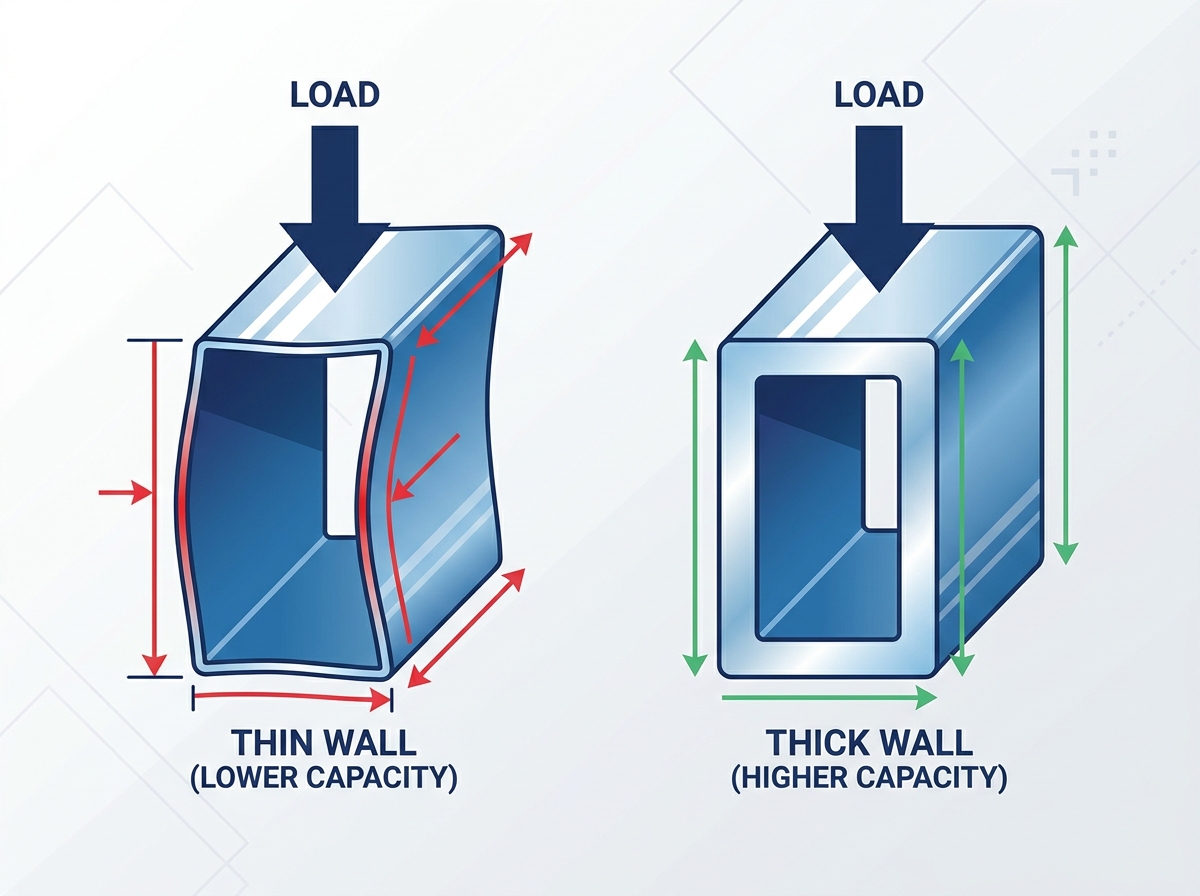
Die Wandstärke trägt direkt zur Querschnittsfläche eines bei Aluminium-Hohlprofil . Durch Erhöhen der Dicke wird die Masse weiter von der neutralen Achse entfernt. Diese physikalische Materialverteilung bestimmt die Widerstandsfähigkeit des Profils gegenüber Biege- und Torsionsbelastungen. Eine größere Querschnittsfläche bietet mehr Material zur Aufnahme der einwirkenden Kräfte.
Durch die strategische Platzierung dieses Materials an den Außenkanten wird jedoch das Trägheitsmoment maximiert. Das Trägheitsmoment ist eine mathematische Darstellung dafür, wie eine Form einer Biegung widersteht. Da die Formel für das Trägheitsmoment darin besteht, den Abstand von der neutralen Achse zu quadrieren oder zu quadrieren, bietet die Verlagerung von Material an den Umfang eine höhere Steifigkeit im Vergleich dazu, einfach das gesamte Profil dicker zu machen oder einen massiven Stab mit demselben Gewicht zu verwenden.
Profilgröße (quadratisch) |
Wandstärke |
Relative Querschnittsfläche |
Relatives Trägheitsmoment (I) |
Ablenkungswiderstand |
|---|---|---|---|---|
50mm x 50mm |
2,0 mm |
Basis-Basislinie |
Basis-Basislinie |
Standard |
50mm x 50mm |
3,0 mm |
+48 % Steigerung |
+42 % Steigerung |
Hoch |
50mm x 50mm |
4,0 mm |
+92 % Steigerung |
+78 % Steigerung |
Sehr hoch |
Solide 50-mm-Stange |
Solide |
+550 % Steigerung |
+280 % Steigerung |
Maximal (ineffizient) |
Es ist zu unterscheiden, ob sich ein Profil unter Belastung verbiegt oder bleibend verformt. Eine Durchbiegung tritt auf, wenn eine Last eine vorübergehende Durchbiegung verursacht. Eine Überschreitung der Streckgrenze führt zu irreversiblen Schäden. Empirische Daten zum Vergleich von 1-mm- und 3-mm-Profilen veranschaulichen, wie sich eine inkrementelle Dickenerhöhung auf diese unterschiedlichen Fehlerarten auswirkt.
Ein 3-mm-Profil hält vor der Durchbiegung deutlich mehr Gewicht als ein 1-mm-Profil. Allerdings skaliert die Tragfähigkeit nicht rein linear. Eine Verdreifachung der Wandstärke von 1 mm auf 3 mm führt aufgrund der exponentiellen Natur der Trägheitsmomentberechnungen häufig zu einer Erhöhung der Struktursteifigkeit um weit mehr als den Faktor drei. Bei Feldanwendungen kann sich eine 1-mm-Wand bei einer Mittellast von 100 kg um 15 mm durchbiegen, während eine 3-mm-Wand mit den gleichen Außenabmessungen bei genau derselben Last möglicherweise nur 2 mm durchbiegt. Aufgrund dieser nichtlinearen Beziehung müssen Ingenieure den genauen Widerstandsmoment berechnen und nicht nur die Dicke schätzen.
Herstellung a Hohlprofile aus Aluminium erfordern einen enormen Druck. Das Drücken von erhitztem Metall durch eine Stahlform, um dickere Wände zu erzeugen, erhöht den physikalischen Widerstand. Das Matrizenlager – die flache Oberfläche im Inneren der Matrize, die den Metallfluss steuert – muss sorgfältig bearbeitet werden, um diesem Widerstand standzuhalten. Zusätzliche Reibung erfordert eine höhere Extrusionskraft der Presse. Die Herstellung übermäßig dicker Profile kann die Produktionsgeschwindigkeit verlangsamen, die Fertigungsausrüstung belasten und erfordert eine riesige 4000-Tonnen-Presse anstelle einer Standardpresse mit 2000 Tonnen.
Die Wandstärke wirkt sich direkt auf das flüssigkeitsähnliche Verhalten von Aluminium während des Extrusionsprozesses aus. Aluminium fließt schneller durch breitere Düsenöffnungen und langsamer durch schmale Abschnitte. Reibungsunterschiede zwischen dicken und dünnen Zonen führen zu ungleichmäßigen Strömungsgeschwindigkeiten. Wenn ein Profil auf der einen Seite eine 6-mm-Wand und auf der anderen Seite eine 2-mm-Wand hat, strömt das Metall durch den 6-mm-Spalt und zieht durch den 2-mm-Spalt. Ingenieure müssen spezielle Düsenkonstruktionen verwenden und die Lagerlängen anpassen, um den Fluss auf der dicken Seite zu drosseln und auf der dünnen Seite zu beschleunigen. Wenn dieses Gleichgewicht fehlschlägt, verlässt das Profil die Matrize gekrümmt oder verdreht.
Die Wahl der Wandstärke steht in direktem Zusammenhang mit der Geschwindigkeit des Auslauftisches und den Zykluszeiten. Dickere Profile speichern die Wärme viel länger als dünnwandige Alternativen. Bediener müssen langsamere Extrusionsgeschwindigkeiten erzwingen, um ein thermisches Reißen zu vermeiden, ein Defekt, bei dem die Oberfläche des Metalls beim Austritt aus der Düse aufgrund übermäßiger Hitzeentwicklung buchstäblich auseinanderreißt. Die Aufrechterhaltung korrekter metallurgischer Eigenschaften erfordert ein sorgfältiges Temperaturmanagement. Wenn dicke Profile zu schnell geschoben werden, beeinträchtigt dies die strukturelle Integrität des endgültigen Bauteils und beeinträchtigt die Oberflächenbeschaffenheit.
Die thermische Dynamik des Extrusionsprozesses bestimmt die Qualität des Endteils. Dicke Wände speichern die Wärme während der Abschreckphase länger als dünne Wände. Wenn das Profil auf den Kühltisch trifft, kühlen die dünnen Abschnitte ab und ziehen sich schnell zusammen, während die dicken Abschnitte heiß bleiben und sich ausdehnen. Diese ungleichmäßige Abkühlung führt zu Verformungen, Verdrehungen und erheblichen Schwierigkeiten bei der Einhaltung enger Maßtoleranzen. Eine gleichmäßige Kühlung stellt sicher, dass das Profil gerade bleibt und den genauen technischen Spezifikationen entspricht.
Durchbiegung: Das gesamte Profil krümmt sich entlang seiner Längsachse aufgrund der ungleichmäßigen Kühlung zwischen einer dicken oberen Wand und einer dünnen unteren Wand.
Verdrehung: Das Profil dreht sich entlang seiner Länge spiralförmig, was normalerweise durch asymmetrische Wandstärken verursacht wird, die bei unterschiedlichen Rotationsgeschwindigkeiten abkühlen.
Einfallstellen: Leichte Vertiefungen auf der flachen Außenfläche eines Profils, die genau gegenüber einer dicken Innenwand oder Verstärkungsrippe auftreten, die sich beim Abkühlen stark zusammenzieht.
Matrizenlinien: Starke Längskratzer auf der Oberfläche, die oft dadurch verstärkt werden, dass dicke Profile mit hoher Reibung zu schnell durch die Matrize gedrückt werden.
Ingenieure befolgen bei der Profilgestaltung strenge Richtlinien, um die oben aufgeführten Mängel zu vermeiden. Die Mindestwandstärke sollte immer mindestens 50 % der dicksten Stelle betragen. Wenn Ihre primäre tragende Wand 8 mm dick ist, sollte keine andere Verbindungswand an diesem Profil dünner als 4 mm sein. Ein Verstoß gegen diese Regel hat schwerwiegende strukturelle und fertigungstechnische Konsequenzen. Abrupte Übergänge zwischen dicken und dünnen Abschnitten erzeugen innere Spannungskonzentrationen, die unter Last zu einem vorzeitigen Versagen führen. Außerdem ist es nahezu unmöglich, das Profil ohne umfangreiche Dehnung und Korrektur nach der Extrusion gerade zu extrudieren.
Die Tragfähigkeit skaliert bei Standardformen unterschiedlich mit der Wandstärke. Rundrohre verteilen die Spannung gleichmäßig über ihren gesamten Umfang und eignen sich daher hervorragend für Torsionsbelastungen. Quadratische Rohre halten multidirektionalen Biegebelastungen gut stand, konzentrieren die Belastung jedoch auf die 90-Grad-Ecken. Ein Aluminium-Rechteckprofile erfordern häufig unterschiedliche Wandstärken an der vertikalen und horizontalen Achse. Sie müssen die dickeren Wände parallel zur Hauptrichtung der aufgebrachten Last ausrichten, um den Biegewiderstand zu maximieren.
Profilgeometrie |
Primäre Belastungsstärke |
Wandstärkenstrategie |
Gemeinsame Anwendung |
|---|---|---|---|
Rundes Rohr |
Torsional / Multidirektional |
Gleichmäßige Dicke über den Umfang |
Handläufe, Flüssigkeitstransport, Achsen |
Vierkantrohr |
Bidirektionales Biegen |
Gleichmäßige Dicke auf allen vier Seiten |
Maschinengestelle, Struktursäulen |
Rechteckiges Profil |
Einachsiges Biegen |
Dickere vertikale Wände, dünnere horizontale Wände |
Bodenbalken, Dachbalken, Anhängerrahmen |
Die Anwendungsklasse bestimmt die Prioritäten für die Wandstärke. Architekturprofile konzentrieren sich stark auf Ästhetik, Windlasten und minimale sichtbare Durchbiegung. Denken Sie an Fensterrahmen oder Vorhangfassaden. Bei diesen Anwendungen werden häufig dünnere Wände (typischerweise 1,2 mm bis 2,0 mm) verwendet, um das Gewicht zu reduzieren und die Oberflächenbeschaffenheit zu verbessern. Bei strukturellen und industriellen Anwendungen stehen hohe dynamische Belastungen und Streckgrenzen im Vordergrund. Denken Sie an Kranausleger oder schwere Maschinenbasen. Diese Umgebungen erfordern dickere Wände (oft 4,0 mm bis 12,0 mm) und hochfeste Legierungen, um katastrophale Ausfälle unter Dauerbelastung zu verhindern.
Kundenspezifische Profile, die einer außermittigen oder dynamischen Belastung ausgesetzt sind, erfordern spezielle Spezifikationsstrategien. Eine generelle Erhöhung der Außenwandstärke führt zu unnötigem Gewicht und zusätzlichen Kosten. Wenn eine Last nur auf einer Seite eines Profils auftrifft, ist eine Verdickung des gesamten Rohrs äußerst ineffizient. Erwägen Sie stattdessen die Verwendung von innenliegendem Gurtband oder Verstärkungsrippen. Diese internen Strukturen stellen eine leichtere Alternative dar und sorgen genau dort für gezielte Steifigkeit, wo die asymmetrische Last Kraft ausübt. Ein gut platzierter innerer Diagonalsteg von 2 mm kann oft für mehr strukturelle Stabilität sorgen, als die gesamte Außenwandstärke um 3 mm zu erhöhen.
Durch die Wahl der Legierung verschiebt sich grundsätzlich die erforderliche Wandstärke. Sie können keine Dicke angeben, ohne vorher die Metallsorte zu kennen.
6061-Legierung: Diese Sorte bietet eine höhere Streckgrenze (typischerweise etwa 240–275 MPa im T6-Temper). Es eignet sich hervorragend für dünnere Wände unter hohen Belastungsbedingungen. Es bietet eine hervorragende strukturelle Zuverlässigkeit für Hochleistungsanwendungen. Es ist jedoch schwieriger, durch die Düse zu drücken, was bedeutet, dass komplexe Formen mit sehr dünnen Wänden möglicherweise nicht mit 6061 extrudiert werden können.
6063-Legierung: Diese Sorte bietet hervorragende Extrudierbarkeit und eine makellose Oberflächenbeschaffenheit. Es lässt sich leicht durch die Matrize dringen und ermöglicht so die Herstellung komplizierter Details und sehr dünner Wände. Allerdings ist seine Grundstreckgrenze niedriger (typischerweise etwa 160–214 MPa in einem T6-Temper). Um eine gleichwertige Festigkeit wie ein 6061-Profil zu erreichen, müssen zum Ausgleich möglicherweise dickere Wände spezifiziert werden.
Künstliche Alterung spielt eine entscheidende Rolle bei der Maximierung der Belastbarkeit. Der Anlassprozess, beispielsweise die Anwendung eines T6-Tempers, verändert die Kornstruktur des Metalls durch kontrollierte Heiz- und Abkühlzyklen. Durch diese Wärmebehandlung wird die Streckgrenze einer bestimmten Wandstärke deutlich erhöht. Durch die richtige Temperierung können Sie eine dünnere Wand spezifizieren und gleichzeitig die erforderliche strukturelle Integrität für anspruchsvolle Anwendungen beibehalten. Ein unbehandeltes 6061-O-Profil verbiegt sich unter einem Bruchteil der Belastung, die ein 6061-T6-Profil mit genau derselben Wandstärke bewältigen kann.
Das Hinzufügen von Millimeterschritten zur Wandstärke wirkt sich drastisch auf die Projektbudgets aus. Sie müssen die Erhöhung der Kosten pro Meter auf der Grundlage der aktuellen Rohaluminiumpreise berechnen. Ein Profil mit 4 mm Wandstärke verbraucht doppelt so viel Rohmaterial wie ein Profil mit 2 mm Wandstärke. Erhöhtes Gewicht wirkt sich auch auf die Versandlogistik, die Handhabungsanforderungen und den Endmontageaufwand aus. Eine etwas dickere Wand könnte auf dem Papier ein Lastproblem lösen, aber sie könnte das Endprodukt zu schwer für eine praktische Installation oder zu teuer für das Projektbudget machen.
Änderungen der Wandstärke wirken sich direkt auf die ästhetischen Qualitäten aus. Dicke Abschnitte kühlen langsamer ab, was zur Bildung von Formlinien, Kühlspuren oder einem Verlust der Oberflächenebenheit führen kann. Diese Unvollkommenheiten wirken sich auf die nachgelagerten Endbearbeitungskosten aus. Um ein erstklassiges eloxiertes oder pulverbeschichtetes Finish zu erzielen, ist eine glatte, gleichmäßige Oberfläche erforderlich. Wenn Ihr Profil stark schwankende Wandstärken aufweist, kann der Eloxalprozess die Kühlspuren hervorheben, was zu einer Ausschusscharge des Materials führt.
Die Wandstärke beeinflusst alle nachgelagerten Fertigungsprozesse. Sie müssen das Profil so entwerfen, wie es vor Ort zusammengebaut wird.
Gewindeschneiden und Gewindeschneiden: Eine Standard-Maschinenschraube benötigt mindestens drei volle Gewindegänge, um sicher zu halten. Wenn Ihre Wand nur 1,5 mm dick ist, können Sie kein zuverlässiges Gewinde hineinbohren. Sie müssen die Wand dort, wo die Befestigungselemente angebracht werden, lokal verstärken.
CNC-Bearbeitung: Zu dünne Wände können unter dem Druck eines CNC-Fräsers brechen, vibrieren oder sich verformen. Dieses Rattern beeinträchtigt die Schnittqualität.
Schneiden und Sägen: Zu dicke Wände verlängern die Bearbeitungszeit, verlangsamen die Sägevorschübe und beschleunigen den Werkzeugverschleiß an Hartmetallblättern.
Konstruktionsfehler mit ungleichmäßiger Wandstärke stellen ein großes Risiko dar. Drastische Dickenänderungen führen zu ungleichmäßiger Abkühlung und Verformung. Um dies zu mildern, standardisieren Sie die Wandstärken im gesamten Profildesign nach Möglichkeit. Wenn Abweichungen für die Lastverteilung unbedingt erforderlich sind, verwenden Sie statt scharfer 90-Grad-Stufen allmähliche Verjüngungen zwischen dicken und dünnen Abschnitten. Ein glatter, abgewinkelter Übergang sorgt für einen reibungslosen Metallfluss und eine gleichmäßige Abkühlung während des Extrusionsprozesses, sodass das Endteil gerade bleibt.
Ein weiteres kritisches Risiko besteht darin, die Tragfähigkeit auf der Grundlage statischer Modelle zu überschätzen. Theoretische CAD- und FEA-Simulationen (Finite-Elemente-Analyse) berücksichtigen dynamische reale Kräfte, Vibrationen und Metallermüdung im Laufe der Zeit oft nicht. Um dies zu mildern, implementieren Sie physische Prototyping- und dynamische Lasttestprotokolle. Physikalische Tests bestätigen theoretische Annahmen und stellen sicher, dass die angegebene Wandstärke unter tatsächlichen Betriebsbedingungen sicher funktioniert. Verlassen Sie sich niemals ausschließlich auf ein Computermodell, wenn es um die Sicherheit von Menschen geht.
Legen Sie Ihre primäre Lastrichtung fest und wählen Sie die optimale Profilgeometrie aus, bevor Sie Wandstärkenabmessungen festlegen.
Berechnen Sie das erforderliche Trägheitsmoment für Ihre maximal akzeptable Durchbiegung, anstatt sich ausschließlich auf die Streckgrenze des Materials zu verlassen.
Wenden Sie sich direkt an das Werkzeugentwicklungsteam Ihres Extrusionsherstellers, um Strömungssimulationen für jedes Profil mit unterschiedlichen Wandstärken durchzuführen.
Geben Sie die 6061-T6-Legierung für hochbelastete Strukturanwendungen an, um die erforderliche Wandstärke und das Gesamtgewicht der Komponenten beherrschbar zu halten.
Entwerfen Sie beim Übergang zwischen dicken und dünnen Wänden allmähliche Verjüngungen in Ihre CAD-Modelle, um Kühldefekte und Einfallstellen zu vermeiden.
A: Die maximale Wandstärke hängt von der Presskraft und der Größe des umschreibenden Kreises des Profils ab. Größere Pressen verarbeiten zwar dickere Wände, aber extreme Dicken führen schließlich zu Problemen beim Metallfluss, ungleichmäßiger Abkühlung und thermischem Reißen während der Abschreckphase.
A: Sie berechnen die Tragfähigkeit anhand des Widerstandsmoments, der spezifischen Streckgrenze der gewählten Legierung und des Abstands zwischen den Stützfeldern. Diese Variablen bestimmen, wie viel Gewicht das Profil aushält, bevor es über akzeptable Grenzen hinaus durchbiegt oder sich dauerhaft verformt.
A: Ja, Profile können unterschiedliche Wandstärken aufweisen. Sie müssen die 50 %-Regel befolgen und sicherstellen, dass die dünnste Wand mindestens halb so dick ist wie die dickste Wand. Bei abrupten Übergängen besteht die Gefahr einer ungleichmäßigen Abkühlung, eines Verzugs und schwerwiegender Abweichungen von den Maßtoleranzen.
A: Ja. Dickere Wände speichern die Wärme während des Abschreckvorgangs länger. Dieser thermische Massenunterschied führt zu sichtbaren Extrusionslinien, Kühlspuren oder Einfallstellen auf den gegenüberliegenden ebenen Flächen. Diese Mängel erschweren nachgelagerte Eloxierungs- oder Pulverbeschichtungsprozesse.
A: Innenrippen bieten im Allgemeinen ein höheres Verhältnis von Festigkeit zu Gewicht und eine bessere Dimensionsstabilität als eine einfache Verdickung der Außenwände. Rippen sorgen für gezielte Steifigkeit, ohne das Gesamtgewicht des Materials drastisch zu erhöhen oder den Extrusionskühlungsprozess zu erschweren.