
Visualizações: 0 Autor: Editor do site Horário de publicação: 04/08/2026 Origem: Site


A especificação de componentes estruturais apresenta um dilema de engenharia estrito. Você caminha sobre uma linha tênue entre falhas estruturais catastróficas sob cargas pesadas e excesso de engenharia desnecessário que aumenta o peso do projeto e o uso de materiais. Determinar a espessura exata da parede para aplicações de suporte de carga continua sendo um desafio complexo na mesa de desenho. Muitos engenheiros presumem que o aumento da espessura aumenta linearmente o valor e a resistência gerais. Este equívoco ignora os efeitos combinados sobre o peso, o volume do material e a viabilidade da extrusão.
Para resolver isso, você precisa de uma estrutura de avaliação técnica precisa. Você deve equilibrar os requisitos de capacidade de carga com as realidades de fabricação, propriedades da liga e restrições geométricas. Ao compreender como o metal flui através de uma matriz e como as dimensões físicas afetam o momento de inércia, você pode determinar a espessura exata da parede necessária para sua aplicação específica sem desperdiçar material. Descreveremos a mecânica exata da distribuição de carga, limites de extrusão e geometria estrutural para ajudá-lo a especificar as dimensões corretas para seu próximo projeto.
Correlação direta com retornos decrescentes: Embora o aumento da espessura da parede melhore diretamente a resistência e a rigidez do suporte de carga, aumenta exponencialmente o peso e o custo do material.
Limites de viabilidade de extrusão: A espessura da parede determina a resistência da matriz e o fluxo do metal; variações drásticas nas espessuras das paredes adjacentes comprometem as tolerâncias dimensionais durante a fase de resfriamento.
A regra prática dos 50%: Para estabilidade estrutural e viabilidade de fabricação, a espessura mínima da parede de um perfil geralmente deve ser de pelo menos 50% de sua área mais espessa.
A geometria multiplica a resistência: A forma do perfil (por exemplo, um perfil retangular de alumínio versus um tubo redondo) interage com a espessura da parede para determinar o momento de inércia e a resistência geral à deflexão.
Os engenheiros avaliam a capacidade de carga usando métricas de linha de base específicas. Antes de elaborar um perfil, você deve estabelecer os pontos exatos de falha da sua aplicação. Confiar em suposições leva ao colapso estrutural ou ao desperdício excessivo de material. Você deve definir os seguintes critérios:
Limites de resistência ao escoamento: marca o ponto exato onde o material se deforma permanentemente sob tensão. Depois que um perfil ultrapassa seu limite de escoamento, ele não retornará à sua forma original quando a carga for removida.
Resistência à tração máxima (UTS): indica a tensão máxima absoluta que o metal pode suportar antes de rasgar ou quebrar fisicamente. Embora o UTS seja uma métrica de segurança crítica, os perfis geralmente falham ao ceder muito antes de chegarem ao UTS.
Tolerâncias de deflexão aceitáveis: Isso determina o quanto o perfil pode dobrar temporariamente sob uma carga ativa enquanto ainda funciona corretamente. Em muitas aplicações arquitetônicas e estruturais, os limites de deflexão determinam o projeto muito antes do limite de escoamento se tornar um problema.
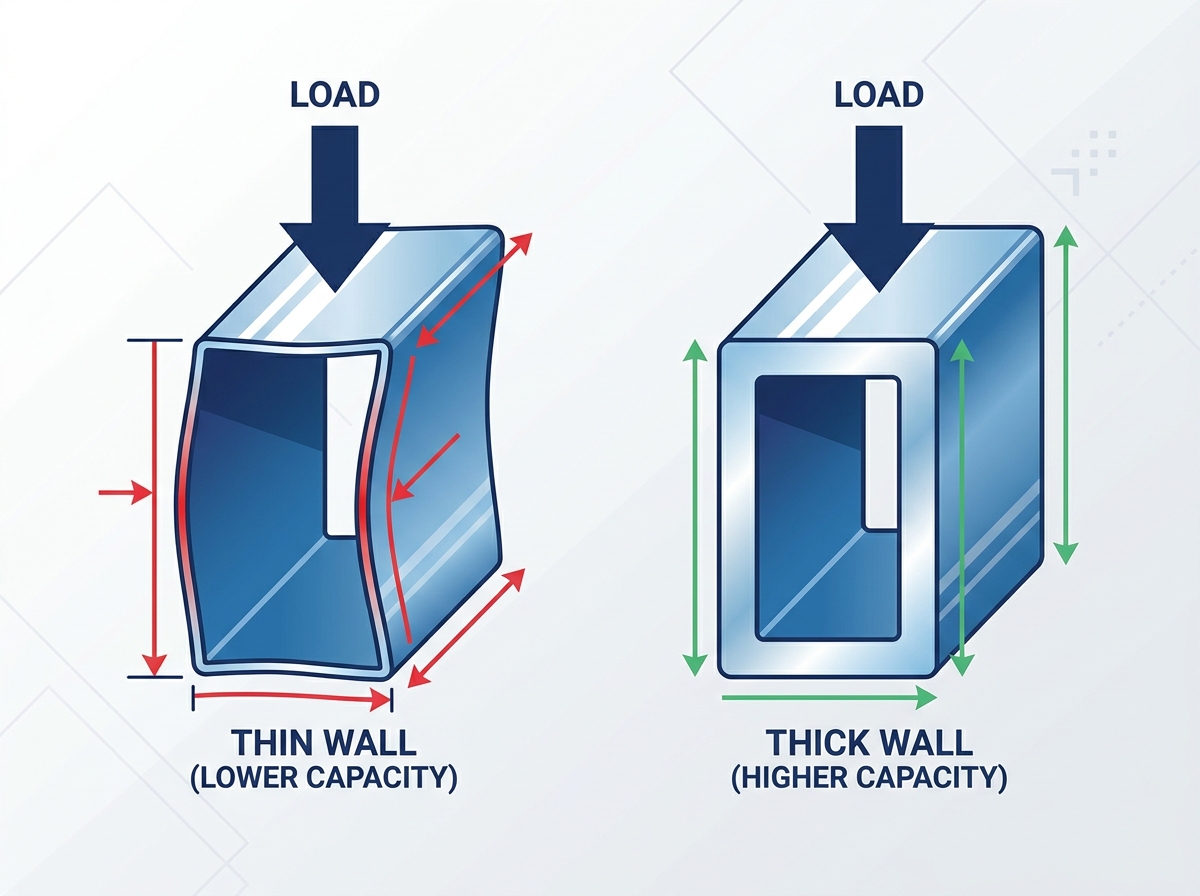
A espessura da parede contribui diretamente para a área da seção transversal de um perfil oco de alumínio . Aumentar a espessura afasta a massa do eixo neutro. Esta distribuição física do material determina a resistência do perfil às cargas de flexão e torção. Uma área transversal maior fornece mais material para absorver as forças aplicadas.
No entanto, colocar esse material estrategicamente nas bordas externas maximiza o momento de inércia. O momento de inércia é uma representação matemática de como uma forma resiste à flexão. Como a fórmula para o momento de inércia envolve quadratura ou cubagem da distância do eixo neutro, mover o material para o perímetro oferece rigidez superior em comparação com simplesmente tornar todo o perfil mais espesso ou usar uma barra sólida com o mesmo peso.
Tamanho do perfil (quadrado) |
Espessura da Parede |
Área transversal relativa |
Momento relativo de inércia (I) |
Resistência à deflexão |
|---|---|---|---|---|
50mm x 50mm |
2,0mm |
Linha de base |
Linha de base |
Padrão |
50mm x 50mm |
3,0mm |
+48% de aumento |
+42% de aumento |
Alto |
50mm x 50mm |
4,0mm |
+92% de aumento |
+78% de aumento |
Muito alto |
Barra sólida de 50 mm |
Sólido |
+550% de aumento |
+280% de aumento |
Máximo (Ineficiente) |
Você deve diferenciar entre um perfil que se dobra sob o peso e se deforma permanentemente. A deflexão ocorre quando uma carga causa arqueamento temporário. Exceder o limite de escoamento causa danos irreversíveis. Dados empíricos comparando perfis de 1 mm versus perfis de 3 mm ilustram como o aumento incremental da espessura impacta esses modos de falha distintos.
Um perfil de 3 mm suporta significativamente mais peso antes de desviar em comparação com um perfil de 1 mm. No entanto, a capacidade de carga não aumenta de forma puramente linear. Triplicar a espessura da parede de 1 mm para 3 mm geralmente produz um aumento de rigidez estrutural muito maior do que um fator de três devido à natureza exponencial dos cálculos do momento de inércia. Em aplicações de campo, uma parede de 1 mm pode desviar 15 mm sob uma carga central de 100 kg, enquanto uma parede de 3 mm com as mesmas dimensões externas pode desviar apenas 2 mm sob exatamente a mesma carga. Essa relação não linear é a razão pela qual os engenheiros devem calcular o módulo exato da seção, em vez de apenas adivinhar a espessura.
Fabricando um a extrusão oca de alumínio requer imensa pressão. Empurrar o metal aquecido através de uma matriz de aço para criar paredes mais espessas aumenta a resistência física. O rolamento da matriz – a superfície plana dentro da matriz que controla o fluxo do metal – deve ser cuidadosamente usinado para lidar com essa resistência. O atrito adicional requer maior tonelagem de extrusão da prensa. A produção de perfis excessivamente espessos pode diminuir a velocidade de produção, sobrecarregar os equipamentos de fabricação e exigir uma prensa enorme de 4.000 toneladas em vez de uma prensa padrão de 2.000 toneladas.
A espessura da parede impacta diretamente o comportamento do alumínio fluido durante o processo de extrusão. O alumínio flui mais rápido através de aberturas mais largas e mais lento através de seções estreitas. A variação de atrito entre zonas espessas e finas leva a velocidades de fluxo desiguais. Se um perfil tiver uma parede de 6 mm de um lado e uma parede de 2 mm do outro, o metal irá saltar através da abertura de 6 mm e arrastar-se através da abertura de 2 mm. Os engenheiros devem utilizar projetos de matrizes especializados, ajustando os comprimentos dos rolamentos para sufocar o fluxo no lado grosso e acelerá-lo no lado fino. Se este equilíbrio falhar, o perfil sairá da matriz curvado ou torcido.
As opções de espessura de parede se conectam diretamente às velocidades da mesa de excentricidade e aos tempos de ciclo. Perfis mais grossos retêm o calor por muito mais tempo do que alternativas de paredes finas. Os operadores devem forçar velocidades de extrusão mais lentas para evitar ruptura térmica, um defeito em que a superfície do metal literalmente se rasga ao sair da matriz devido ao acúmulo excessivo de calor. Manter as propriedades metalúrgicas corretas requer um gerenciamento cuidadoso da temperatura. Empurrar perfis grossos muito rapidamente compromete a integridade estrutural do componente final e prejudica o acabamento superficial.
A dinâmica térmica do processo de extrusão determina a qualidade final da peça. Paredes grossas retêm o calor por mais tempo que paredes finas durante a fase de têmpera. Quando o perfil atinge a mesa de resfriamento, as seções finas esfriam e contraem rapidamente, enquanto as seções grossas permanecem quentes e expandidas. Esse resfriamento desigual leva a empenamentos, torções e grande dificuldade em manter tolerâncias dimensionais rígidas. O resfriamento consistente garante que o perfil permaneça reto e atenda às especificações exatas de engenharia.
Curvamento: Todo o perfil se curva ao longo de seu eixo longitudinal devido ao resfriamento desigual entre uma parede superior espessa e uma parede inferior fina.
Torção: O perfil espirala ao longo de seu comprimento, geralmente causado por espessuras de parede assimétricas que esfriam em diferentes taxas de rotação.
Marcas de afundamento: Ligeiras depressões na superfície externa plana de um perfil, ocorrendo exatamente em frente a uma parede interna espessa ou nervura de reforço que se contraiu fortemente durante o resfriamento.
Linhas da matriz: Arranhões longitudinais pesados na superfície, muitas vezes exacerbados ao empurrar perfis grossos e de alto atrito através da matriz com muita rapidez.
Os engenheiros seguem uma diretriz rígida para o projeto do perfil para evitar os defeitos listados acima. A espessura mínima da parede deve ser sempre de pelo menos 50% da área mais espessa. Se a sua parede principal de suporte tiver 8 mm de espessura, nenhuma outra parede de ligação nesse perfil deverá ser mais fina que 4 mm. A violação desta regra introduz graves consequências estruturais e de produção. Transições abruptas entre seções grossas e finas geram concentrações de tensões internas que levam à falha prematura sob carga. Também torna quase impossível extrusar o perfil reto sem extenso alongamento e correção pós-extrusão.
A capacidade de carga varia de forma diferente com a espessura da parede em formatos padrão. Os tubos redondos distribuem a tensão uniformemente por toda a sua circunferência, tornando-os excelentes para cargas de torção. Os tubos quadrados suportam bem cargas de flexão multidirecionais, mas concentram a tensão nos cantos de 90 graus. Um O perfil retangular de alumínio geralmente requer diferentes espessuras de parede em seus eixos verticais e horizontais. Você deve alinhar as paredes mais espessas paralelamente à direção primária da carga aplicada para maximizar a resistência à flexão.
Geometria do perfil |
Resistência à carga primária |
Estratégia de espessura de parede |
Aplicação Comum |
|---|---|---|---|
Tubo redondo |
Torcional / Multidirecional |
Espessura uniforme em toda a circunferência |
Corrimãos, transporte de fluidos, eixos |
Tubo Quadrado |
Flexão bidirecional |
Espessura uniforme nos quatro lados |
Estruturas de máquinas, colunas estruturais |
Perfil Retangular |
Flexão de eixo único |
Paredes verticais mais espessas, paredes horizontais mais finas |
Vigas de piso, vigas de telhado, estruturas de reboque |
A classe de aplicação determina as prioridades de espessura da parede. Os perfis arquitetônicos concentram-se fortemente na estética, nas cargas de vento e na deflexão visível mínima. Pense em caixilhos de janelas ou paredes cortina. Essas aplicações geralmente utilizam paredes mais finas (normalmente de 1,2 mm a 2,0 mm) para reduzir o peso e melhorar o acabamento superficial. As aplicações estruturais e industriais priorizam cargas dinâmicas pesadas e resistência ao escoamento. Pense em lanças de guindastes ou bases de máquinas pesadas. Esses ambientes exigem paredes mais espessas (geralmente de 4,0 mm a 12,0 mm) e ligas de alta resistência para evitar falhas catastróficas sob tensão contínua.
Perfis personalizados sujeitos a carregamento descentralizado ou dinâmico exigem estratégias de especificação específicas. Aumentar universalmente a espessura da parede externa adiciona peso e custo desnecessários. Se a carga atingir apenas um lado do perfil, engrossar todo o tubo será altamente ineficiente. Em vez disso, avalie o uso de cintas internas ou nervuras de reforço. Estas estruturas internas atuam como uma alternativa mais leve, proporcionando rigidez direcionada exatamente onde a carga assimétrica aplica força. Uma alma diagonal interna de 2 mm bem posicionada pode muitas vezes fornecer mais estabilidade estrutural do que aumentar toda a espessura da parede externa em 3 mm.
A escolha da liga altera fundamentalmente a espessura de parede necessária. Você não pode especificar uma espessura sem primeiro conhecer a classe do metal.
Liga 6061: Esta classe oferece maior resistência ao escoamento (normalmente em torno de 240-275 MPa em um temperamento T6). É altamente adequado para paredes mais finas sob condições de carga elevada. Ele fornece excelente confiabilidade estrutural para aplicações pesadas. No entanto, é mais difícil empurrar a matriz, o que significa que formas complexas com paredes muito finas podem não ser extrudáveis no 6061.
Liga 6063: Esta classe oferece extrusabilidade superior e um acabamento superficial impecável. Ele empurra a matriz facilmente, permitindo detalhes intrincados e paredes muito finas. No entanto, seu limite de escoamento básico é menor (normalmente em torno de 160-214 MPa em um temperamento T6). Alcançar resistência equivalente a um perfil 6061 pode exigir a especificação de paredes mais espessas para compensar.
O envelhecimento artificial desempenha um papel crítico na maximização da capacidade de carga. O processo de têmpera, como a aplicação de uma têmpera T6, altera a estrutura dos grãos do metal por meio de ciclos controlados de aquecimento e resfriamento. Este tratamento térmico aumenta significativamente a resistência ao escoamento de uma espessura de parede específica. O revenido adequado permite especificar uma parede mais fina, mantendo a integridade estrutural necessária para aplicações exigentes. Um perfil 6061-O não tratado dobrará sob uma fração da carga que um perfil 6061-T6 com exatamente a mesma espessura de parede pode suportar.
Adicionar incrementos milimétricos à espessura da parede impacta drasticamente os orçamentos dos projetos. Você deve calcular o aumento do custo por metro com base nos preços atuais do alumínio bruto. Um perfil com parede de 4mm utiliza o dobro de matéria-prima que um perfil com parede de 2mm. O aumento do peso também afeta a logística de envio, os requisitos de manuseio e a mão de obra de montagem final. Uma parede um pouco mais espessa pode resolver um problema de carga no papel, mas pode tornar o produto final muito pesado para uma instalação prática ou muito caro para o orçamento do projeto.
As alterações na espessura da parede afetam diretamente as qualidades estéticas. Seções espessas esfriam mais lentamente, o que pode causar a formação de linhas de matriz, marcas de resfriamento ou perda de planicidade da superfície. Essas imperfeições impactam os custos de acabamento posteriores. Conseguir um acabamento anodizado premium ou com revestimento em pó requer uma superfície lisa e uniforme. Se o seu perfil tiver espessuras de parede muito variadas, o processo de anodização poderá destacar as marcas de resfriamento, resultando em um lote de material rejeitado.
A espessura da parede afeta todos os processos de fabricação posteriores. Você deve projetar o perfil de como ele será montado em campo.
Rosqueamento e Rosqueamento: Um parafuso de máquina padrão requer pelo menos três roscas completas de engate para segurar com segurança. Se a sua parede tiver apenas 1,5 mm de espessura, você não poderá inserir um fio confiável nela. Você deve engrossar a parede no local onde os fixadores serão colocados.
Usinagem CNC: Paredes muito finas podem esmagar, vibrar ou deformar sob a pressão de uma broca CNC. Essa conversa estraga a qualidade do corte.
Corte e serragem: Paredes excessivamente espessas aumentam o tempo de usinagem, diminuem as taxas de avanço da serra e aceleram o desgaste da ferramenta em lâminas de metal duro.
Falhas de projeto com espessura irregular de parede apresentam um grande risco. Mudanças drásticas na espessura causam resfriamento e empenamento irregulares. Para mitigar isso, padronize as espessuras da parede em todo o projeto do perfil sempre que possível. Se variações forem absolutamente necessárias para a distribuição da carga, use conicidades graduais entre seções grossas e finas, em vez de passos acentuados de 90 graus. Uma transição suave e angular garante um fluxo suave do metal e um resfriamento uniforme durante o processo de extrusão, mantendo a peça final reta.
Superestimar a capacidade de carga com base em modelos estáticos é outro risco crítico. Simulações teóricas de CAD e FEA (Análise de Elementos Finitos) muitas vezes falham em levar em conta forças dinâmicas do mundo real, vibração e fadiga do metal ao longo do tempo. Para mitigar isso, implemente protocolos de prototipagem física e de teste de carga dinâmica. Os testes físicos validam as suposições teóricas e garantem que a espessura de parede especificada funcione com segurança sob condições operacionais reais. Nunca confie apenas em um modelo de computador quando a segurança humana estiver envolvida.
Finalize a direção da carga primária e selecione a geometria ideal do perfil antes de especificar quaisquer dimensões de espessura da parede.
Calcule o momento de inércia necessário para sua deflexão máxima aceitável, em vez de confiar apenas na resistência ao escoamento do material.
Consulte diretamente a equipe de engenharia de matrizes do fabricante de extrusão para executar simulações de fluxo em qualquer perfil com espessuras de parede variadas.
Especifique a liga 6061-T6 para aplicações estruturais de alta tensão para manter a espessura de parede necessária e o peso geral do componente gerenciáveis.
Projete conicidades graduais em seus modelos CAD ao fazer a transição entre paredes grossas e finas para evitar defeitos de resfriamento e marcas de afundamento.
R: A espessura máxima da parede depende da tonelagem da prensa e do tamanho do círculo circunscrito do perfil. Prensas maiores lidam com paredes mais espessas, mas espessuras extremas eventualmente causam problemas de fluxo de metal, resfriamento irregular e ruptura térmica durante a fase de têmpera.
R: Você calcula a capacidade de carga usando o módulo da seção, o limite de escoamento específico da liga escolhida e a distância entre vãos de suporte. Estas variáveis determinam quanto peso o perfil suporta antes de desviar além dos limites aceitáveis ou deformar-se permanentemente.
R: Sim, os perfis podem apresentar espessuras de parede variadas. Você deve seguir a regra dos 50%, garantindo que a parede mais fina tenha pelo menos metade da espessura da parede mais espessa. Transições abruptas correm o risco de resfriamento irregular, empenamento e graves falhas de tolerância dimensional.
R: Sim. Paredes mais espessas retêm o calor por mais tempo durante o processo de têmpera. Esta diferença de massa térmica leva a linhas de extrusão visíveis, marcas de resfriamento ou marcas de afundamento nas superfícies planas opostas. Esses defeitos complicam os processos posteriores de anodização ou revestimento em pó.
R: As nervuras internas geralmente proporcionam uma maior relação resistência-peso e melhor estabilidade dimensional do que simplesmente engrossar as paredes externas. As nervuras adicionam rigidez direcionada sem aumentar drasticamente o peso geral do material ou complicar o processo de resfriamento da extrusão.